Сообщество - Российская промышленность

Российская промышленность

943 поста • 1 758 подписчиков

Популярные теги в сообществе:

10

Ответ на пост «Синдром гниющих голов»⁠⁠5

Циатата:
"И вообще, как вы допускаете существование этого блядского дефицита? Мы же, блядь, сами производим для себя детали, дак как так получается, что у нас на собственном производстве образовывается дефицит наших же деталей? Может быть, дело в том, что мы никак не можем наладить поставку заготовок комплектом на один заказ и никак не можем додуматься до схемы работы, когда мы сначала одно изделие делаем, а потом только приступаем ко второму?"

Дам ответ, как понимаю))))

Есть красивая идея: разложить изделие на все операции, отнормировать каждую, разложить по переделам и сложить в общий план. Тогда, мол, и срок точный, и себестоимость огонь. Логика железобетонная. Одна проблема – работает эта логика на одном изделии в вакууме.

Что происходит в реальности? В реальности у нас пул заказов заходит на производство, и в поток становится одновременно с десяток изделий. Ну или 6, как у ТС.

Каждое изделие состоит из сотни или тысячи деталей. Каждая деталь имеет свой путь через разные рабочие центра. Кто-то сразу после лазера идёт на сборку, кто-то попадёт ещё на фрезер, гибку, сверлильный, резьбу или ГРС и т.д. А кто-то соберётся в узел и вернётся назад мехобработку уже в виде подсборки.

Как только через одни и те же рабочие центры идёт несколько заказов, поминутный план превращается в карточный домик. Детали с разными циклами сходятся на переделах, сталкиваются с деталями других заказов, начинают мешать друг другу.

Участок, чтобы не «простаивать», укрупняет партию. И пока он копит удобную партию, очень нужная на сборке деталь лежит и ждёт. При этом может даже так случиться, что участок отработает всё чётко по нормам. Или даже лучше!

Но на сборку выходит некомплект: пост готов, люди на месте, а собрать нечего — не хватает одной железки.

А теперь добавим веселья. Пусть участок ничего не укрупняет (фантастика, но пусть). Но сталь пришла не той твёрдости. Фреза сломалась. Двое не вышли. Что случается?

Каждое такое отклонение не гасится, а уезжает дальше по цепочке. Опоздание передаётся целиком, а опережение теряется. Что это значит? Если кто успел раньше, то этот подарок сборка не заберёт, если сейчас занята другим. Если кто-то чуть задержался, то сборка встаёт. А встаёт сборка – это значит встаёт весь завод. Даже если кажется, что всё работает, и все бегают.

План начинают переписывать каждый день, и он всё равно отстаёт от цеха. Нервозность, стресс, иногда, насилие… Ну или тот самый дефицит.

Ещё веселья? А если на всё на это положить тот факт, что изделия в большинстве своём позаказные. То есть не делавшиеся ранее. И нормы определяются с точностью 15-20%? То есть все проблемы выше остаются, но добавляется ещё и вариабельность нормирования.

Чувствуете пользу точных пооперационных норм?

Но и это ещё не всё!

И вот что коварнее всего. Подход продаётся под лозунгом «точная себестоимость». Но именно её он и не даёт. Вы посчитали ФОТ на две недели сборки, а изделие собиралось три или четыре, потому что план поехал на некомплектах и отклонениях. Детальная норма дала точность на бумаге, а не в деньгах. Получилась цифра, не имеющая отношения к тому, сколько вы реально заплатили.

И это только половина промаха. Вторая половина сидит в самих постоянных. ФОТ, аренда, управление, амортизация капают одинаково, сколько бы вы ни сделали: и в загруженный месяц, и в полупустой. Значит на изделие они ложатся не нормой, а делением на объём.

Сделал завод в этом месяце меньше — тот же котёл постоянных размазался на меньшее число часов, и себестоимость каждого заказа выросла. Сама по себе, без единой лишней операции.

И вот тут пооперационная норма окончательно теряет смысл. Можно отнормировать каждую фрезеровку до секунды, но реальная себестоимость изделия зависит не от этих секунд, а от того, сколько всего сделал завод за месяц. Норма в техкарте считает деталь. Пусть даже идеально. Но не деньги. Потому что деньги собираются не на детали, а на загрузке всего завода.

Оговорюсь, чтобы не спорить со всеми. Оценка времени нужна. Без неё ни срок не назвать, ни цену. Нужна ли оценка всего и вся?  То есть разговор сейчас не про «оценивать или нет». Разговор про то, во что мы будем верить: в поминутный график всех операций или в то, что вариабельность разорвёт этот график, как Тузик грелку минут через 20 после формирования?

Думаю, руководство ТС наступает на эти самые грабли.

Детальный план пытается быть точным везде и оказывается точным нигде. Разумнее признать простую вещь: есть место, которое реально задаёт темп всего завода. У кого-то это сборка, у кого-то узкий передел, у кого-то оно плавает, в зависимости от пула заказов.

Но его точно нужно знать и держать перед ним запас. Не «на всякий случай», а чтобы оно не простаивало из-за вариабельности. А участкам надо перестать гнать локальную выработку. (Но это уже вопрос организации, управления и просвещённости начальника производства).

Тогда срок вы называете с заложенной вариабельностью и попадаете. И себестоимость считаете от реального цикла, а не от мечты.

Однако, не стоит думать, что это простая задача. Охуеть какая непростая))))
Так что, крепись ТС. Спокойное время наступит ещё очень не скоро)))))

Отсюда: https://t.me/sanya_davay

Показать полностью

Китайское оборудование на производстве: брать или нет?⁠⁠

Производственники, инженеры, закупщики — нужен ваш опыт.

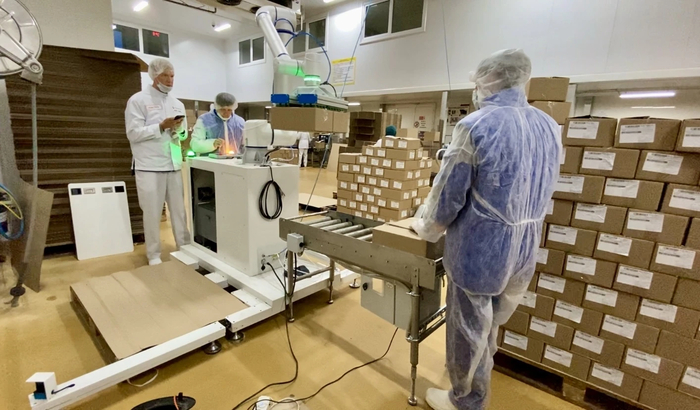
Европейцы ушли, японцы и корейцы стали роскошью. Китай сейчас закрывает почти всё: станки, компрессоры, упаковочные линии, измерительные приборы. Но вопрос в том как на нём работается.

  1. Что взяли из Китая и вместо чего?

  2. Как с качеством и надёжностью: реальный ресурс?

  3. Сервис и запчасти: живой или «пока привезут, цех встанет»?

  4. Купили бы ещё раз?

Пишите в комментариях. Особенно полезно будет услышать про конкретные категории: металлообработка, упаковка, компрессоры, измерительное оборудование.

Китайское оборудование на производстве: брать или нет?

Например, есть мнение, что китайское оборудование вообще убило сервисную культуру. Вместе с европейским оборудованием ты получал инженерное сопровождение — схемы, диагностику, статистику отказов, рекомендации по обслуживанию. Производитель буквально учил тебя работать со своей техникой.

Сейчас сломался узел? «Замените модуль целиком». Почему сломался — разбирайтесь сами. Схемы? Нет. Сервисные инструкции? Нет. Особенности эксплуатации? Узнаете, когда встанет. Каждый ремонт превращается в расследование с нуля, а опыт копится только в головах инженеров, потому что документации, на которую можно опереться, просто нет.

Показать полностью 1

Производители станков: есть ли у вас постпродажное обслуживание — и окупается ли?⁠⁠

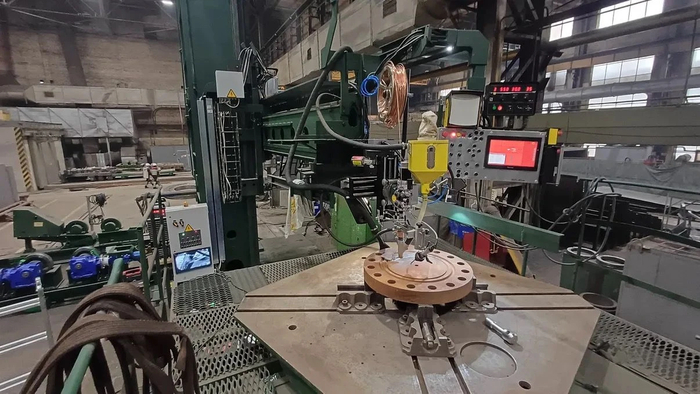
Вопрос к тем, кто производит станки, линии, сложное технологическое оборудование — и к тем, кто их обслуживает: как устроена ваша постпродажная сервисная модель?

Особенно интересно про станки и тяжёлое оборудование: там выезд — это уже событие, логистика недешёвая, а простой цеха стоит дорого.

Есть ли выделенная служба, отдельный отдел, регламенты, SLA, выездные бригады — или всё держится на «кто свободен, тот и поедет»? Как это вообще живёт в структуре компании: это отдельная бизнес-единица, часть производства, аутсорс?

И второй, самый острый вопрос: достаточно ли вы на этом зарабатываете? Или постпродажка — это «обязательная нагрузка», которую терпят ради репутации и удержания клиента, а по деньгам она в лучшем случае выходит в ноль?

Производители станков: есть ли у вас постпродажное обслуживание — и окупается ли?

«Заявка закрыта» — интернет‑газета для инженеров, сервисных специалистов и руководителей сервисных служб: про людей, реальные процессы и цифры.

Показать полностью 1

Как стать начальником на производстве?⁠⁠

Как стать начальником на производстве, если я вижу, что многие до пенсии работают сменными мастерами и выше не поднимаются? а при переходе в другой цех ещё и надо увольняться и терять в разряде

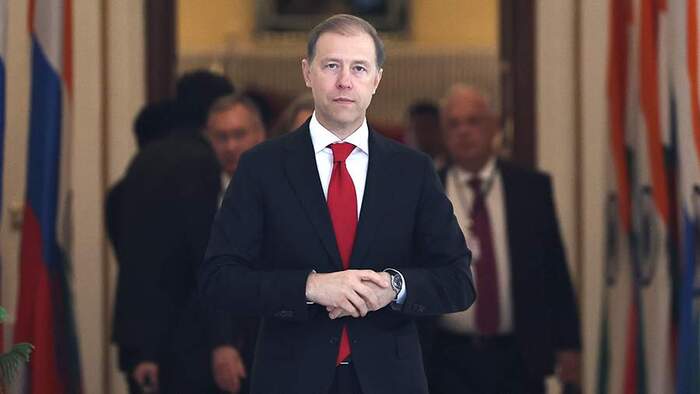
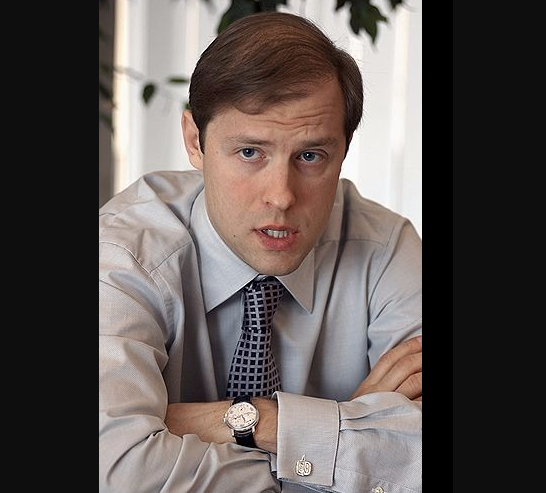
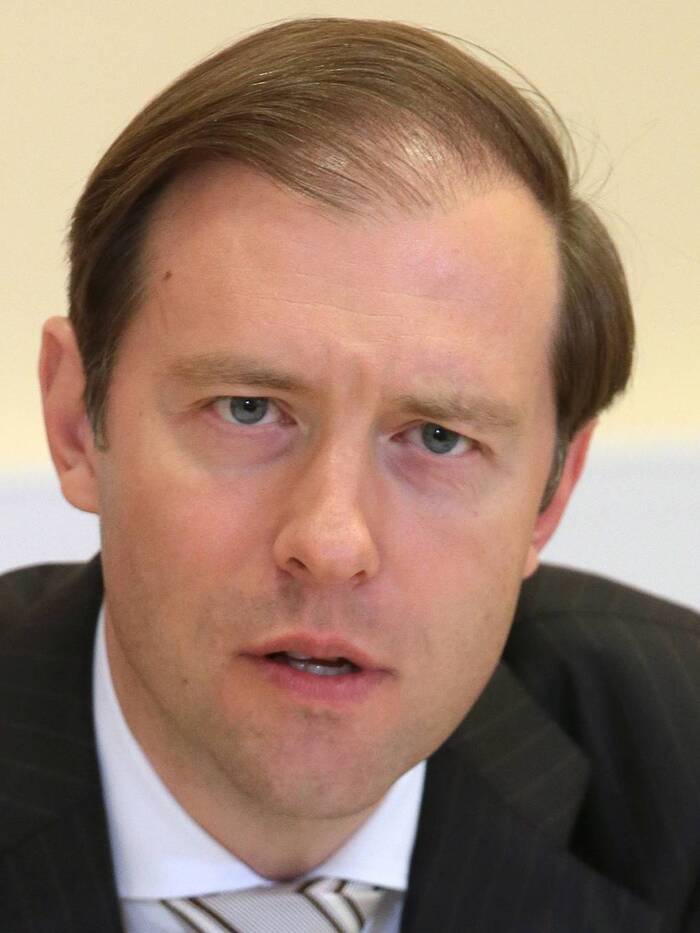
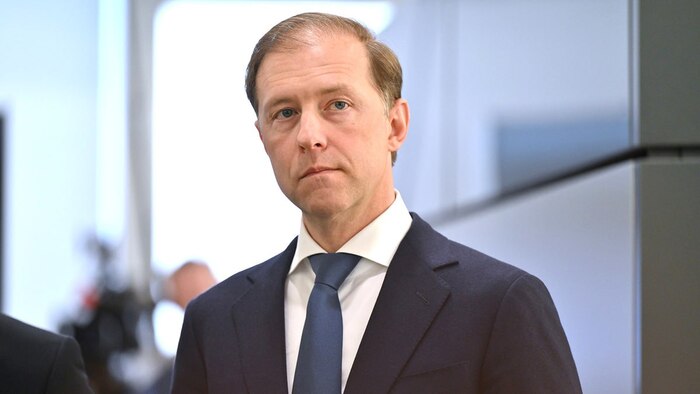
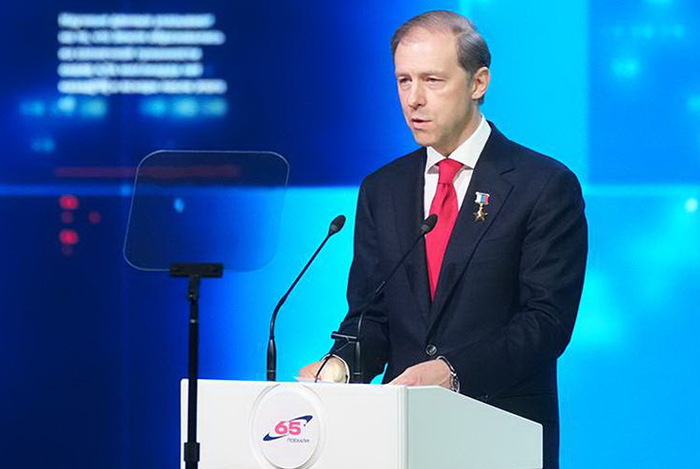
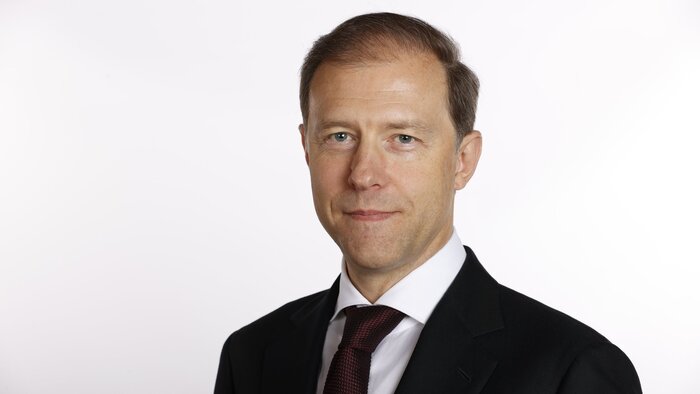
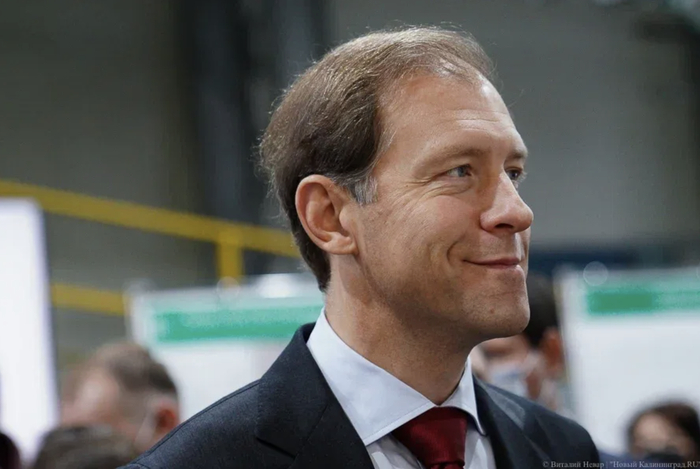
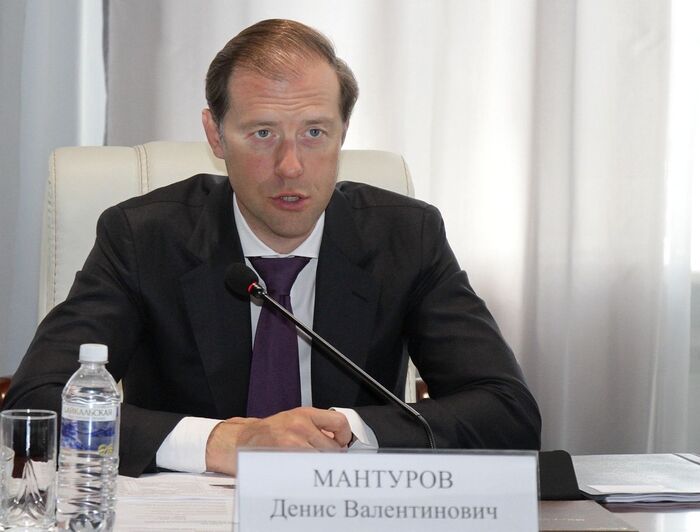
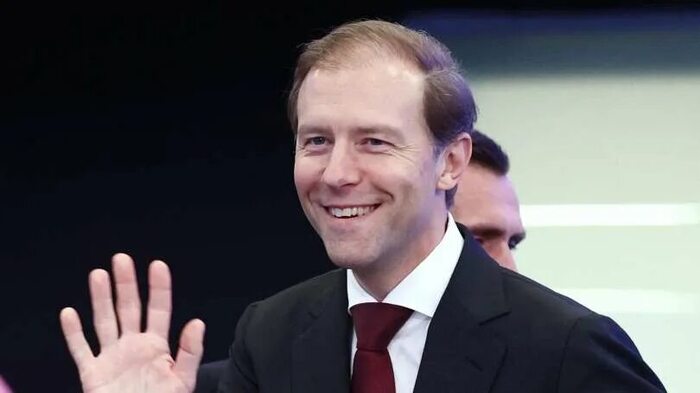
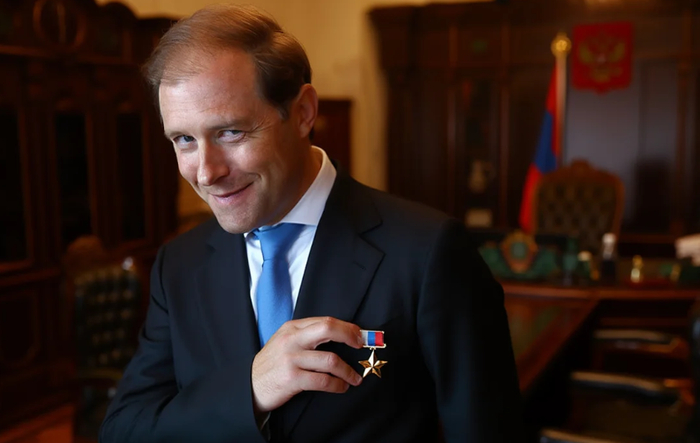
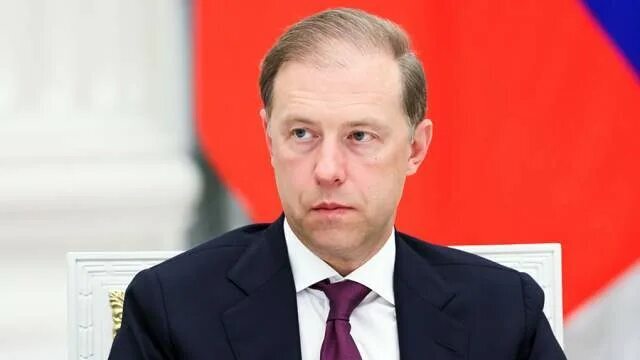
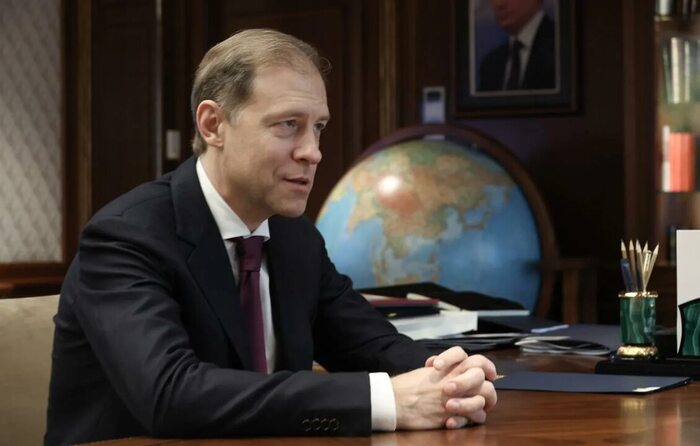
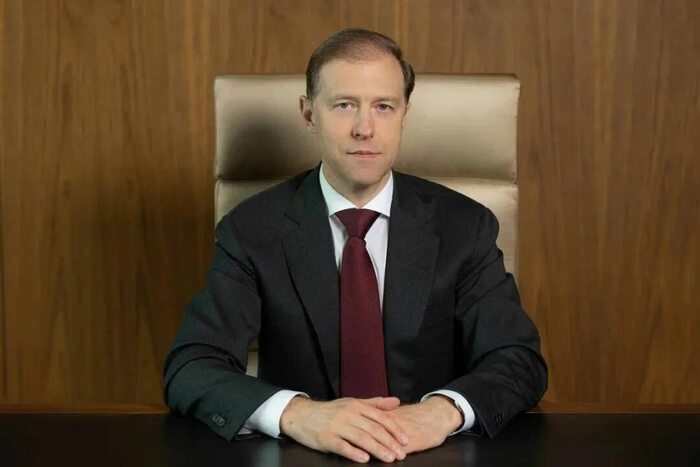
Герой Российской Федерации Денис Мантуров⁠⁠

Денис Валентинович Мантуров (род. 23 февраля 1969, Мурманск) — первый заместитель председателя правительства Российской Федерации. Герой Российской Федерации (2026).

B 1994 году окончил Московский государственный университет имени М.В.Ломоносова по специальности «социология», а в 1997 году - аспирантуру при нём. В том же году защитил диссертацию на соискание учёной степени кандидата экономических наук на тему «Социально-экономический анализ инвестиционной деятельности в регионах России».

C 1994 года работал заместителем генерального директора совместного российско-индийского предприятия «Аэрорепкон», занимавшегося частными авиаперевозками и экспортом российских вертолётов в Китай, Индию и Шри-Ланку. В 1996 году основал и до 2014 года возглавлял закрытое акционерное общество «Белл Лайн Центр Столичный».

С 1998 года - заместитель генерального директора Улан-Удэнского авиационного завода, с 2000 года - коммерческий директор Московского вертолётного завода имени М.Л.Миля, с 2001 года - заместитель председателя Государственной инвестиционной корпорации, с 2003 года - генеральный директор Объединённой промышленной корпорации «Оборонпром».

В 2000-2002 годах учился в докторантуре при Московском авиационном институте (государственном техническом университете). B 2006 году окончил Российскую академию государственно службы при Президенте РФ по специальности «юриспруденция». C 11 сентября 2007 года - заместитель Министра промышленности и энергетики РФ, а с 19 мая 2008 года - заместитель Министра промышленности и торговли РФ.

В 2011-2016 годах - профессор кафедры систем управления экономическими объектами Московского авиационного института (национального исследовательского университета). В 2013- 2018 годах - заведующий кафедрой социальных технологий социологического факультета Московского государственного университета имени М.В.Ломоносова.

C 2 февраля 2012 года - исполняющий обязанности, а с 21 мая 2012 года по 7 мая 2024 года - Министр промышленности и торговли РФ (исполняющий обязанности с 8 по 18 мая 2018 года, с 15 по 21 января 2020 года, с 7 по 14 мая 2024 года). С 15 июля 2022 года по 7 мая 2024 года - Заместитель Председателя Правительства РФ - Министр промышленности и торговли РФ (исполняющий обязанности с 7 по 14 мая 2024 года).

C 25 июля 2022 года - заместитель председателя и председатель коллегии Военно-промышленной комиссии РФ, постоянно действующего органа, образованного в целях реализации государственной политики в сфере оборонно-промышленного комплекса, военно-технического обеспечения обороны страны, безопасности государства и правоохранительной деятельности.

B 2022 году окончил докторантуру при Российской академии народного хозяйства и государственной службы при Президенте РФ. В тоже году защитил диссертацию на соискание учёной степени доктора экономических наук на тему «Теория и практика разработки и реализации новой модели промышленной политики».

С 14 мая 2024 года - Первый заместитель Председателя Правительства РФ. С 30 сентября 2024 года - член Совета Безопасности РФ.

За ним закреплены общая координация работы в области технологического развития, реализации Национальной технологической инициативы и содействия внедрению результатов инновационной деятельности, вопросы государственной политики в области промышленности, технического регулирования, выполнение программ развития атомной, ракетно- космической, судостроительной, авиационной радиоэлектронной промышленности, государственного оборонного заказа, а также цифровизация в курируемых отраслях.

B зоне его ответственности также разработка, реализация и контроль национального проекта «Международная кооперация и экспорт», государственная политика B области торговой деятельности, включая внешнюю торговлю, вопросы, связанные C обустройством государственной границы, обеспечением гражданской обороны и защиты населения и территорий от чрезвычайных ситуаций. Кроме того, он курирует социально-экономическое развитие субъектов, входящих в состав Уральского федерального округа.

C 2022 года, с началом специальной военной операции на территориях Украины, Донецкой и Луганской Народных Республик, Запорожской и Херсонской областей, под его контролем решаются задачи не только по наращиванию поставок вооружений, но и по адаптации промышленности к новым вызовам. Среди ключевых направлений - усиление антитеррористической безопасности, защита приграничных регионов и противодействие киберугрозам B оборонной сфере. Другим важнейшим фронтом его работы на протяжении многих лет остаётся политика импортозамещения, которая в условиях санкций стала вопросом технологического суверенитета.

Указом Президента Российской Федерации в феврале 2026 года за заслуги в реализации государственной политики в сфере промышленности, большой вклад в укрепление обороноспособности страны, разработку и создание новой специальной техники Мантурову Денису Валентиновичу присвоено звание Героя Российской Федерации с вручением знака особого отличия - медали «Золотая Звезда».

Классные чины государственной гражданской службы РФ: действительный государственный советник РФ 3-го класса (30.04.2008); действительный государственный советник РФ 2-го класса (14.06.2009); действительный государственный советник РФ 1-го класса (04.06.2010).

Награждён орденами «За заслуги перед Отечеством» 2-й (2022), 3-й (2016) и 4-й (2013) степени, Александра Невского (2018), Почёта (2009), Дружбы (2008), медалями, в том числе медалью ордена «За заслуги перед Отечеством» 2-й степени (2007), медалью Столыпина П.А. 1-й степени Правительства РФ (2018), Почётной грамотой Правительства РФ (2010), а также орденами и медалями иностранных государств. Удостоен благодарности Правительства РФ (2019).

Заслуженный экономист РФ (2019). Лауреат премии Правительства РФ в области науки и техники (2010). Кандидат (1997) и доктор (2022) экономических наук. Профессор.

Источники :

https://www.rbc.ru/person/662a03b69a79479d47a17899?ysclid=mt...

https://ura.news/news/1053072270?ysclid=mtiy2lhya8860253042

https://warheroes.ru/hero/hero.asp?Hero_id=37225&ysclid=...

https://www.kommersant.ru/doc/8462438?ysclid=mtiy369qoe88105...

https://tvzvezda.ru/news/20262251735-uwzkY.html

https://ria.ru/20260225/manturov-2076662026.html?ysclid=mtiy...

https://vm.ru/news/1306356-vice-premer-manturov-stal-geroem-...

https://www.dk.ru/all/wiki/manturov-denis

https://aif.ru/politics/russia/ministr_promyshlennosti_i_tor...

https://www.gazeta.ru/tags/person/denis_manturov.shtml

https://mir24.tv/news/16662151/denis-manturov-poluchil-zvani...

http://duma.gov.ru/news/54967/

https://www.bfm.ru/news/599137

https://www.fontanka.ru/2026/02/25/76282573/

https://www.vedomosti.ru/person/1136134-manturov-denis

https://www.kp.ru/online/news/6837401/

https://iz.ru/1947917/2025-09-03/denis-manturov-pervyi-zames...

https://www.mk.ru/politics/2022/07/15/duma-utverdila-manturo...

Показать полностью 16
9

Ответ atrondeus в «89 лет назад»⁠⁠4

Серия НОТ (менеджмент и АСУ)

Плюс классная тема "Культура без обвинений": Ошибка сотрудника рассматривается как сбой в системе (процессе), а не как личная вина. Ищут причину, а не виноватого, что позволяет сотрудникам честно сообщать о проблемах, не боясь наказания.
Пока другие корпоративные и государственные системы строят "потёмкинские деревни", чтобы не получить по шапке и замалчивают проблемы, которые не решаются годами, тут пытаются вытягивать их наружу.

Там (в Японии) очень сильное чинопочитание и субординация, поэтому каждый ищущий первопричины проблемы опасается выйти или на самих себя, или на вышестоящих.

Поэтому «оно само»©, где: «мы пришли, оно всё так и было!!!!1».

«Сор из избы не выносят» (публично-официально), но кулуарно всё всё знают и перешёптываются (и будут тыкать виновному годами).

Хоть чего переживать, у нас и сейчас с распространением заразы «дефективного менеджмента»©®™ такое повсеместно, например см. Принцип Питера и Законы Мерфи в России, + исходники. Там за эту креативную рекламку кого-то публично «высекли»? Нет, «своих не сдаём», т.к. взаимный вооруженный нейтралитет через компроматы друг на друга.

https://ru.wikipedia.org/wiki/Пять_почему

Последний ответ указывает на процесс. Это один из важных аспектов метода «пяти почему»: реальная первопричина должна указывать на процесс, который не работает достаточно хорошо или отсутствует[2]. Неопытные люди могут заметить, что ответы часто указывают на классические причины: недостаток времени, недостаток финансирования, недостаток рабочей силы. Это может быть и верно, но такие причины находятся вне личного контроля. В таких случаях лучше использовать вопрос «почему не получился процесс?» вместо простого «почему?».

Правда восхитительно?

Кирпич сам упал! Сам подполз к краю крыши и выбрав удачный момент уронился на голову мимо проходящему! Ну а «Рафик-сан ни в чём не виноват»©, процесс такой, поэтому он этот кирпич туда и бросил (точнее аккуратно положил)! Потому что если «копать глубже», окажется что и нормы выработки такие что работают по 14ч. в одного, а не звеном, и сам каменщик такой же деревянный (и разряд у него бумажный), и касок на стройке не хватает (они в отличии от раб.силы за забором не валяются и подотчётны).

Одним из фундаментальных недостатков так же является

неспособность исследователя выйти за пределы своих знаний, человек просто не может найти причины, о которых не знает;

Т.е. это как если бы средневековые крестьяне пили радиоактивную воду и мёрли толпами не понимая из-за чего.

Ну или как сейчас не то нажал, вся система легла, а ты в не «погроммист».

Ну или из школьного, потребовать от двоечника чтоб он написал/переписал сочинение/экзамен хотя бы на 3+ ... Как он это может сделать, если не видит и не понимает где и в чём он ошибается (ну предположим что он не мазохист который «напишу на 2 чтоб меня 🔞»)?

(О вырождении одной производственной профессии «ТБ» - как раз обсуждал как-то эту проблему)

А если по сути, то «у каждого ЧП, есть Ф.И.О.», т.к. на производстве бесхозных проблем нет. Всё техпроцессы и производственные циклы поделены на «зоны ответственности» и «фронты работ» которые прописаны в штатно-организационной структуре (рабочий, начальник участка, или мастер смены/бригады, выше цеховое и заводское руководство).

Так что иногда от ...удаков надо просто избавляться.

Найти и уволить, но почему-то у нас милосердие не в ту сторону работает (ворон ворону глаз не выклюет?)

В пример, см. К вопросу о увольнениях где комментаторы ... "добренькие» (за чужой счёт).

Используя метод «пяти почему», необходимо помнить одну простую вещь: «люди не ломаются, ломаются процессы».
(цитата из статьи с Википедии)

Как раз ломаются именно что люди!

Проектировщик спроектировал процесс на 3+ (минимальный уровень работоспособности/отказоустойчивости), технолог так же внедрил, с минимальным запасом по точности, безопасности, а когда вместо профи ушедшего на пенсию пришёл «новенький» ... «ДО ТЕБЯ ВСЁ РАБОТАЛО!!!» (и повезёт если просто сломалось и аварийная остановка, а не намотало и размотало клочками по закоулочкам).

Процесс - как явление просто не имеет «свободы воли» и не может выбирать в каком состоянии быть. Вода всегда будет течь куда ниже, тёплый воздух подниматься вверх, у металлоконструкции есть запас прочности после которой она ломается под нагрузкой и пр., а чтоб всё это не ломалось, текло куда надо и проектируют как надо.

Ну а в целом, мне вколачивали что существуют три причины поломки/отказа:

А) ошибки проектирования (не правильно посчитали нагрузку, или запасы прочности/отказоустойчивости, точности)

Б) ошибки/дефекты изготовления (взяли не тот материал, с иными характеристиками, изготовили с большими зазорами/люфтами, или наоборот меньшими, тупо не затянули крепёж, непроварили шов)

В) ошибки эксплуатации (каноничное забивание гвоздей микроскопом)

......

Так что всё что предлагают эти пропагандисты: «те кто снизу не имеют права искать виноватых, им их назначат сверху».

Всё, проблемная клетка (по Скиннеру) захлопнута.

Запрет на вольнодумство (конструктивную критику), того что спихнули сверху и если оно сломалось, или не уложились в срок ... значит плохо старались, и сейчас среди вас будет поиск «слабого звена».

Показать полностью
15
Российская промышленность
Транспорт

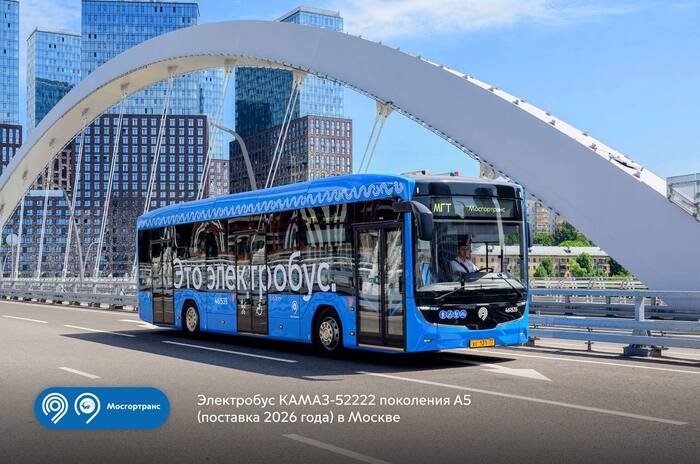
Где и как создают электробусы КАМАЗ для Москвы⁠⁠

Сегодня в столице более 3,1 тыс. инновационных электробусов. 80% или свыше 2 500 единиц техники из них — производства ПАО «КАМАЗ».

Доля столицы в общем заказе на электробусы КАМАЗ достигает почти 95%. Долгосрочный заказ на поставку и сервисное обслуживание этого транспорта делает его ключевым для всей группы компаний.

🔹 Новые модели электробусов проектируют и тестируют на площадке научно-технического центра ПАО «КАМАЗ» в Набережных Челнах. Там разработали самый первый электробус для Москвы и уникальную модель поколения А5.

🔹 В производстве комплектующих участвуют предприятия более чем из 30 регионов России: от Татарстана и Башкортостана до Костромской, Владимирской, Нижегородской и Московской областей.

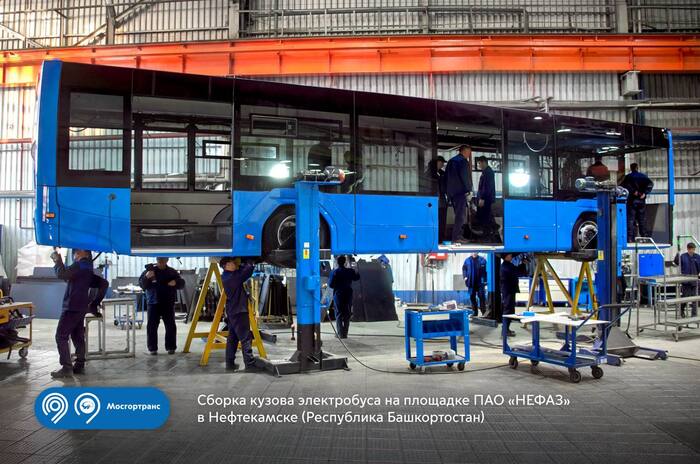
🔹 Серийную сборку кузовов электробусов производят на площадке ПАО «НЕФАЗ» в Нефтекамске.

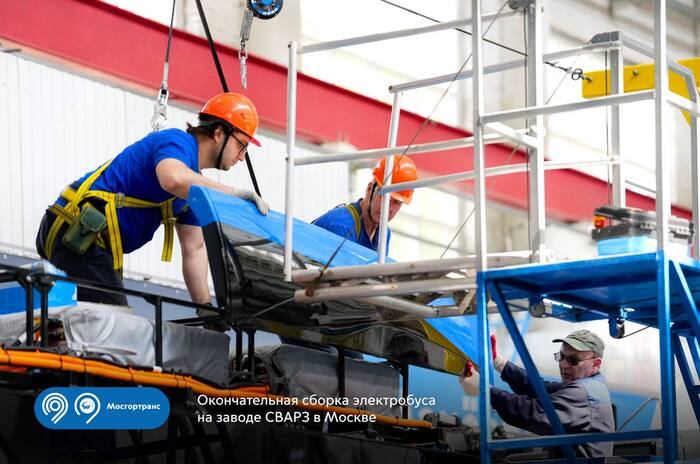
🔹 После этого машинокомплекты отправляют в Москву на завод СВАРЗ, где выполняют около 40% всех окончательных операций по сборке электробуса.

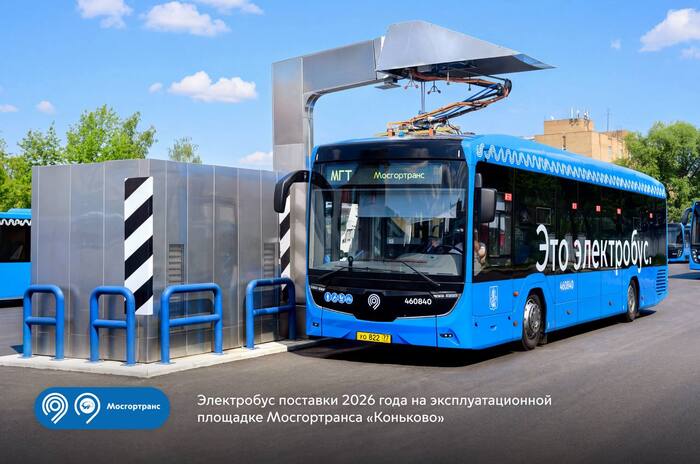
🔹 Готовую технику передают на площадки Мосгортранса. Специалисты сервисных центров компании-производителя проводят обслуживание и ремонт каждой машины в течение 15 лет.

В Москве также работает порядка 2400 современных автобусов ПАО «КАМАЗ». В этом году производитель поставил в парки Мосгортранса свыше 340 новых машин большой и средней вместимости для маршрутов проекта «Москва — область».

Показать полностью 4
4

Деталь, которую невозможно выточить: как аддитивные технологии меняют промышленность⁠⁠

От штучных изделий до отдельного направления индустрии.

Осенью 2025 года Объединённая двигателестроительная корпорация сертифицировала завихритель камеры сгорания для авиадвигателя ПД-14, который будет установлен в новых российских самолётах МС-21 — это стало первой в России деталью горячей части двигателя, которую изготовили методом аддитивной печати.

Деталь «вырастили» методом селективного лазерного плавления специалисты ВИАМ, и таких завихрителей уже выпущено больше 2300 штук. У этой формы нет альтернативы: фрезой такую геометрию просто не получить. Вот что такое аддитивные технологии не в теории, а на практике — деталь в двигателе самолёта, который уже летает.

Научное название такого производства — «аддитивные технологии». Принцип зашит в самом слове: «аддитивный» значит «добавляющий». Деталь не вырезают из куска металла, а выращивают слой за слоем — материал наносят только там, где он нужен.

Чем аддитивное производство отличается от традиционного

Проще всего понять аддитивные технологии через сравнение с привычным производством. Обычно деталь получают «вычитанием»: берут заготовку — кусок металла или пластика — и убирают лишнее. Точат, фрезеруют, сверлят, шлифуют, пока не останется нужная форма. Всё, что срезано, уходит в стружку.

Аддитивная печать работает ровно наоборот. Ничего не срезают — материал наносят слой за слоем, только там, где он нужен. Цифровую модель детали словно нарезают на тысячи тонких сечений, и принтер воспроизводит их одно поверх другого, пока деталь не дорастёт до готовой формы.

Из этой разницы вытекает почти всё остальное. Отходов почти нет — не стружка, а ровно столько материала, сколько весит сама деталь. Можно сделать форму, которую фрезой не вырезать в принципе, — как тот самый завихритель камеры сгорания. И между чертежом и готовой деталью не нужны ни оснастка, ни отдельные станки под каждую операцию — печатает одна машина прямо из файла.

Какими бывают аддитивные технологии

Аддитивная печать — не одна технология, а целое семейство. Технологии отличаются в зависимости от выбора материала и способа, которым с ним работают. Есть четыре основных комбинации.

  • FDM — самая массовая и дешёвая. Пластиковую нить плавят и выдавливают через сопло, как горячий клей: сопло «ходит» по слою и рисует деталь. Так работают почти все настольные принтеры

  • SLA — жидкий фотополимер застывает под лучом лазера. Точность высокая, поверхность гладкая — подходит для мелких деталей, ювелирных моделей, стоматологии

  • SLS — порошок (чаще пластиковый) спекают лазером в прочную деталь. Поддержки не нужны: их роль играет неспечённый порошок вокруг. Годится для функциональных деталей и небольших серий

  • SLM — то же спекание, но металлическим порошком, который лазер не спекает, а плавит. Именно этим методом печатают тот самый завихритель для ПД-14 и другие детали для авиации и промышленности — прочные и сложные по форме.

Логику проще запомнить так: пластик — плавят (FDM), смолу — засвечивают (SLA), порошок — спекают (SLS) или плавят (SLM).

Что можно печатать и из чего

Материал зависит от технологии, но выбор уже широкий. Печатают инженерными пластиками, металлическими порошками (титан, сталь, алюминий, жаропрочные никелевые и кобальтовые сплавы), керамикой, композитами, песком для литейных форм.

Но главный козырь тут не материал, а геометрия. Аддитивная печать умеет то, что не под силу станку: изготовить деталь с внутренними каналами охлаждения, пустотами для облегчения, решётчатой структурой внутри сплошной на вид детали. Инженер перестаёт подгонять конструкцию под возможности фрезы и проектирует форму, оптимальную по прочности и весу.

Так узлы, которые раньше собирали из десяти деталей, теперь печатают одной. Меньше стыков — меньше слабых мест.

Где это уже работает

Из лаборатории аддитивные технологии давно перешли в серьёзное производство. Первыми их взяли отрасли, где деталей нужно немного, а цена ошибки высока.

Авиация. Кроме двигателя ПД-14, аддитивные технологии добрались и до планера: на Ульяновском литейно-механическом заводе с 2025 года печатают титановые детали для «чёрного крыла» МС-21 — композитной конструкции, где часть металлических узлов делают именно аддитивным способом, а не отливкой.

Медицина. В Боткинской больнице женщине, полвека прожившей с последствиями старой травмы, поставили индивидуальный титановый имплант тазобедренного сустава, напечатанный методом SLM по данным её томографии. Стандартный протез пришлось бы подгонять под пациентку — напечатанный сразу повторяет её анатомию.

Промышленность. Чаще печатают не сами изделия, а оснастку: кондукторы, захваты, литейные формы. Это быстрее и дешевле, чем заказывать их у станочников.

Рынок подтверждает это цифрами. По данным Ассоциации развития аддитивных технологий (АРАТ), в 2025 году российский рынок вырос на 21% и достиг 22,3 млрд рублей: 11,8 млрд пришлось на оборудование, 5,4 млрд — на материалы, ещё 5 млрд — на услуги печати. К 2030 году, по прогнозу ассоциации, рынок может вырасти почти втрое — до 58 млрд рублей.

Достоинства и недостатки

У аддитивных технологий есть особенность, о которой часто умалчивают: для массового производства они подходят плохо. Напечатать тысячу одинаковых болтов дольше и дороже, чем отштамповать или выточить их на автомате. Печать выигрывает там, где деталей нужно мало, зато они сложные или уникальные — как завихритель камеры сгорания или имплант под конкретного пациента.

Поэтому аддитивное производство не вытесняет обычное, а дополняет его. Штучные и мелкосерийные детали, прототипы, сложная геометрия — в печать. Массовый тираж простых деталей — к станку и штампу. Грамотное производство совмещает и то, и другое.

Сильные стороны аддитивных технологий: сложные формы, недоступные механической обработке, мало отходов — материал идёт в деталь, а не в стружку, быстрый путь от цифровой модели до готовой детали, без оснастки. По оценкам АРАТ, экономия на заготовках и мехобработке может доходить до кратных величин, а сроки выпуска и ремонта деталей сокращаются в разы.

Кто уже с этим работает

За коротким словом «3D-печать» стоит целая инженерная профессия и отдельное направление промышленности. Мало купить принтер — деталь нужно правильно спроектировать под печать (это отдельное искусство, design for additive manufacturing), подобрать материал и режим, рассчитать, как поведёт себя металл при плавлении и остывании.

Поэтому в отрасли нужны не операторы принтеров, а инженеры на стыке конструирования, материаловедения и цифрового моделирования. Спрос на них растёт вместе с рынком — аддитивные участки открывают и авиастроители, и медтех, и обычные заводы. Это одно из тех направлений, где инженерная работа сегодня больше похожа на работу с цифровой моделью, чем с металлом напрямую.

FAQ

Что такое аддитивные технологии простыми словами? Это 3D-печать: деталь создают, послойно добавляя материал по цифровой модели, а не вырезая из заготовки. Отсюда меньше отходов и возможность делать сложные формы — вплоть до деталей авиадвигателей.

Какие бывают виды аддитивных технологий? Основных четыре: FDM (плавят пластиковую нить), SLA (лазер отверждает смолу), SLS (спекают порошок) и SLM (плавят металлический порошок). Различаются материалом и способом соединения слоёв.

Можно ли печатать металлом? Да. Металлические детали печатают из порошка (титан, сталь, алюминий, жаропрочные сплавы) по технологии SLM — лазер плавит порошок слой за слоем. Так, в частности, сделан завихритель камеры сгорания двигателя ПД-14 для МС-21.

Чем аддитивное производство отличается от обычного? Обычное убирает лишний материал (резка, фрезеровка), аддитивное — наращивает деталь слоями. Поэтому у печати почти нет отходов, но она проигрывает станку на массовых тиражах.

Где применяют 3D-печать в промышленности? В авиации (детали двигателей и планера), медицине (импланты под конкретного пациента), при изготовлении оснастки и прототипов. Российский рынок аддитивных технологий в 2025 году, по данным АРАТ, достиг 22,3 млрд рублей.

Показать полностью 1
Отличная работа, все прочитано!

Темы

Политика

Теги

Популярные авторы

Сообщества

18+

Теги

Популярные авторы

Сообщества

Игры

Теги

Популярные авторы

Сообщества

Юмор

Теги

Популярные авторы

Сообщества

Отношения

Теги

Популярные авторы

Сообщества

Здоровье

Теги

Популярные авторы

Сообщества

Путешествия

Теги

Популярные авторы

Сообщества

Спорт

Теги

Популярные авторы

Сообщества

Хобби

Теги

Популярные авторы

Сообщества

Сервис

Теги

Популярные авторы

Сообщества

Природа

Теги

Популярные авторы

Сообщества

Бизнес

Теги

Популярные авторы

Сообщества

Транспорт

Теги

Популярные авторы

Сообщества

Общение

Теги

Популярные авторы

Сообщества

Юриспруденция

Теги

Популярные авторы

Сообщества

Наука

Теги

Популярные авторы

Сообщества

IT

Теги

Популярные авторы

Сообщества

Животные

Теги

Популярные авторы

Сообщества

Кино и сериалы

Теги

Популярные авторы

Сообщества

Экономика

Теги

Популярные авторы

Сообщества

Кулинария

Теги

Популярные авторы

Сообщества

История

Теги

Популярные авторы

Сообщества

Недвижимость и ремонт

Теги

Популярные авторы

Сообщества