
Переставили стеллажи с поперечных на продольные — пробег при сборке упал на 28%. Схема и расчёт внутри
Всем привет.
Я занимаюсь складской логистикой больше пятнадцати лет — аудит, топология склада, адресное хранение, WMS. Недавно мой начальник выпустила книгу про склады и по её главам готовлю серию постов: без ссылок и продажи, просто материал, который пригодится тем, у кого под боком есть склад. Сегодня — про один приём, который напрямую влияет на зарплатный фонд.
Есть простой принцип: товар на складе должен двигаться от входа к выходу «только вперед», как на конвейере. Без возвратных и встречных потоков. Смотрите на схему:
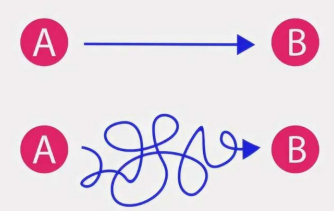
Варианты пути из точки А в точку В
Вопрос, в каком случае пройденное расстояние наименьшее, риторический. Но на реальных складах чаще всего груз почему-то ходит по нижнему варианту. А каждый лишний метр — это время комплектовщика, и в итоге — деньги.
Чтобы увидеть это своими глазами, в бережливом производстве есть инструмент под названием «диаграмма спагетти»: на планировку наносите фактические маршруты, которые проходит груз и люди в течение смены. Лишние перемещения становятся видны как на ладони — и сразу понятно, что именно не так в зонировании.
Теперь кейс. Погрузочно-разгрузочный фронт совмещённый, приёмка и отгрузка идут через три доковых узла. Когда я начинала аудит, стеллажи стояли поперёк входа-выхода грузопотоков. Заказчику повезло — он начал ремонт пола, оборудование пришлось разбирать, и это стало отличным поводом пересмотреть схему в принципе. Посчитали два варианта:
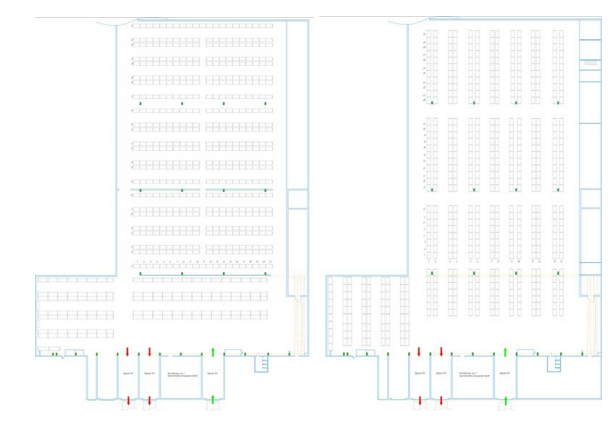
Поперечная (слева) и продольная (справа) схема расстановки стеллажей
Условие расчёта: старт любой сборки — из одной «нулевой» точки на чертеже. В реальности задание комплектовщик может получить где угодно, но для сравнения вариантов нужна единая исходная точка.
Результат: при продольной расстановке пробег транспорта на сборку одной палеты до каждой ячейки склада на 28% меньше, чем при поперечной. Для склада это разница между «работает восемь комплектовщиков» и «работает шесть» — компания решила переносить, не раздумывая.
Отдельно про частую ошибку: схему расстановки оборудования обычно выбирают по максимальной вместимости помещения. Это рационально только для склада длительного хранения. Во всех остальных случаях решает скорость грузообработки. В нашем кейсе ёмкость у обоих вариантов была практически равной, поэтому выбор держался целиком на сокращении плеча транспортировки.
Оговорка честности: склады бывают разными, и выстроить канонически правильные потоки получается не везде. На объектах 500–2000 кв. м вопрос вообще не критичный — там просто нечему бегать на такие расстояния. Но чем склад больше, тем дороже каждая «петля» на диаграмме спагетти. По опыту,
выстраивание прямоточной схемы сокращает зарплатный фонд минимум на 20% за счёт уменьшения пробегов.
Если захотите повторить на своём складе, вот план по шагам:
Отметьте на планировке все технологические зоны.
Выделите пару часов, выйдите на склад и зафиксируйте фактические перемещения груза и персонала — это и будет диаграмма спагетти. Обсудите её с сотрудниками: они часто знают маршруты, которые вы не поймаете при наблюдении.
Разберите возвратные и встречные потоки. Виновато размещение зон? Не хватает площади? Или ограничения здания?
Замерьте скорость операций «как есть».
Если схему движения можно исправить — исправляйте, даже если ради этого придётся двигать зоны и оборудование.
Через два-три месяца замерьте «как стало» и посчитайте эффект.
И последний шаг: посчитайте, сколько времени комплектовщики тратят на возвратные и встречные перемещения за смену, и переведите в деньги по ставке часа. Цифра обычно оказывается неприятной настолько, что вопрос о реорганизации закрывается сам собой.
Вопросы, критика и «а у нас сделали иначе» — приветствуются в комментариях, расскажу подробнее про сам расчёт, если интересно.