0 просмотренных постов скрыто


Ху Тао | Genshin Impact
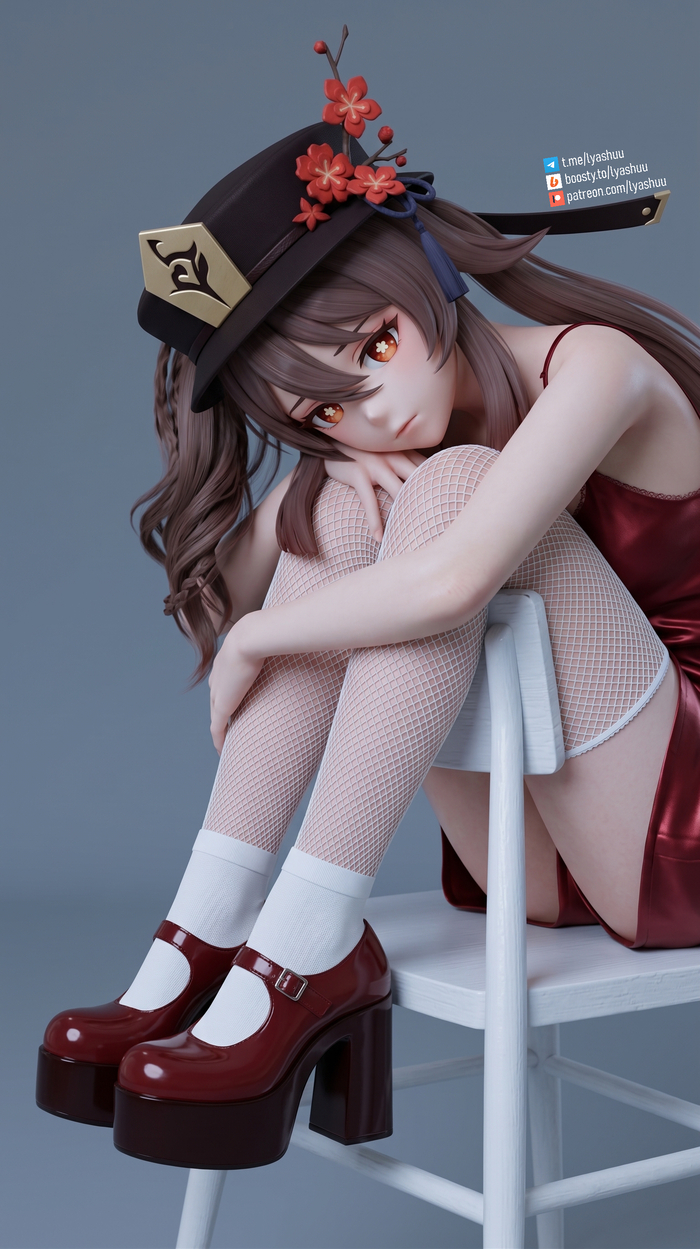
Автор: lyashu
Показать полностью
1

Гниющий Медведь
Приветствую любителей солдатиков, Вархаммеров и прочих варгеймов.
Сегодня у нас последний из компании порождений хаоса, когтястый и черепастый парень.
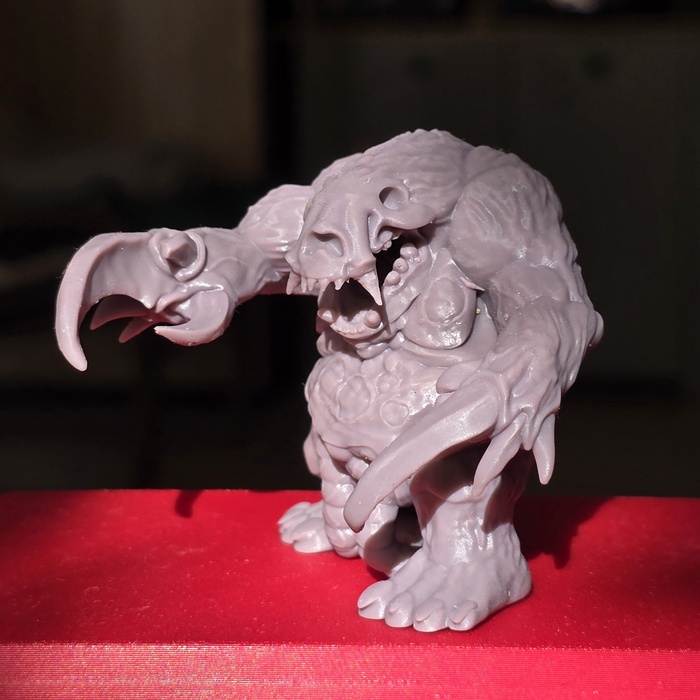
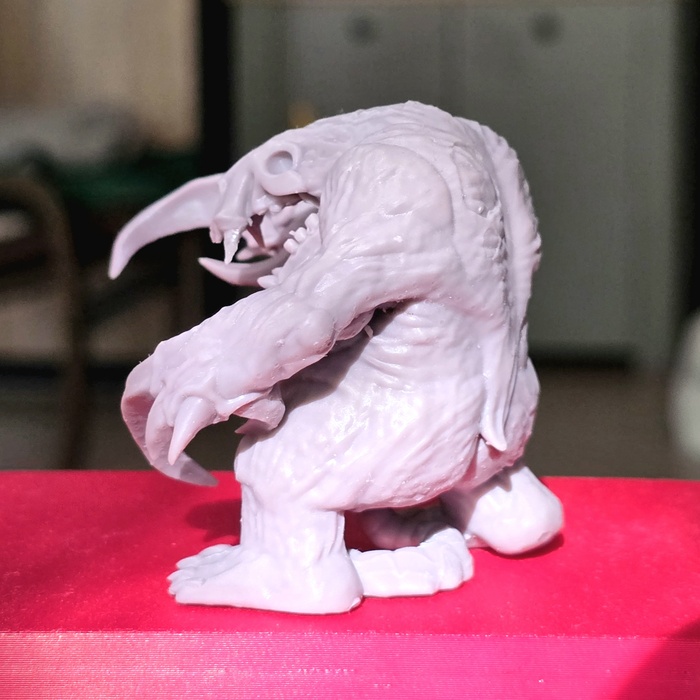
Огромный, тупой и невероятно злобный. Он не строит долгосрочных планов и стратегий, стратегия и тактика ему неведомы. Гниющий Медведь идет напролом, пробивается сквозь ряды противника, словно через лес, не имея цели он просто выплескивает свою бесконечную ярость и злобу. Его органы чувств давно отмерли, прах сыплется с его туши. Медведь не видит и не слышит, только сверхъестественная тупая злоба ведет его.
Также оцените его сородичей Чудовища
Показать полностью
2
1

Пленки для 3D фотополимерников часть 1
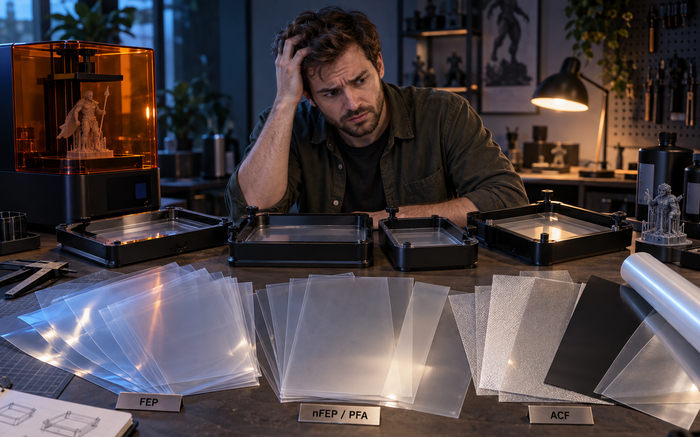
муки выбора
Сегодня - про плёнки для фотополимерного 3D принтера
Плёнка в фотополимерном принтере с нижней засветкой — не просто прозрачное дно ванны. Она одновременно работает как оптическое окно и как гибкая разделительная мембрана. Её материал, толщина, поверхность и натяжение влияют на отрыв слоя, скорость движения платформы, нагрузку на поддержки, качество поверхности и стабильность печати. Это один из ключевых элементов качественной печати. А потому - ликбез.
1. Зачем плёнка нужна вообще
В большинстве современных фотополимерных принтеров с нижней засветкой жидкий фотополимер находится в ванне над прозрачным дном. Свет проходит через ЖК-маску или оптическую систему, затем через плёнку и отверждает очередной слой непосредственно у её поверхности.
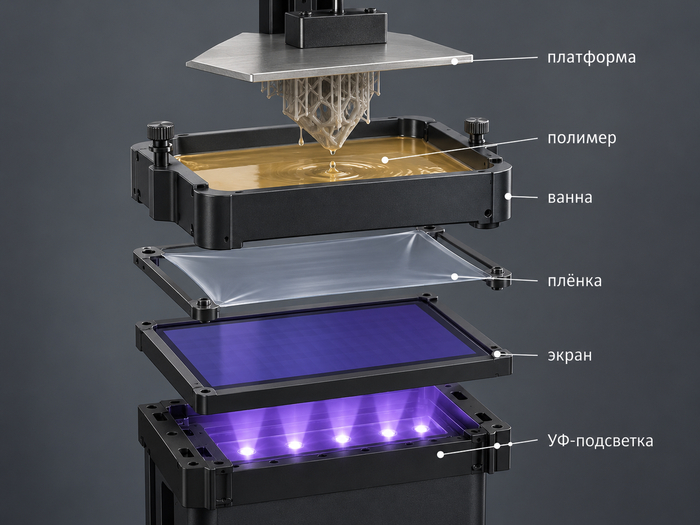
бутерброд 3D фотополимерника
После экспозиции этот слой одновременно связан с уже напечатанной моделью и контактирует с плёнкой. Чтобы продолжить печать, платформа поднимается, слой отрывается от дна ванны, под него затекает свежий полимер, после чего начинается следующий цикл.
Именно поэтому плёнка должна одновременно решать несколько противоречивых задач:
- хорошо пропускать рабочее УФ-излучение и как можно меньше искажать изображение слоя;
- иметь низкую адгезию к отверждённому полимеру;
- быть достаточно гибкой, чтобы слой отрывался не всей площадью одновременно, а через последовательный процесс отрыва;
- выдерживать многократные циклы растяжения и изгиба;
- сохранять химическую стойкость к фотополимерам и моющим жидкостям;
- оставаться герметичной: прокол плёнки может привести к попаданию фотополимера на экран принтера.
Технический нюанс: усилие отрыва — не только «вакуум»
В разговорной практике процессы при подъёме часто называют «вакуумом» или «присоской». Это упрощение. На нагрузку влияют адгезия отверждённого слоя к плёнке, деформация самой плёнки, вязкое течение фотополимера и геометрия детали. Выраженный эффект присоски особенно характерен для закрытых или плохо вентилируемых полостей, где при подъёме возникает перепад давления.
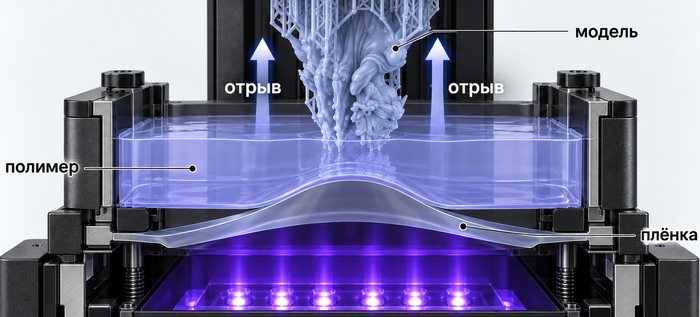
отрыв слоя модели
2. Что происходит во время отрыва слоя
Гибкая плёнка полезна именно потому, что она прогибается. При подъёме платформы край или локальная область слоя начинает отрываться раньше, затем фронт отрыва распространяется по площади. Если бы дно ванны было абсолютно жёстким и слой пришлось бы отрывать всей площадью одновременно, пиковая нагрузка была бы значительно выше.
Поэтому поведение системы определяется не одним свойством плёнки. На него одновременно влияют:
- площадь и форма сечения модели в конкретном слое;
- наличие закрытых полостей и дренажных отверстий;
- вязкость и температура фотополимера;
- скорость подъёма и возврата платформы;
- высота подъёма — её должно хватить, чтобы слой полностью оторвался от плёнки даже в центре ванны;
- натяжение, толщина и упругость плёнки;
- степень отверждения слоя и реальная площадь его контакта с плёнкой.
По этой причине утверждение «на этой пленке всегда отрыв в два раза легче» нельзя переносить на любой принтер и любую модель. Сравнение имеет смысл только при одинаковой геометрии, фотополимере, экспозиции, натяжении и параметрах движения платформы.
3. Какие характеристики плёнки действительно важны
3.1. Антиадгезионные свойства и усилие отрыва
Чем легче отверждённый слой отрывается от поверхности плёнки, тем меньше нагрузка на модель и поддержки. Это даёт больший запас устойчивости печати и после проверки позволяет уменьшать высоту подъёма или повышать скорость. На больших площадях сечения разница проявляется заметнее.
Но низкое усилие отрыва само по себе не гарантирует лучшую печать. Если ради него ухудшается оптическая резкость или поверхность получает текстуру, выигрыш может быть не нужен для конкретной задачи.
3.2. Светопропускание и рассеяние — это не одно и то же
В карточках плёнок обычно первым указывают светопропускание, например 92 или 95 %. Этот показатель показывает, какая доля света прошла через материал, но сам по себе не показывает, насколько плёнка рассеивает свет и меняет направление лучей.
Для точности печати важно и светорассеяние. Две плёнки могут пропускать сопоставимую долю света, но по-разному влиять на резкость границ засвечиваемого контура. Выраженная микротекстура обычно увеличивает рассеяние, что может быть заметно на очень мелких элементах и ровных поверхностях.
Почему это важно
Именно поэтому нельзя выбирать плёнку только по цифре «пропускает 95 % УФ-излучения». Для качества мелкой геометрии важны прозрачность, светорассеяние, толщина плёнки и оптика конкретного принтера.
3.3. Толщина
Толщина влияет сразу на механику и оптику. При одинаковом материале более толстая плёнка обычно иначе прогибается при подъёме и может быть жёстче на изгиб. Кроме того, меняется положение рабочей поверхности дна ванны относительно экрана и платформы.
Для композитных плёнок сравнивать только толщину нельзя: ACF толщиной 0,30 мм и FEP толщиной 0,15 мм изготовлены из разных материалов и имеют разную структуру. Но при замене одной на другую изменение положения рабочей поверхности дна ванны нельзя игнорировать.
3.4. Прочность, ресурс и устойчивость к повреждениям
Ресурс плёнки определяется не только паспортным числом циклов. На практике она часто выходит из строя из-за прокола частицей отверждённого фотополимера, повреждения инструментом, неправильной установки или локального растяжения после неудачной печати. Более дорогой материал сам по себе не защищает от механического повреждения.
При оценке ресурса полезнее смотреть на сохранение поверхности и натяжения: глубокие царапины, вмятины, необратимое растяжение, помутнение и любые признаки сквозного повреждения — повод для замены. Подробные признаки замены приведены в разделе 11.1.
Какие существуют на данный момент основные типы плёнок.
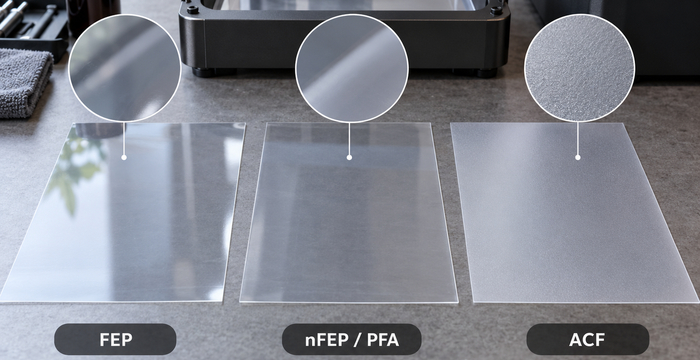
Основные типы пленок
4. FEP — классический вариант
FEP — фторполимер, сополимер тетрафторэтилена и гексафторпропилена. Его ценят за химическую стойкость, низкую поверхностную энергию, прозрачность и хорошие разделительные свойства.
В фотополимерной печати FEP остаётся базовым вариантом: он предсказуем, сравнительно недорог, широко доступен и обеспечивает хорошую прозрачность дна ванны.
Сильные стороны FEP:
- хорошая прозрачность и низкое рассеяние у качественной плёнки;
- невысокая стоимость;
- простая и понятная установка;
- широкая совместимость с классическими ваннами.
Ограничения FEP:
- по сравнению с PFA и ACF усилие отрыва часто выше;
- при большой площади слоя приходится внимательнее относиться к поддержкам и параметрам подъёма;
- толщина сильно влияет на результат: толстая FEP может вести себя заметно иначе, чем тонкая.
FEP обычно имеет толщину 100, 127, 150, 200 мкм (0.1, 0.127, 0.15, 0.2 мм).
5. nFEP / PFA — что это на самом деле
Здесь есть важная терминологическая путаница. nFEP — распространённое коммерческое обозначение в фотополимерной печати, но это не отдельное общепринятое химическое название полимера. В документации многих производителей такие плёнки обозначаются как PFA (nFEP).
PFA — фторполимер, сополимер тетрафторэтилена и перфторалкилвиниловых эфиров. Это другой материал, а не просто «улучшенная обработкой FEP». По химической природе FEP и PFA родственны, но не идентичны.
На практике PFA/nFEP обычно выбирают за сочетание гладкой прозрачной поверхности и более лёгкого отрыва слоя по сравнению с обычной FEP.
Сильные стороны nFEP / PFA:
- низкая адгезия и хорошая стабильность отрыва;
- высокая оптическая прозрачность;
- хорошее сохранение мелкой геометрии и чистой поверхности;
- удобный универсальный вариант для большинства задач.
Ограничения:
- обычно дороже обычной FEP;
- реальный выигрыш зависит от конкретной толщины, натяжения и принтера;
- не стоит переносить настройки подъёма и экспозиции с другой плёнки без проверки.
nFEP/PFA обычно имеет толщину 100, 127, 150, 200 мкм (0.1, 0.127, 0.15, 0.2 мм).
Не путайте название с химией
Фраза «nFEP — это улучшенная FEP» удобна для маркетинга, но технически неточна. Для выбора и документации корректнее писать nFEP / PFA и считать PFA фактическим материалом, если это подтверждено спецификацией конкретной плёнки.
5.1. Матированные FEP и PFA — тот же материал, другая поверхность
Помимо обычных гладких FEP и PFA/nFEP, в продаже появились варианты с микротекстурированной, или матированной, поверхностью. Это не отдельный полимер и не новый тип плёнки в одном ряду с FEP, PFA и ACF: основой остаётся FEP или PFA, меняется прежде всего характер поверхности.
Производитель связывает микротекстуру с более стабильным отрывом больших сплошных сечений и уменьшением эффекта «присоски». При этом в той же сравнительной таблице для матированной FEP указано немного более высокое усилие отрыва, чем для гладкой FEP. Поэтому корректнее говорить не о безусловно меньшем усилии, а о другом характере контакта и отрыва на больших площадях.
Что меняется на практике:
Оптика. Матированная поверхность сильнее рассеивает свет. В представленных данных производителя для матированной FEP указано около 90–93 % светопропускания на 405 нм против 94–96 % у гладкой FEP. Эти значения относятся к конкретным плёнкам и не должны автоматически переноситься на все матированные FEP или PFA.
Поверхность модели. Если микротекстурированная сторона контактирует с фотополимером, её рельеф может передаваться поверхности первых слоёв: она получается менее зеркальной. Производитель также отмечает возможное небольшое сглаживание очень мелкой геометрии. Одновременно мелкие царапины самой плёнки могут быть менее заметны на отпечатке.
Ресурс и уход. Производитель считает теоретический срок службы матированной и гладкой FEP сопоставимым, но предупреждает, что микрорельеф может удерживать остатки фотополимера. Поэтому для матированной поверхности особенно важна аккуратная очистка: загрязнение может быстрее ухудшить её рабочие свойства.
Фотополимеры. Производитель рекомендует матированную FEP прежде всего для жёстких составов и крупных плоских деталей и не рекомендует её для очень мягких гибких фотополимеров, указывая, что мягкий материал может сильнее удерживаться в микрорельефе. Это рекомендация для конкретного продукта, а не общее правило для всех матированных FEP и PFA.
Цена. Матированные исполнения обычно дороже стандартных гладких, но само по себе матирование не означает более высокое качество печати — оно меняет баланс между характером отрыва, оптикой и поверхностью детали.
О рассеянии и «пересвете»
Некоторые производители связывают микротекстуру с более равномерным распределением УФ-излучения, уменьшением локальных зон повышенной интенсивности и меньшим риском избыточного отверждения. Это следует считать свойством, заявленным для конкретной плёнки. Само по себе рассеяние не гарантирует меньший «пересвет»: результат зависит от оптики принтера, фотополимера, толщины плёнки и экспозиции.
Ориентация сторон
Нельзя автоматически считать, что матовая сторона должна быть обращена к фотополимеру или, наоборот, к экрану. У разных разделительных плёнок конструкция различается. Например, у распространённой ACF матовая сторона обращена к экрану, но это правило нельзя переносить на матированные FEP/PFA. Устанавливать такую плёнку нужно по маркировке и инструкции конкретного производителя.
6. ACF — низкое усилие отрыва, скорость и крупный формат
ACF — распространённое коммерческое обозначение композитной разделительной плёнки. В отличие от классической прозрачной FEP/PFA, у таких плёнок стороны могут выполнять разные функции. Для распространённых ACF глянцевая сторона обращена к фотополимеру, матовая — к экрану.
Основное преимущество ACF — очень низкое усилие отрыва. Производители используют это для сокращения высоты подъёма и повышения скорости печати. Но этим её назначение не ограничивается.
Почему ACF полезна на крупных принтерах
На большом экране растёт максимальная возможная площадь одного слоя. Одновременно увеличивается размер свободного пролёта плёнки между точками крепления. В результате при отрыве могут возрастать пиковые нагрузки и требуемый ход платформы, особенно у моделей с большими сплошными сечениями.
Низкое усилие отрыва ACF уменьшает нагрузку на модель и поддержки. Поэтому для крупноформатных принтеров ACF имеет смысл даже тогда, когда пользователь не стремится к рекордной скорости.
Сильные стороны ACF:
- низкое усилие отрыва слоя;
- возможность сократить высоту подъёма и увеличить скорость после настройки;
- особенно полезна для крупных моделей и больших площадей сечения;
- может повысить устойчивость слабых поддержек за счёт меньшей нагрузки при отрыве.
Компромиссы ACF:
- композитная и часто матовая структура может сильнее рассеивать свет, чем прозрачная PFA;
- на отдельных ровных поверхностях может быть заметнее текстура, связанная с поверхностью и оптическими свойствами плёнки;
- плёнка толще и требует повторной проверки геометрической калибровки;
- неправильная ориентация сторон — не просто причина неудачной печати: она резко повышает риск повреждения и разрыва ACF;
Типичная ACF имеет толщину 300 мкм; Встречаются упоминания ACF 200 мкм.
ACF не означает автоматически «хуже детализация»
Результат зависит от конкретной плёнки, оптики принтера, фотополимера и геометрии модели. В сравнительных тестах ACF может хорошо сохранять мелкие детали, но на отдельных ровных поверхностях её текстура заметнее, чем у гладкой PFA. Поэтому при критичном качестве поверхности правильнее сравнить ACF и PFA на одном принтере и одной модели.
7. TCF — термин, который нужно читать по спецификации
С TCF ситуация ещё менее стандартизирована, чем с nFEP. На рынке это обозначение встречается у разных композитных разделительных плёнок, но единой общепринятой химической расшифровки и единого набора свойств для «TCF вообще» нет.
Например, для некоторых принтеров UniFormation в продаже встречаются плёнки с обозначениями TCF/PFAC. Поскольку эти сокращения не задают единый материал, свойства нужно брать из документации конкретного изделия. В ассортименте HARDLIGHT TCF — двухслойная композитная плёнка толщиной 0,30 мм; в карточке заявлены светопропускание не ниже 92 %, высокая термостойкость и низкая адгезия.
Поэтому при выборе TCF не стоит делать выводы по трём буквам. Нужно смотреть техническую документацию конкретного производителя: структуру, толщину, ориентацию сторон, светопропускание, поверхность и рекомендуемые режимы печати.
Практическое правило
FEP и PFA — названия конкретных фторполимеров. ACF и TCF в 3D-печати чаще описывают конструкцию или коммерческий класс разделительных плёнок. Для ACF/TCF свойства конкретного продукта важнее самого сокращения.
чем дальше тем непонятнее
Дальше
- какую же плёнку под какую задачу использовать
- как подобрать пленку под свой принтер
- когда менять плёнку
и так далее.
В общем, продолжение следует...
Показать полностью
4

"Sunny Avocado"
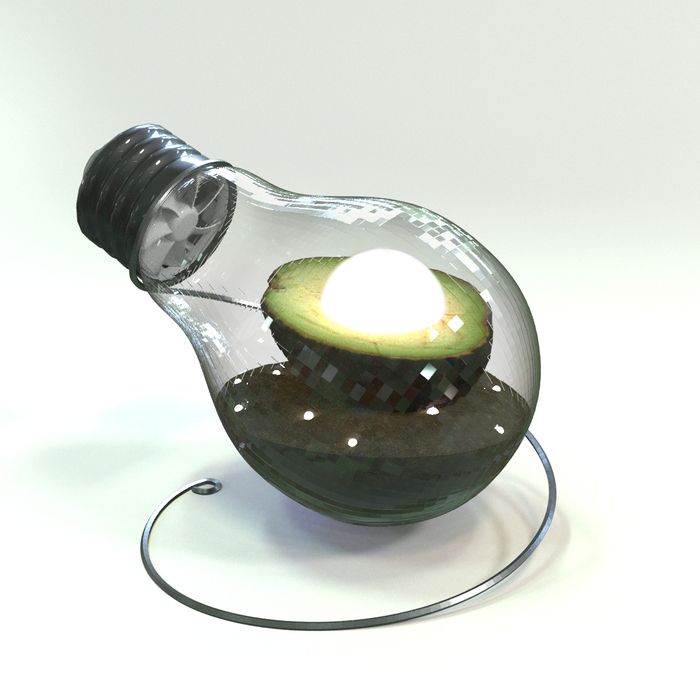
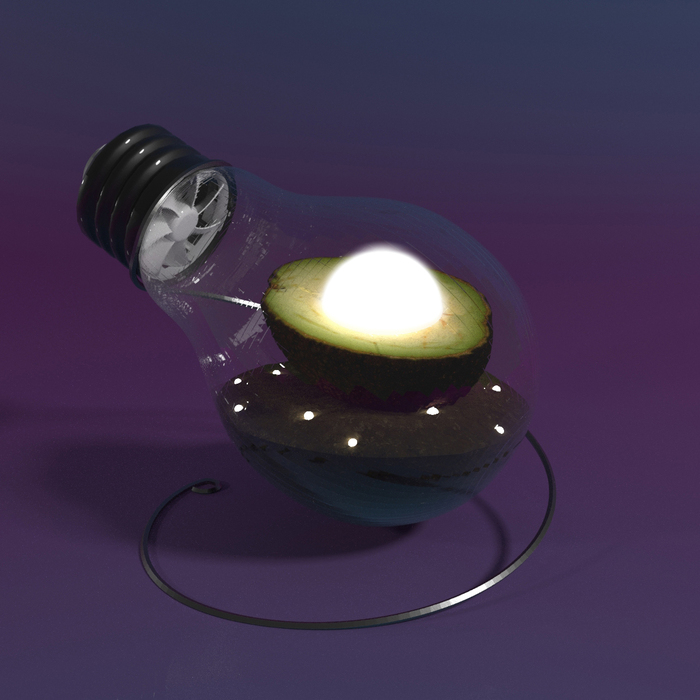
Выращенный в вулканической почве тропических теплиц, обогащённый специальным зарядом (прототипом) солнечных батарей, генномодифицированный гибрид Авокадо не только богатый витаминами (D) деликатес, но, так же является и альтернативным источником света.
"Sunny Avocado - Корпус" Специально спроектированная оболочка с режимами рассеивания света, функциями управления через WI-FI, идеально впишется в ваш интерьер.
Показать полностью
7

История создания: 3D принтер
Сегодня 3D-принтер уже никого не удивляет. Он может напечатать деталь для автомобиля, корпус устройства, медицинское изделие или обычную игрушку. Но ещё в начале 1980-х сама идея создания объёмных предметов послойно казалась почти фантастической.
Не существовало домашних 3D-принтеров, слайсеров, библиотек цифровых моделей и привычных нам материалов вроде PLA или PETG.
Был только инженер по имени Чак Халл, небольшая лаборатория и идея, которая однажды изменила производство.
Всё началось с ультрафиолета
В начале 1980-х Халл работал инженером в американской компании Ultraviolet Products, которая занималась технологиями ультрафиолетового излучения.
Работая с фотополимерами, Халл заметил важное свойство этих материалов: под воздействием ультрафиолетового света жидкий полимер способен затвердевать.
И тогда появилась идея.
А что, если направлять ультрафиолетовый свет не на весь материал сразу, а формировать им отдельные слои будущего предмета?
Сначала один слой.
Затем следующий.
Потом ещё один.
Если повторять этот процесс достаточно долго, из жидкости должен получиться полноценный трёхмерный объект.
Сегодня этот принцип кажется очевидным. В начале 1980-х он был революционным.
Лаборатория после работы

SLA-1 Самый первый 3D принтер
Руководство компании не собиралось финансировать неизвестный эксперимент, поэтому Халл занимался проектом в свободное время.
Днём он работал инженером, а ночами и по выходным возвращался в свою небольшую лабораторию.
Ему приходилось практически создавать всё самостоятельно: экспериментировать с фотополимерами, разрабатывать механику, настраивать ультрафиолетовый источник и писать программное обеспечение.
Первый аппарат совсем не походил на современные 3D-принтеры.
Халл называл его «клуджем» — странной конструкцией, собранной из разных компонентов, которая выглядела нелепо, но при этом работала.
И именно эта машина должна была доказать, что цифровую модель действительно можно превратить в физический объект.
Ночь, когда всё получилось
9 марта 1983 года
9 марта 1983 года Халл снова проводил эксперименты.
До этого материал часто затвердевал неправильно, а отдельные слои плохо соединялись друг с другом. Но в этот раз настройки оказались удачными.
Аппарат начал последовательно отверждать фотополимер, создавая слой за слоем.
Примерно через 45 минут машина остановилась.
На платформе лежал небольшой чашеобразный предмет.
Это был первый успешно созданный Халлом 3D-печатный объект.
Сам Халл назвал его «чашкой для глаз», потому что она напоминала небольшой инструмент, которым пользовалась его жена Антуанетта.
Сегодня эта деталь выглядит совершенно примитивно.
Но тогда она означала нечто невероятное.
Машина впервые автоматически создала физический объект на основе цифровых инструкций.
Не вырезала его.
Не отлила в форму.
Не собрала из отдельных деталей.
Она построила его слой за слоем.
«Теперь мир никогда не будет прежним»
Халл позвонил жене и попросил её приехать в лабораторию.
Антуанетта увидела небольшую пластиковую чашку, которую только что создала машина.
По её воспоминаниям, Халл говорил, что теперь мир никогда не будет прежним.
Они провели ночь, обсуждая будущее технологии.
Тогда они ещё не могли знать, что спустя десятилетия подобные машины будут стоять в квартирах, школах, мастерских и заводах по всему миру.
Как появилась стереолитография
Для новой технологии требовалось название.
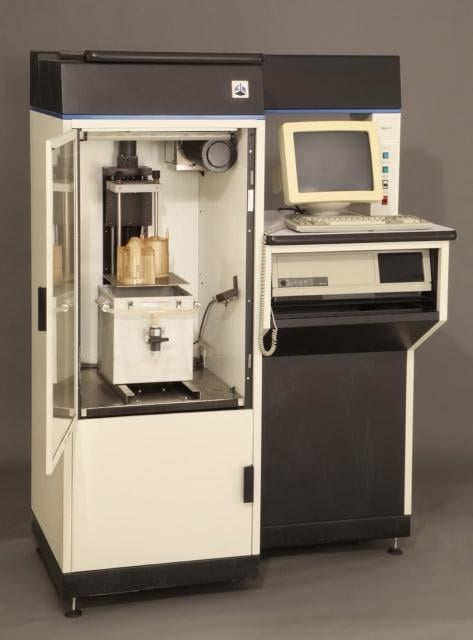
Халл объединил понятия «стерео», связанное с объёмом и пространством, и «литография», исторически связанное с печатью.
Так появилось слово stereolithography — стереолитография.
Сегодня эта технология известна как SLA и остаётся одним из главных методов фотополимерной 3D-печати.
Её принцип практически не изменился за десятилетия: жидкий фотополимер последовательно отверждается светом, формируя тонкие слои будущего объекта.
Первый патент
Халл понимал, что эксперимент необходимо превратить в настоящую технологию.
В 1984 году была подана патентная заявка, описывающая способ создания трёхмерных объектов путём последовательного формирования тонких слоёв материала и их отверждения ультрафиолетовым излучением.
Патент US 4,575,330 стал одним из важнейших документов в ранней истории 3D-печати.
Фактически Халл сформулировал принцип, который сегодня знаком каждому пользователю 3D-принтера:
трёхмерный объект можно разделить на множество тонких срезов и последовательно создать их один над другим.
От лаборатории к 3D Systems
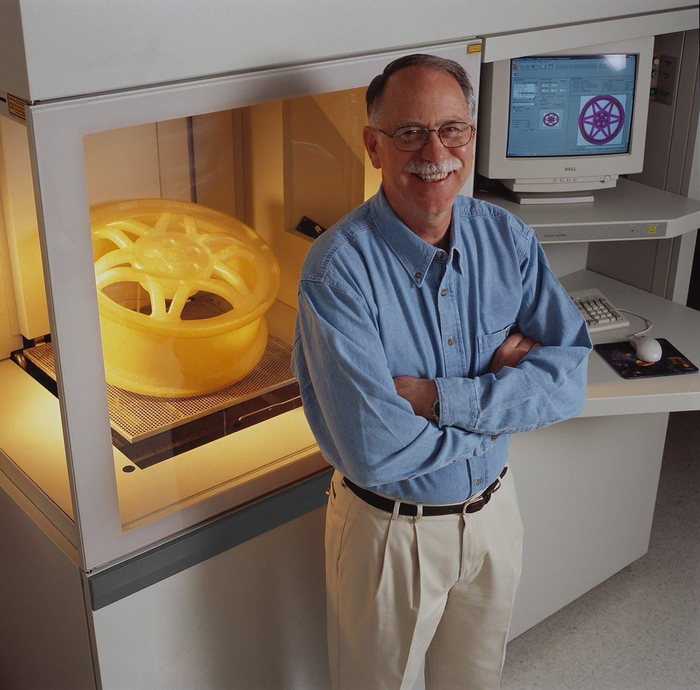
В середине 1980-х компания Ultraviolet Products столкнулась с финансовыми трудностями и не хотела вкладывать значительные средства в неизвестную технологию.
Халл решил рискнуть самостоятельно.
В 1986 году он основал компанию 3D Systems.
А уже в 1987 году компания представила SLA-1 — первый коммерческий 3D-принтер.
Это был огромный промышленный аппарат, совершенно не похожий на современные настольные устройства.
Но он открыл новую возможность для инженеров: получать физические прототипы непосредственно из цифровых моделей.
Автомобильная промышленность стала одним из первых заказчиков
Одними из первых преимущества технологии оценили автомобильные компании.
Раньше создание прототипа детали могло занимать много времени и требовать сложной оснастки.
3D-печать позволила значительно ускорить этот процесс.
Инженер мог создать цифровую модель, отправить её на принтер и получить физический прототип для проверки.
Именно поэтому автомобильная промышленность стала одним из первых крупных рынков для 3D-печати.
Для производителей это означало главное — можно было быстрее проверять идеи и быстрее исправлять ошибки.
Формат STL и рождение новой индустрии
Развитие 3D-печати потребовало и нового способа передачи информации о трёхмерных объектах.
Так получил распространение формат STL, описывающий поверхность модели при помощи множества треугольников.
Самое интересное, что этот формат появился ещё в эпоху первых коммерческих 3D-принтеров, но используется до сих пор.
За несколько десятилетий технология прошла огромный путь.
Появились FDM, SLS, DLP и другие методы печати. Развились новые материалы, программное обеспечение и цифровые библиотеки моделей.
А 3D-принтер постепенно перестал быть исключительно промышленным оборудованием.
Он оказался на обычном рабочем столе.
От одной чашки до целой индустрии
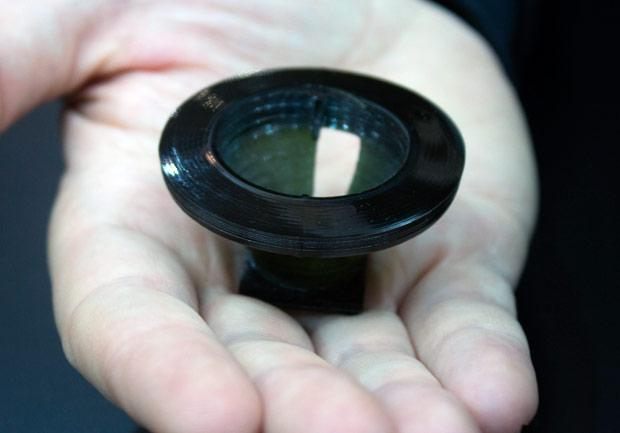
В 1980-х 3D-печать была дорогой и сложной технологией, доступной преимущественно крупным компаниям.
Настоящий массовый рост начался спустя десятилетия, когда стали доступнее электроника, программное обеспечение и материалы.
Сегодня 3D-печать используется в автомобилестроении, авиации, медицине, стоматологии, архитектуре, робототехнике и производстве.
И главное изменение заключается в самом подходе к изготовлению вещей.
Традиционное производство часто работает по принципу: взять заготовку и удалить лишнее.
3D-печать делает наоборот — добавляет материал только там, где он нужен.
Именно поэтому её называют аддитивным производством.
Всё началось с маленькой чашки
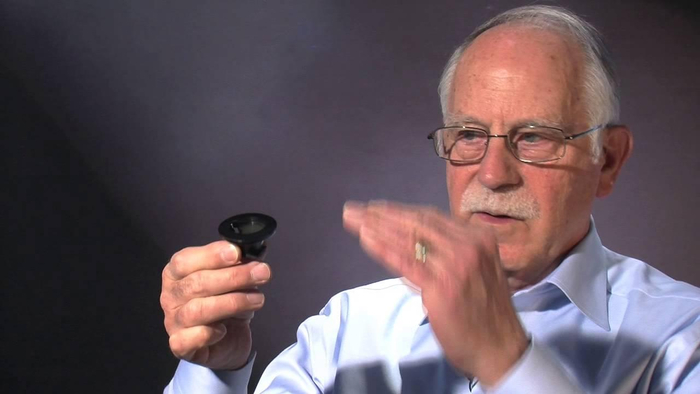
Прошло больше сорока лет с той ночи.
За это время 3D-печать прошла путь от экспериментальной машины в небольшой лаборатории до огромной мировой индустрии.
Сегодня мы можем скачать цифровую модель, открыть её в слайсере, выбрать материал и через несколько часов получить физический предмет.
Но когда-то всё это было невозможно.
Был только инженер, который ночами экспериментировал с ультрафиолетом и жидким полимером.
И маленькая чашка, напечатанная 9 марта 1983 года.
Она была простой и несовершенной.
Но именно она стала символом момента, когда цифровая модель впервые получила возможность превратиться в реальный объект.
Так началась история 3D-печати.
Показать полностью
7

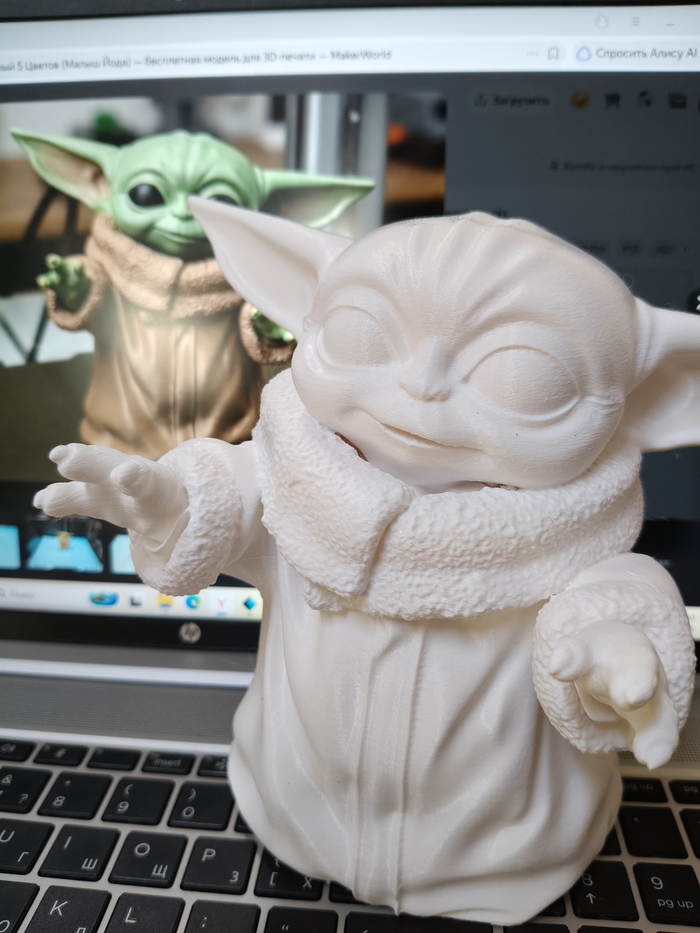
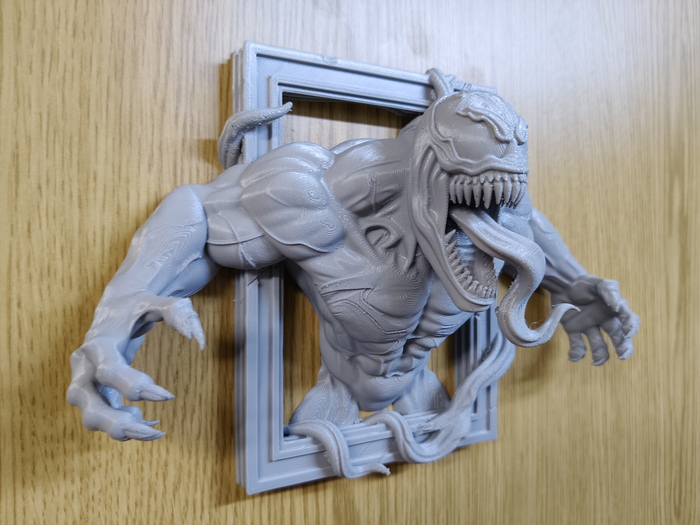
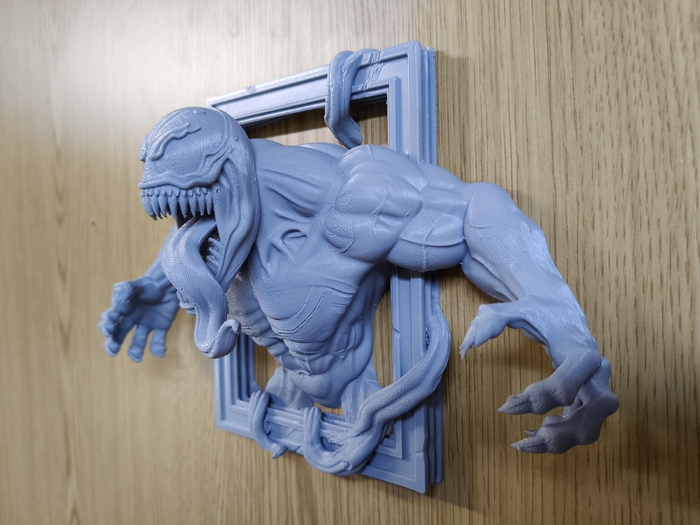
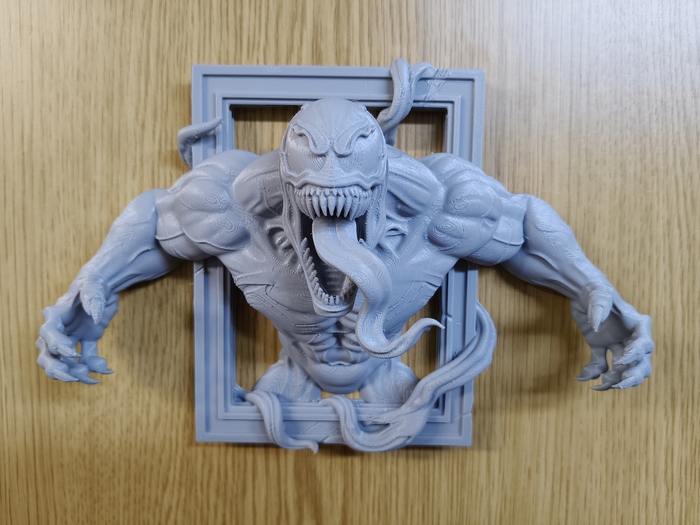
Продолжение поста «Печатаю - пока печатается»1
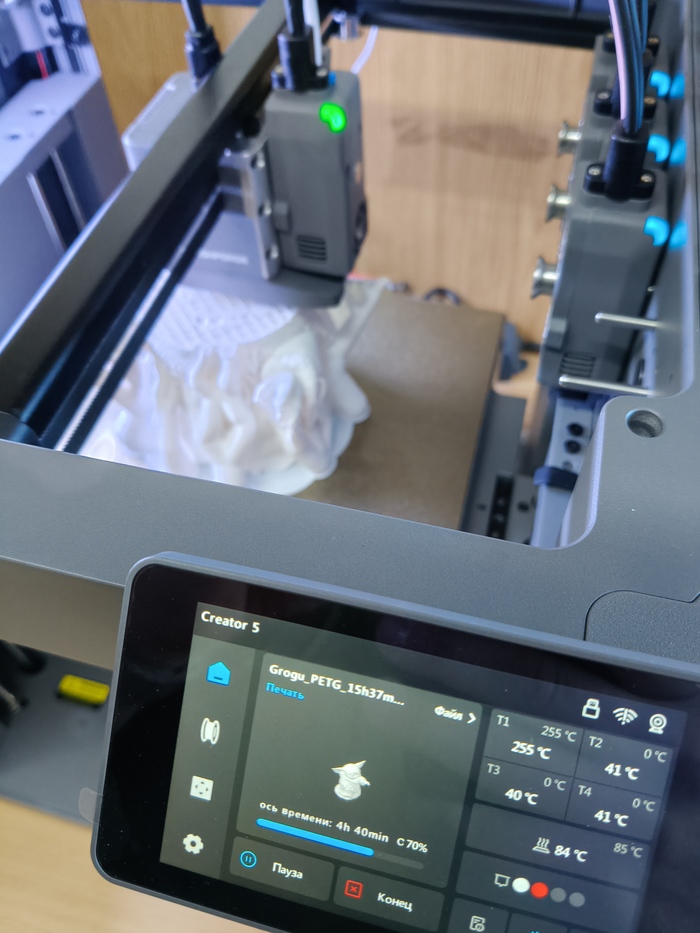
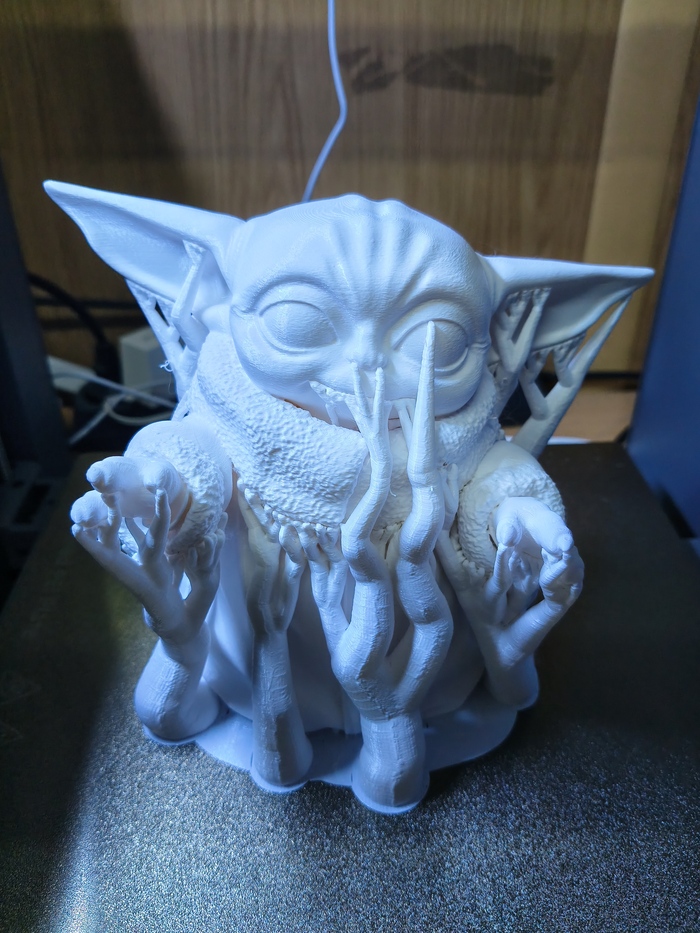
Продолжаю печатать)
Показать полностью
6