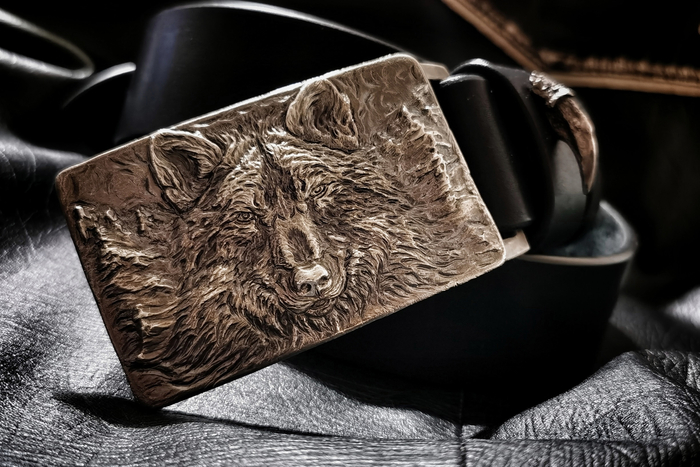
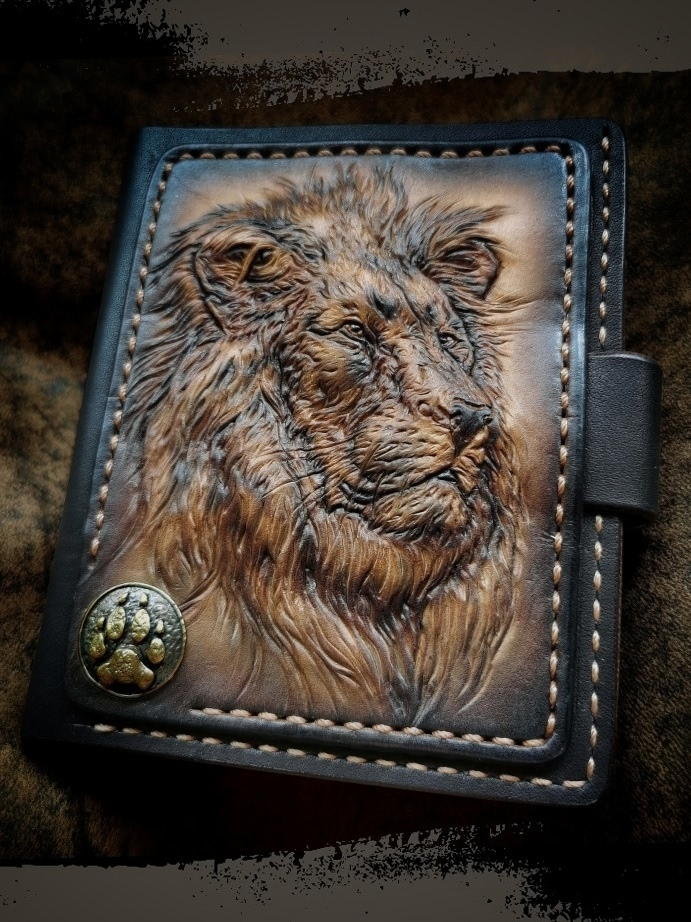
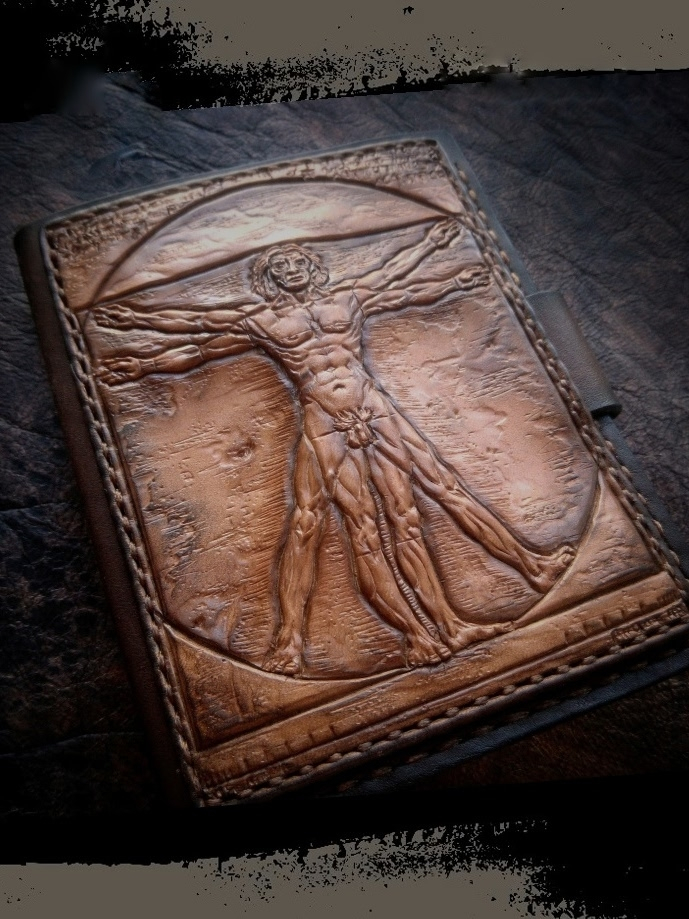
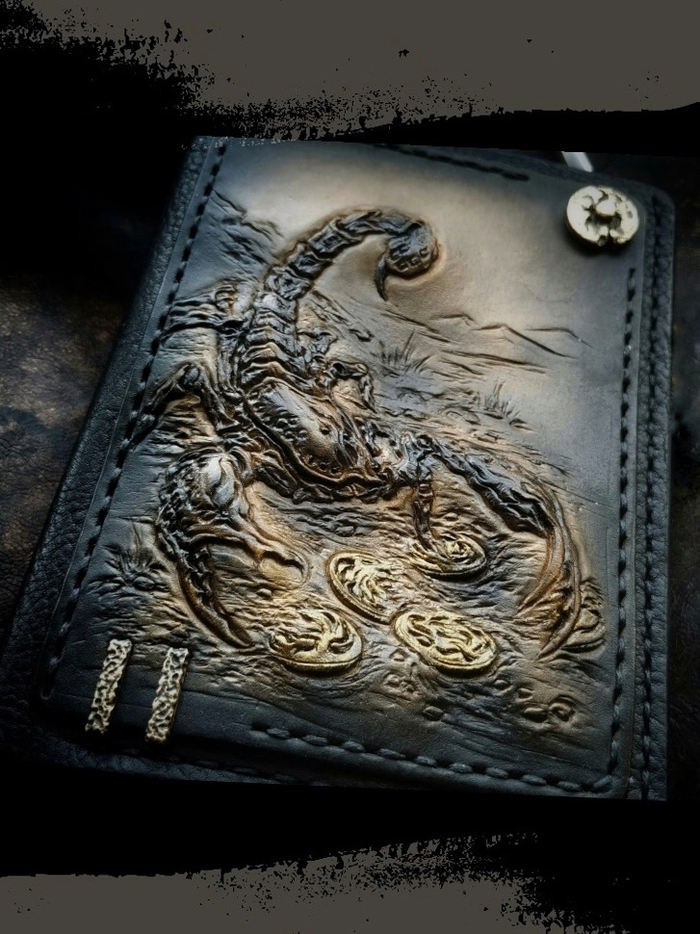
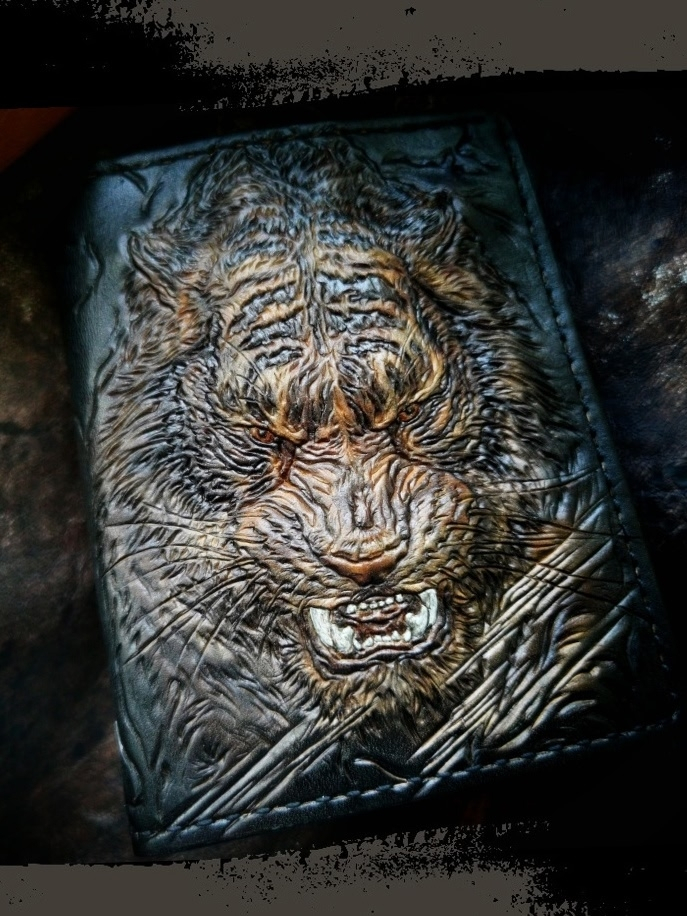
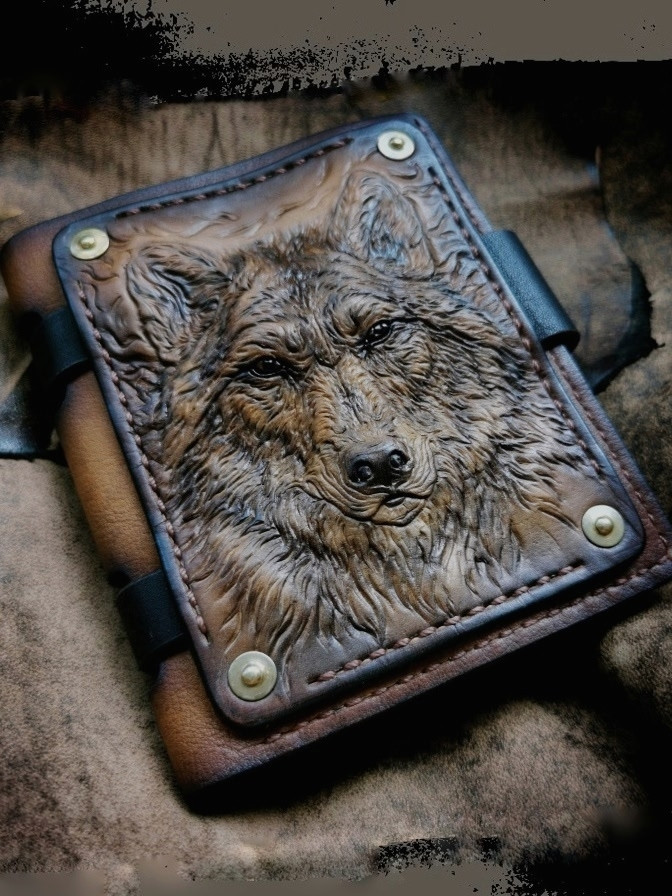
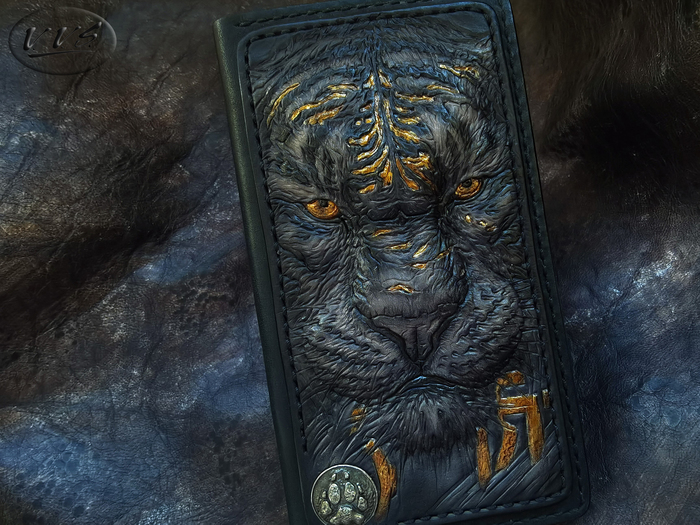
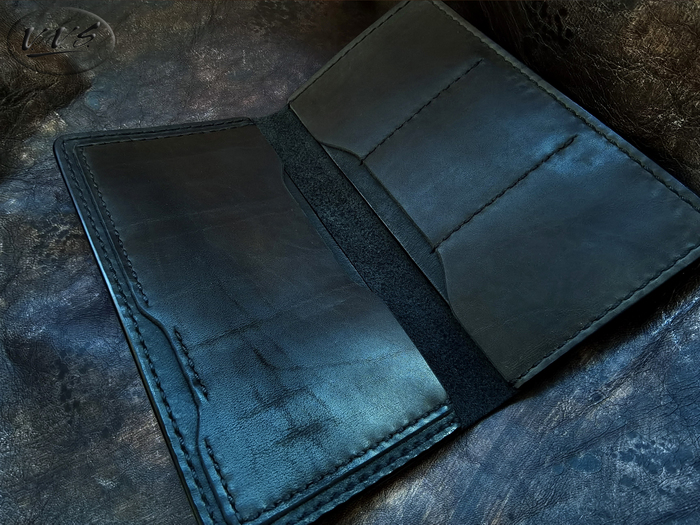
Размер: 10,5 х 18, 5 см ( в сложенном виде) Конструктив: 2 больших отдела для купюр и паспорта, 1 вспомогательный карман для документов, 3 кармана для карт. В общем, легко размещаются: доки, удостоверяющие личность; купюры; билеты; карты Материал: кожа, нейзильбер
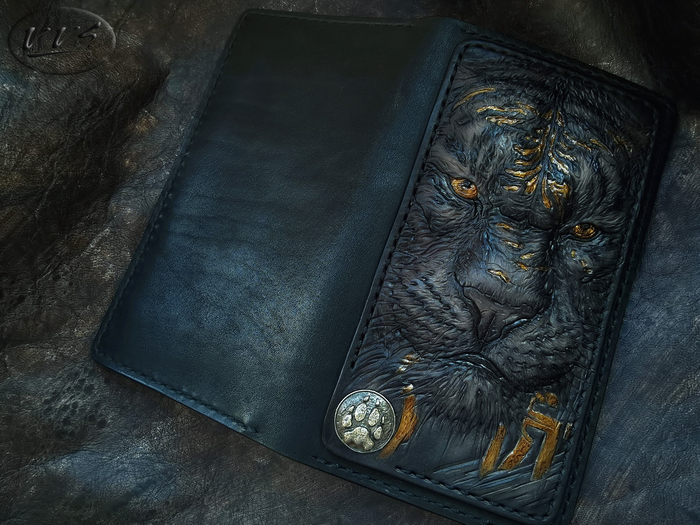
Плотная, скользящая кожа графитового серого цвета в сочетании с основным черным не контрастирует. Она отлично раскрывает глубину и многообразие черного, превращая его в сложный объёмный тон. Фасад изделия украшен изображением тигра, выполненным в технике объёмного 3D тиснения, резьбы и гравировки по коже. Шерсть тигра выглядит рельефной, фактурной и намеренно стилизована под твердый материал с глубокими трещинами и сколами. В нижнем углу изображения сюжетную линию дополняет кончо ручной работы из нейзильбера (имитация серебра) в виде лапы. Вкрапление металла в данном контексте хорошо гармонирует с трещинами, сколами и акцентами из жидкого золота, подчёркивая контраст между глубокой темнотой (черно-серый тигр) и яркими источниками света (золотые акценты и глаза).
Размер: 10,5 х 18, 5 см ( в сложенном виде) Конструктив: 2 больших отдела для купюр и паспорта, 1 вспомогательный карман для документов, 3 кармана для карт. В общем, легко размещаются: доки, удостоверяющие личность; купюры; билеты; карты Материал: кожа, нейзильбер
Продолжение статьи Полимер — не ювелирный воск ч.1 https://pikabu.ru/story/polimer__ne_yuvelirnyiy_vosk_ch1_14314810?utm_source=linkshare&utm_medium=sharing
Немного подробнее о процессах при выжигании полимера
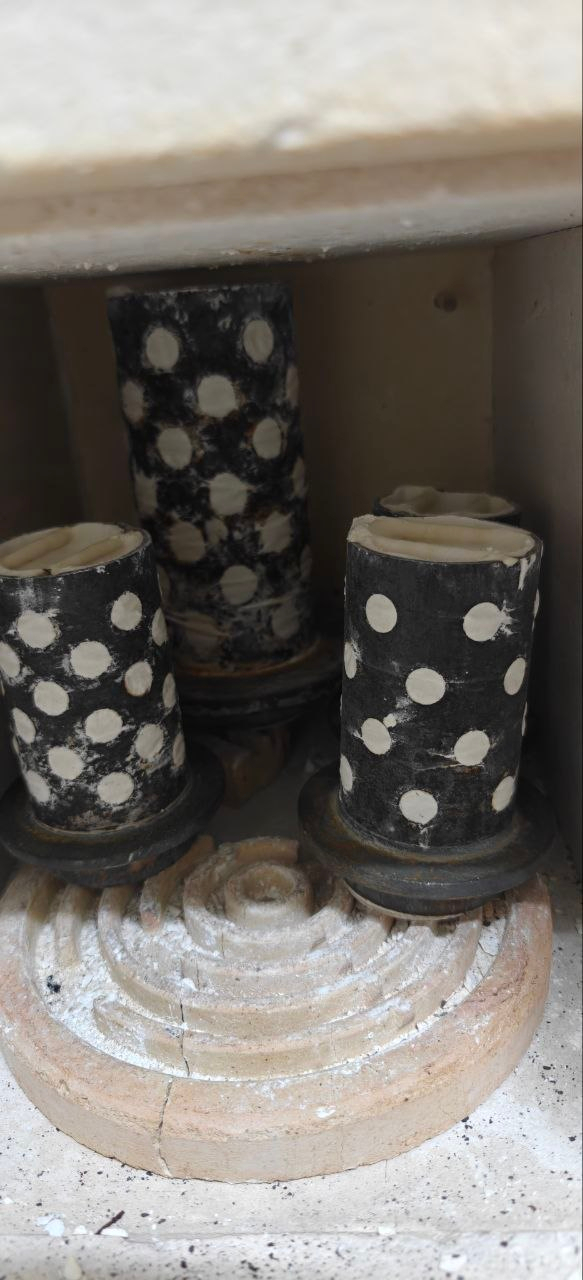
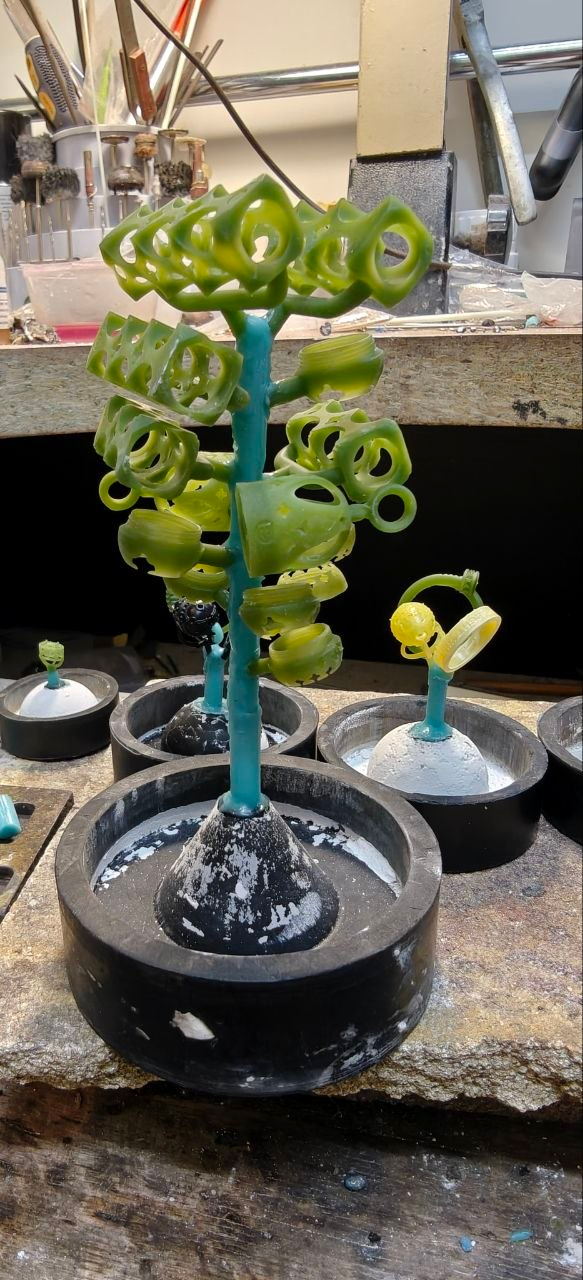
опоки с "ёлками"в печи. Нового года не будет
1. Нагрев и изменение размеров модели
До начала интенсивного разложения модель нагревается вместе с опокой. Отверждённый полимер ещё сохраняет прочность, но расширяется при нагреве и создаёт нагрузку на формовочную массу.
У тонкой ажурной модели эта нагрузка небольшая. В массивной печатке, толстом кольце или плотном узле ёлки полимера намного больше, поэтому нагрузка на форму выше. Здесь особенно важны прочность созревшей формовочной массы и скорость нагрева.
2. Разрушение полимерной сетки при нагреве
При дальнейшем нагреве связи в отверждённой смоле разрушаются. Модель теряет прочность и целостность. Образуются более мелкие соединения; часть из них испаряется и выходит из опоки в виде газов и паров.
С этого момента важно, насколько свободно продукты разложения выходят из опоки: через литники и открытые каналы, а также через поры формовочной массы. Не менее важен воздухообмен в печи.
3. Активное разложение и газовыделение
У разных литейных фотополимеров активное разложение приходится на разные температурные участки. Поэтому при построении цикла важнее контролировать период интенсивного газовыделения, воздухообмен и последующее выгорание углеродистого остатка, чем ориентироваться на один фиксированный диапазон температур.
В этот период модель быстро теряет массу и выделяет много газов и паров. Внутри опоки кислорода меньше, чем в камере печи, поэтому часть полимера не сгорает сразу, а разлагается при недостатке кислорода — идёт пиролиз.
Если продукты разложения выводятся плохо, а полимер долго находится в этой зоне, возрастает вероятность коксования: часть органического материала превращается в углеродистый остаток и осаждается на стенках полости и в порах формовочной массы.
нагрев и расширение → разрушение полимерной сетки → активное газовыделение и пиролиз → углеродистый остаток → его выгорание
4. Выгорание углеродистого остатка
После того как основная масса полимера разложилась, в форме может остаться углерод. Чтобы он выгорел, нужен кислород; образовавшиеся газы должны свободно выйти из опоки.
Поэтому воздухообмен в муфельной печи — часть технологии. Печь может набрать нужную температуру, но при плохом притоке воздуха углерод внутри формы всё равно останется.
Количество и геометрия фотополимера влияют на условия выжигания, но прямой зависимости «больше полимера — нужно больше кислорода и времени» нет. Важны также состав материала, толщина и форма моделей, пути выхода продуктов разложения, загрузка печи, воздухообмен и температурно-временной режим.
5. Выгорание остатков при высокой температуре
На верхнем участке цикла выгорают оставшиеся органические и углеродистые остатки. За это же время опока должна прогреться по всему объёму. После выжигания её температуру снижают до той, которая нужна для выбранного металла и способа литья.
Если в составе есть негорючие минеральные наполнители или пигменты, они не выгорят вместе с органикой и могут оставить золу. Поэтому результат зависит не только от режима печи, но и от состава самого фотополимера.
отлитые "ёлки"
Что меняется, если в фотополимере есть воск
Восковые компоненты меняют поведение материала при нагреве. Они размягчаются и плавятся раньше полимерной сетки. Если часть восковой фазы выходит из модели на раннем этапе, нагрузка на форму уменьшается и последующее выжигание идёт легче.
Но восковые компоненты не отменяют отверждённую полимерную сетку. Пока она существует, модель остаётся фотополимерной: сетка разрушается при нагреве, выделяются газы, а оставшийся углерод должен выгореть.
Поэтому надпись Wax в названии или даже большая доля восковых компонентов в рецептуре не означает, что готовая модель поведёт себя в печи как обычная инжекционная восковка. Это определяется всей рецептурой и тем, в каком виде восковая фаза находится в отверждённом материале.
Практический вывод: свойства конкретного «wax resin» оценивают по его реальному поведению при печати и выжигании, а не только по слову Wax или заявленной доле воска.
Почему одна и та же смола по-разному ведёт себя на разных моделях
Количество полимера и геометрия модели напрямую меняют условия внутри опоки. Тонкое ажурное изделие прогревается быстрее и выделяет сравнительно мало продуктов разложения. В массивной печатке полимера больше, и газам сложнее выйти из её объёма.
Поэтому один материал, один принтер и один режим выжигания могут дать чистую отливку на тонкой модели и проблемы на массивной. Это не противоречие и не обязательно дефект смолы: изменились нагрузка на формовочную массу при нагреве, количество газов и условия их выхода.
Также на результат влияют расположение моделей на ёлке, сечение литников, размер опоки и общая загрузка. Поэтому режим подбирают под всю совокупность условий, а не только под название фотополимера.
Что даёт фотополимерная 3D-печать
При прямой фотополимерной печати утверждённую 3D-модель сразу печатают как будущую литейную модель. Для единичных изделий и малых серий можно обойтись без отдельной мастер-модели, резиновой формы и получения восковок через впрыск воска.
Сложная геометрия. В отличие от фрезеровки, 3D-печати не нужен доступ режущего инструмента к каждой поверхности. Поэтому можно печатать внутренние элементы, сложные формы и мелкий рельеф.
Высокая детализация. Настроенный принтер и подходящий материал передают мелкий рельеф, гравировку, крапаны и тонкие элементы.
Быстрые изменения. Размер, посадку камня, толщину элемента и конструкцию меняют в 3D-модели на компьютере и сразу печатают новую версию.
Повторяемость. После настройки процесса одну и ту же сохранённую 3D-модель печатают повторно без ручного изготовления каждой восковки.
Единичные изделия и малые серии. Для нового дизайна не нужно сначала изготавливать отдельную оснастку.
Сравнительно низкий порог входа
Финансовый порог входа в фотополимерную технологию заметно ниже, чем во фрезеровку или специализированную 3D-печать воском.
Ювелирный фрезер стоит дороже и требует отдельной подготовки программы для фрезеровки: выбора инструмента, траектории его движения и режимов обработки. Специализированные восковые 3D-принтеры тоже дороги, а фирменные расходные материалы для них заметно повышают стоимость каждой модели.
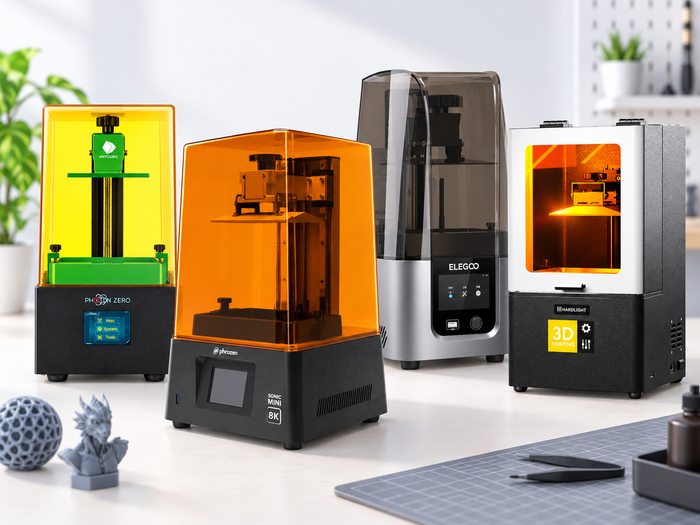
Фотополимерный принтер с LCD-экраном или DLP-проектором и материалы для него обходятся заметно дешевле. Небольшая мастерская может начать работать без крупных вложений в специализированное оборудование и осваивать процесс поэтапно.
Низкий финансовый порог не означает, что сама технология проста. Она доступнее по оборудованию, но всё равно требует освоить печать, промывку и обработку модели, формовку и выжигание.
С чем придётся считаться
Печать приходится калибровать под конкретный принтер, материал, плёнку ванны и задачу.
Напечатанную модель нужно правильно промыть, высушить и, если материал этого требует, выполнить постзасветку.
Формовочная масса должна полностью пройти этап схватывания и набрать достаточную прочность перед печью.
При выжигании важны не только температура и время, но и скорость прогрева опоки, количество полимера, свободный выход газов и воздухообмен в печи.
Для массивной печатки и тонкой ажурной модели один и тот же цикл не обязательно будет одинаково удачным.
Поэтому график производителя или проверенный режим для конкретной связки — только отправная точка. Рабочий режим уточняют под печь, формовочную массу, размер опоки, геометрию и общую массу полимерных моделей.
Фотополимер требует собственного режима, а не имитации воска
Фотополимерная печать не заменяет воск один к одному. Она даёт прямой и сравнительно недорогой путь от цифровой 3D-модели к литейной модели, но формовку и выжигание приходится строить с учётом свойств полимера.
Для чего все вышесказанное: полимер не нужно заставлять «вести себя как воск». Нужно понимать, что происходит с ним при нагреве, и строить цикл так, чтобы сохранить форму и полностью удалить продукты разложения.
Это была теоретическая часть. Следом будет - практическая, для кого то - с самыми неожиданными выводами. Продолжение следует...
PS: приходите на JUNWEX Москва 2026, 23-27 сентября, ВДНХ, пав.55, C-203 - можно будет пообщаться по теме лично
Решил немного поговорить про больную тему - фотополимерная 3Д печать для ювелиров. Самая больная - литье по выжигаемым моделям. Споры свары на чатах-форумах не затихают, собрал свой и чужой опыт, свел его в ряд мини статей. Это - первая, а поскольку тема объёмная - только первая часть статьи. Приступим. Фотополимер — жидкий материал для 3D-печати, который отверждается светом требуемой длины волны. Даже если в его названии или составе есть слово WAX или восковые компоненты, напечатанная модель не становится обычной восковкой. После печати и предусмотренной для данного материала постобработки это твёрдая полимерная модель, и при нагреве она ведёт себя иначе. Полимеры бывают разные по цвету,назначению, области применения. Сейчас речь о выжигаемом фотополимере для ювелирного литья. Литейщикам знакомо литье с воска по выплавляемым моделям, собственно это основа технологии. Полимер - альтернатива воска со звездочкой.
фотополимерная 3Д печать
Воск и фотополимер удаляются из опоки по-разному
Восковая и фотополимерная модели решают одну задачу: после их удаления в опоке остаётся полость для металла. Но из формы они удаляются по-разному.
Литейный воск при нагреве сначала размягчается и расширяется, затем плавится. Жидкий воск выходит из опоки через литниковую систему, а остатки выгорают при дальнейшем нагреве. Значительная часть воска покидает опоку ещё до высоких температур.
У отверждённого фотополимера другая структура. После постзасветки образуется прочная полимерная сетка. При нагреве модель не превращается целиком в жидкость, которая просто вытекает из опоки. Сначала она нагревается и меняет размеры, затем полимерная сетка разрушается. При этом выделяются газы и пары, а часть материала может остаться в виде углеродистого остатка. Чтобы форма очистилась, этот остаток должен выгореть.
Поэтому задача выжигания полимера — не «расплавить модель». Нужно провести её через несколько стадий так, чтобы не разрушить форму, вывести продукты разложения и очистить полость перед литьём.
Что происходит с фотополимером при нагреве
Полимерная модель не исчезает при одной определённой температуре. По мере прогрева опоки идут несколько процессов; часть из них начинается ещё до того, как закончился предыдущий.
Теперь будет немного заумных слов, без которых никак не обойтись.
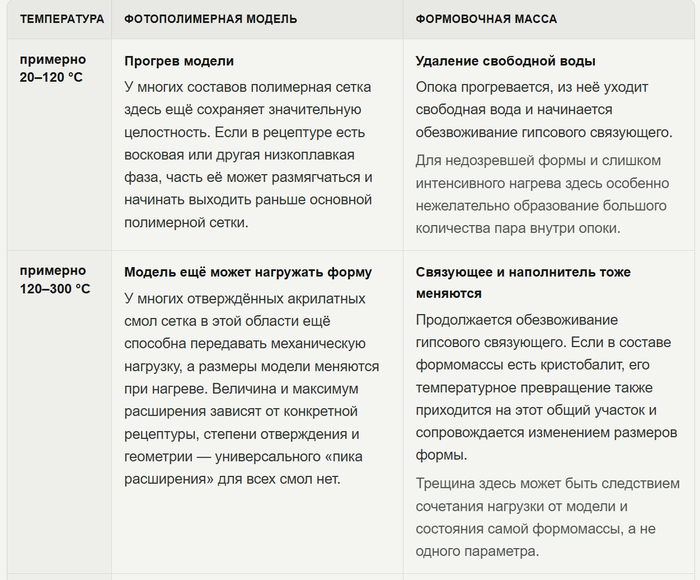
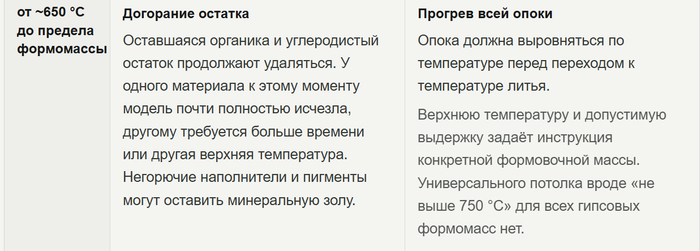
Температурная карта: что происходит с моделью и формой
Без температурных ориентиров трудно сопоставить происходящее в опоке со своим графиком печи. Но эти ориентиры нельзя превращать в универсальный режим: у разных фотополимеров отличаются начало потери массы, интенсивность разложения и количество остатка, а у разных формовочных масс — температурные превращения и допустимый верхний предел.
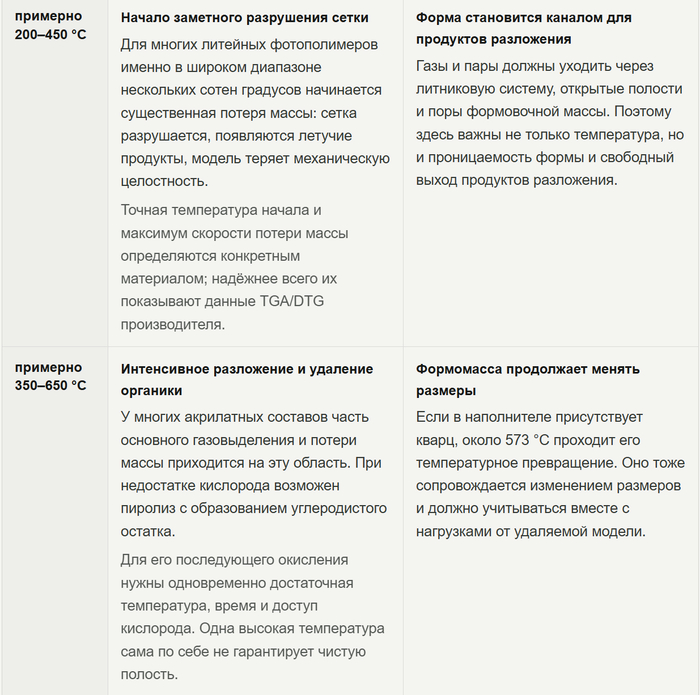
Зоны ниже намеренно перекрываются. Это не шесть последовательных «переключателей» и не готовый график печи. Карта нужна для другого: понять, какие процессы могут одновременно идти на данном участке температуры и что проверять, если проблема проявляется именно там.
температурная карта
продолжение карты
Куда эту "карту" приклеить: Берут рекомендованный производителем цикл конкретного фотополимера и формомассы и накладывают его на карту: что в этот момент происходит с моделью, что — с формой, где появляются газы, когда возможен углеродистый остаток и где сама формомасса заметно меняет свойства. Так температура превращается не в набор чисел, а в объяснение процесса.
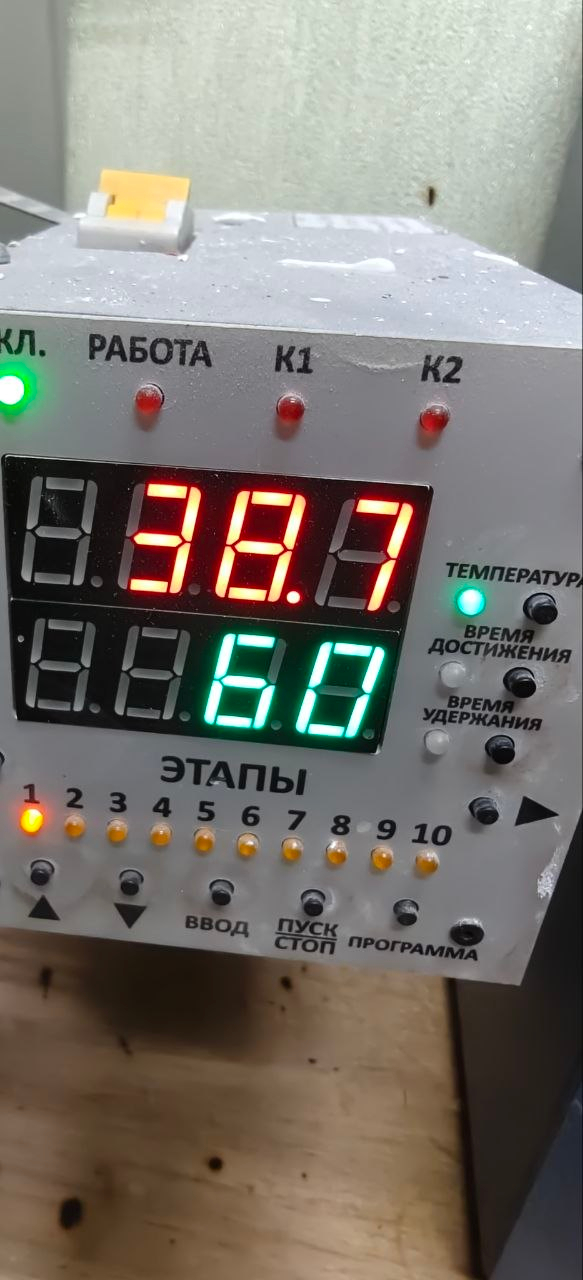
Температура на дисплее печи — не температура всей опоки. Массивная опока и плотная загрузка прогреваются с запаздыванием, поэтому внутренние зоны формы могут пройти ту же температуру позже, чем воздух в камере. Карта относится к процессам в материале; показание контроллера печи лишь помогает понять, когда они могут начаться.
программатор ювелирной печи
Быстрее или медленнее проходить область активного разложения. Универсального ответа нет. При недостатке кислорода и затруднённом выходе летучих продуктов длительное пребывание в области активного разложения у некоторых материалов может усиливать вторичные реакции и образование смолистого или углеродистого остатка, который затем удалить труднее. Поэтому для одних фотополимеров производитель предусматривает сравнительно быстрый проход этого участка, а для других — наоборот, выдержку. Это не противоречие: разные рецептуры разлагаются по-разному.
Слишком быстрый нагрев тоже не является универсальным решением. Он увеличивает мгновенную скорость газовыделения и температурный градиент между камерой печи, наружными слоями и центром опоки; на массивных моделях одновременно может возрастать нагрузка на ещё сохраняющую прочность форму. Поэтому скорость оценивают не для «выжигания вообще», а для конкретного участка цикла и конкретной связки материала, формы и геометрии.
Время на соседних участках может решать разные задачи. Если материал склонен к образованию трудноудаляемого остатка при кислород-дефицитном разложении, сокращение пребывания в этой области может быть полезно. После того как углеродистый остаток уже образовался, ситуация обратная: для его окисления нужны достаточная температура, доступ кислорода и время. Поэтому нагар — повод проверить и область разложения, и последующее выгорание остатка, а не автоматически «ускорять» весь цикл.
По внешнему виду материала температуру разложения не угадывают. Жёсткость модели, температура размягчения и слово Wax в названии не позволяют надёжно определить, когда начнётся основная потеря массы.
Верхний предел задаёт формовочная масса. Фотополимер определяет, что нужно удалить и при каких условиях это происходит; формомасса определяет, до какой температуры и как долго конкретную опоку допустимо нагревать. Поэтому график сверяют сразу с двумя документами — по смоле и по формомассе.
Дефект помогает выбрать участок для проверки, но не доказывает одну причину. Трещины и заливы на массивных моделях заставляют проверить ранние участки нагрева наряду с созреванием и прочностью формы, геометрией модели и поведением конкретного фотополимера. Сажа или углеродистый остаток направляют внимание и к области разложения, и к последующему окислению: нужно проверить время пребывания, температуру, воздухообмен и пути выхода газов. Сам вид дефекта не говорит 100%, какой из этих параметров нужно менять. Разбор дефектов - отдельная большая тема.
Пытаюсь лить бетон в маленькую форму(с кулак объём), использую пескобетон м300 и добавку д-5, воды минимум( на 100гр смеси цпс - 13мл воды), смесь получается жесткая . Форма силикон на платине.
Проблема-остаются пузыри, вибрирование не помогает(самодельный вибростолик, двигатель типа от шуруповёрта), чуть больше воды добавишь, идёт расслоение, при этом пузыри остаются.
Советы хотелось бы от практиков. Теоретики не помогут!