
Пленки для 3D фотополимерников часть 2
продолжение статьи ЧАСТЬ 1
В первой части прошлись по видам пленок. Было интересно, но стало еще непонятнее.
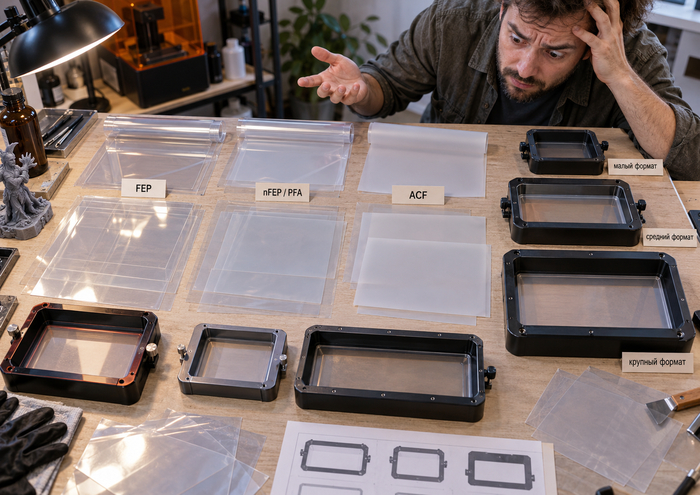
и что с этим делать??
Теперь к практике.
8. Сравнение типов плёнок
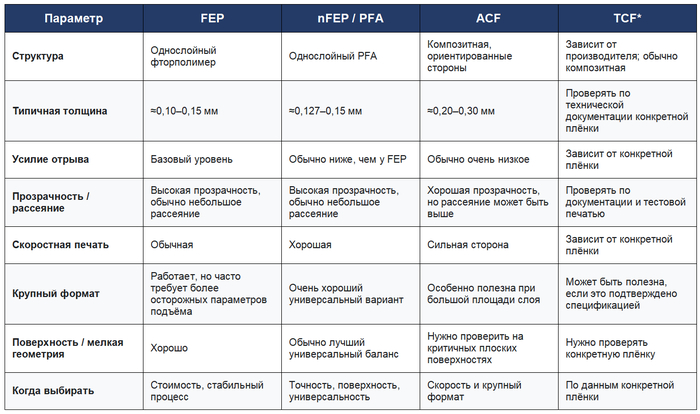
сравнение пленок
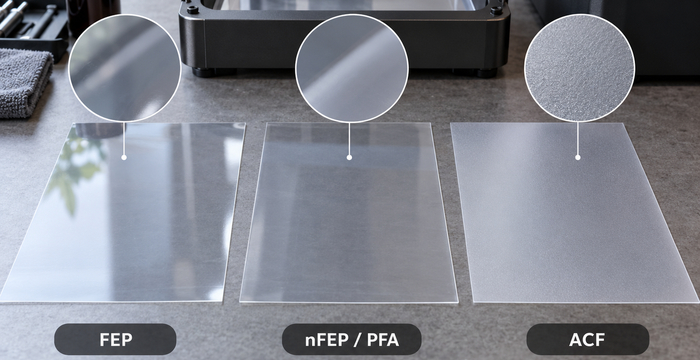
* TCF не является единым стандартизованным названием материала в фотополимерной печати. Матированные FEP/PFA не вынесены в отдельный столбец: это варианты поверхности FEP или PFA, а не отдельный материал;
9. Почему размер модели иногда важнее размера экрана
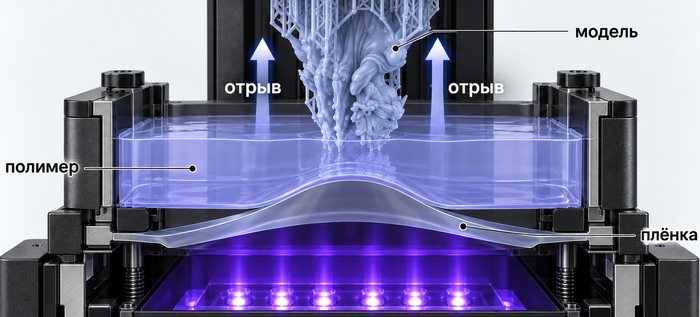
Сам по себе большой принтер не означает, что каждый слой будет тяжёлым для отрыва. Ключевой параметр — реальная площадь и геометрия конкретного слоя. Маленькая ажурная деталь на 15-дюймовом принтере может отрываться легче, чем широкая сплошная пластина на 10-дюймовом.
Особенно неблагоприятны:
- большие сплошные площади, ориентированные почти параллельно дну ванны;
- закрытые полости без достаточных отверстий для выравнивания давления;
- резкое увеличение площади сечения от слоя к слою;
- высоковязкие фотополимеры при низкой температуре;
- слишком быстрый подъём при недостаточной высоте подъёма для полного отрыва слоя.
Поэтому ACF или низкоадгезионная композитная плёнка полезна не только «для быстрого принтера», а как один из способов снизить нагрузку системы при неблагоприятной геометрии и большой площади слоя.
9.1 Качество изготовления: чем хорошая плёнка отличается от плохой
Тип материала — только часть выбора. Две плёнки с одинаковой маркировкой FEP или PFA и одной номинальной толщиной могут заметно отличаться по стабильности печати. Для разделительной плёнки важны не только состав и паспортное светопропускание, но и однородность по всей рабочей площади.
Равномерность толщины. Качественная плёнка имеет стабильную толщину по листу. Локальные утолщения и тонкие участки меняют прогиб и натяжение, а также оптический путь света. Слишком тонкая зона дополнительно становится потенциально слабым местом.
Оптическая однородность. На просвет не должно быть мутных зон, полос, пятен, локального изменения прозрачности или цвета. Высокая общая прозрачность ещё не гарантирует качество: если смотреть через плёнку на мелкую контрастную сетку или прямые линии, они не должны заметно изгибаться, «плыть» или увеличиваться отдельными участками. Такие локальные оптические искажения могут быть связаны с неравномерной толщиной, волнистостью или дефектами поверхности.
Вкрапления и точечные дефекты. В хорошем листе не должно быть посторонних частиц, чёрных точек, пузырьков, проколов и заметных включений нерасплавленного или изменённого полимера. В производстве плёнок такие включения часто называют гелями. Они могут рассеивать или перекрывать свет, а некоторые дефекты одновременно создают механически слабую точку.
Качество поверхности. У обычной гладкой FEP или PFA рабочая поверхность должна быть равномерно гладкой, без выраженной шероховатости, продольных полос от экструзии, «апельсиновой корки», затёртостей и глубоких царапин. Исключение — специально матированная плёнка: у неё микротекстура является заданным свойством, а не дефектом.
Отсутствие заломов и деформаций. Заломы, складки, вмятины, устойчивые волны и локально растянутые участки для новой плёнки нежелательны. Небольшая кривизна листа после хранения в рулоне сама по себе не обязательно является дефектом, если она исчезает при нормальной установке и натяжении. Стойкий залом или вмятина — уже повреждение.
Целые края. На кромках и особенно в зоне зажима не должно быть надрезов, трещин и рваных участков. При натяжении такой дефект может стать началом дальнейшего разрыва.
Чистота и транспортировочная защита. Многие плёнки для 3D-принтеров поставляются с тонкими защитными плёнками с одной или с обеих сторон. Они защищают рабочую поверхность от царапин и загрязнения при перевозке и хранении и обязательно снимаются перед установкой. Само отсутствие защитного слоя ещё не доказывает плохое качество материала — не все производители используют такую упаковку, — но открытая поверхность должна быть идеально чистой и неповреждённой. Если защитная плёнка заявлена производителем, а её нет, это уже повод проверить упаковку и состояние листа.
Соответствие заявленным характеристикам. У нормального поставщика можно узнать фактический материал, номинальную толщину и её допуск, рабочую сторону для ориентированных плёнок и правила установки. Одна только надпись FEP, nFEP или ACF без характеристик не позволяет оценить качество конкретного листа.
Что можно проверить до установки:
посмотреть лист на равномерном светлом фоне и на просвет — так хорошо видны точки, полосы, мутные зоны и проколы;
положить плёнку над мелкой контрастной сеткой или текстом и немного перемещать её: локальное «линзовое» искажение сразу становится заметнее;
осмотреть поверхность под косым светом — царапины, вмятины, заломы и продольные полосы при таком освещении видны лучше;
если есть подходящий микрометр, измерить толщину в нескольких точках листа без сильного сжатия. Обычный штангенциркуль для плёнки толщиной порядка 0,1–0,15 мм слишком груб и легко даёт вводящий в заблуждение результат.
Есть ещё одно свойство, которое почти невозможно оценить глазами, — равномерность антиадгезионной поверхности. Если на одном и том же листе при одинаковых условиях разные зоны заметно отличаются по отрыву, это может указывать на неоднородность поверхности или изготовления. Такое сравнение имеет смысл только при одинаковой модели, фотополимере, экспозиции и параметрах движения платформы.
10. Толщина плёнки и перекалибровка принтера
При смене материала важно разделять два вида настройки: механическую геометрию первого слоя и технологический профиль печати.
10.1. Механическая калибровка
При переходе, например, с плёнки толщиной 0,15 мм на плёнку толщиной 0,30 мм разница составляет 0,15 мм — это эквивалент трёх стандартных слоёв по 50 мкм.
Точная величина смещения рабочей поверхности зависит от конструкции рамки, способа зажима и натяжения, поэтому нельзя утверждать, что нулевая точка по оси Z всегда изменится ровно на 0,15 мм. Но сама разница достаточно велика, чтобы после перехода на другую толщину повторить предусмотренную производителем процедуру установки платформы и нулевой точки.
Если принтер использует датчик усилия, автоматическое выравнивание или фиксированную заводскую геометрию, следует выполнять именно штатную процедуру производителя, а не компенсировать толщину произвольным ручным смещением нулевой точки по оси Z.
10.2. Технологическая калибровка
Даже после правильной геометрии первого слоя новая плёнка может потребовать изменения профиля:
- экспозиции обычных и нижних слоёв — из-за различий в светопропускании и рассеянии;
- скорости подъёма — из-за другого усилия отрыва;
- высоты подъёма — из-за другого прогиба и характера отрыва;
- скорости возврата и пауз — особенно при вязких фотополимерах и больших площадях.
Главная мысль: При переходе на плёнку другой толщины сначала проверяют положение платформы и нулевую точку по оси Z, а затем — экспозицию и параметры отрыва слоя. Это две разные настройки.
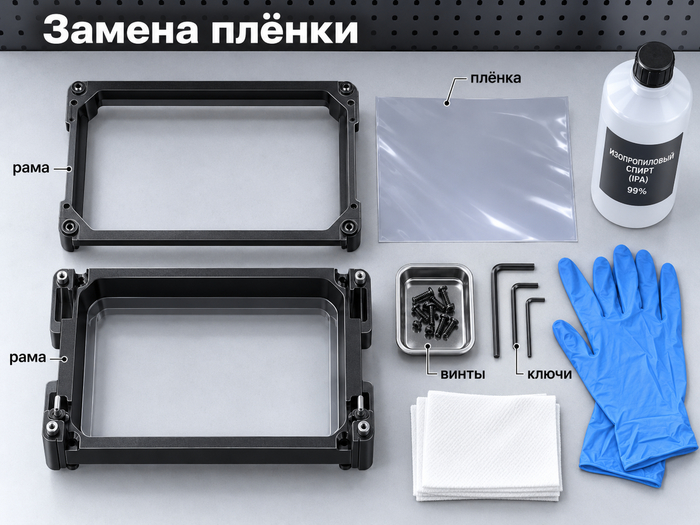
11. Установка и натяжение
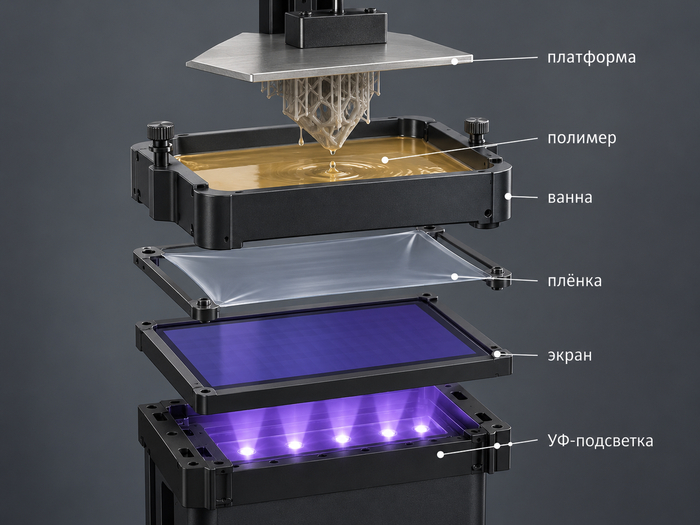
Даже лучшая плёнка будет работать плохо, если она установлена неверно.
Обычные гладкие FEP и PFA обычно не имеют заданной рабочей стороны после удаления транспортировочных защитных слоёв, если производитель не указал иное. У матированных FEP/PFA ориентация может быть задана отдельно, поэтому универсального правила «матовой стороной вверх» или «матовой стороной вниз» нет.
Для ACF и большинства двухслойных композитных плёнок ориентация критична. У распространённой ACF глянцевая сторона обращена к фотополимеру, матовая — к экрану.
ВАЖНО: ОРИЕНТАЦИЯ ACF — КРИТИЧНА
Если производитель конкретной ACF указывает глянцевую сторону к фотополимеру, ставить матовую сторону к фотополимеру нельзя. Матовая поверхность имеет другие разделительные свойства, поэтому при такой установке резко возрастает удержание отверждённого слоя и нагрузка на плёнку при отрыве. Вероятность деформации и разрыва ACF при такой установке может стать очень высокой. Разрыв плёнки приводит к вытеканию жидкого фотополимера на экран принтера.
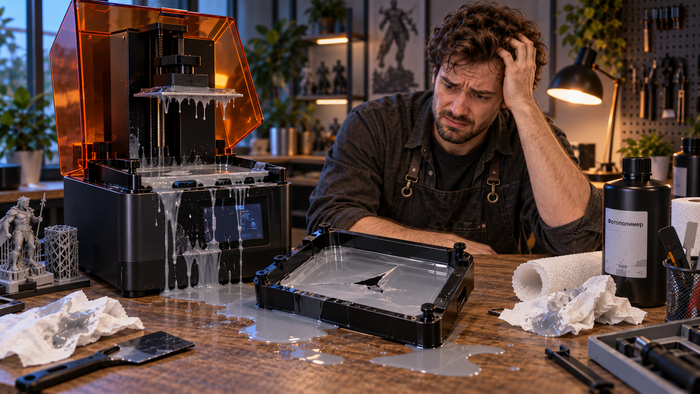
цена пленки и ремонта залитого принтера несопоставимы
Если защитная плёнка или защитное стекло не удержат протечку, экран может потребовать ремонта, а нередко — замены. Ориентацию сторон ACF нужно проверить до заливки фотополимера в ванну.
TCF устанавливают только по маркировке и инструкции конкретного производителя: термин не гарантирует одинаковую конструкцию у разных поставщиков.
Натяжение следует выполнять по процедуре конкретной ванны. Универсальный совет «настроить по звуку на такую-то частоту» ненадёжен, если производитель принтера не задаёт этот метод.
После установки нужно проверить отсутствие складок, мусора под плёнкой, частиц отверждённого полимера и следов повреждения.
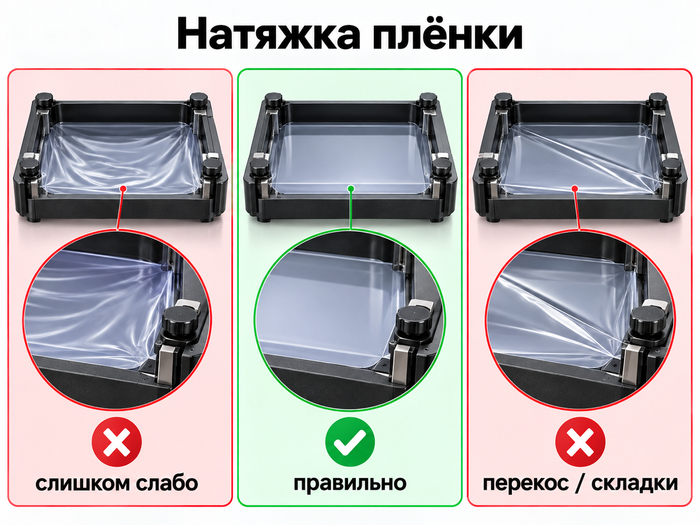
правильная установка - залог здоровой печати
Прочность, ресурс и устойчивость к повреждениям
Ресурс плёнки определяется не только паспортным числом циклов. На практике она часто выходит из строя из-за прокола частицей отверждённого фотополимера, повреждения инструментом, неправильной установки или локального растяжения после неудачной печати. Более дорогой материал сам по себе не защищает от механического повреждения.
При оценке ресурса полезнее смотреть на сохранение поверхности и натяжения: глубокие царапины, вмятины, необратимое растяжение, помутнение и любые признаки сквозного повреждения — повод для замены. Подробные признаки замены приведены в разделе 11.1.
На этом пока все, осталось - когда менять пленку, как к ней относиться, и как подобрать размер пленки именно под свой принтер
Продолжение следует...