3D фотополимерка
2 поста
2 поста
7 постов
продолжение статьи ЧАСТЬ 1
В первой части прошлись по видам пленок. Было интересно, но стало еще непонятнее.
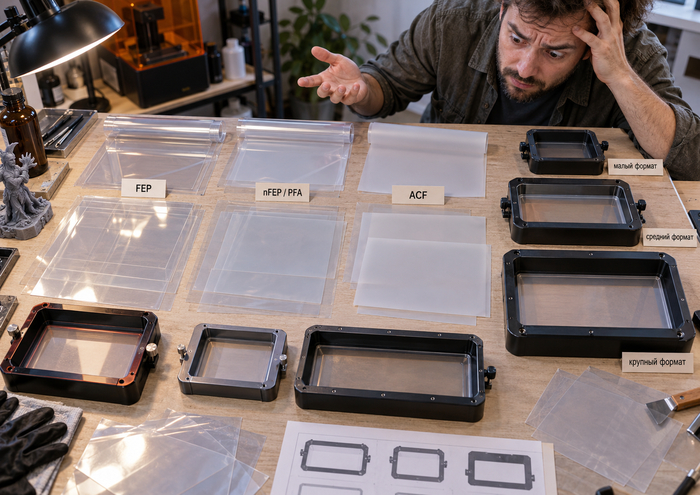
и что с этим делать??
Теперь к практике.
8. Сравнение типов плёнок
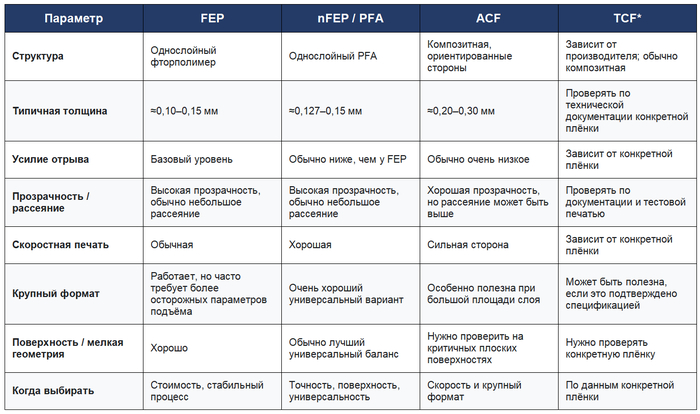
сравнение пленок
* TCF не является единым стандартизованным названием материала в фотополимерной печати. Матированные FEP/PFA не вынесены в отдельный столбец: это варианты поверхности FEP или PFA, а не отдельный материал;
9. Почему размер модели иногда важнее размера экрана
Сам по себе большой принтер не означает, что каждый слой будет тяжёлым для отрыва. Ключевой параметр — реальная площадь и геометрия конкретного слоя. Маленькая ажурная деталь на 15-дюймовом принтере может отрываться легче, чем широкая сплошная пластина на 10-дюймовом.
Особенно неблагоприятны:
- большие сплошные площади, ориентированные почти параллельно дну ванны;
- закрытые полости без достаточных отверстий для выравнивания давления;
- резкое увеличение площади сечения от слоя к слою;
- высоковязкие фотополимеры при низкой температуре;
- слишком быстрый подъём при недостаточной высоте подъёма для полного отрыва слоя.
Поэтому ACF или низкоадгезионная композитная плёнка полезна не только «для быстрого принтера», а как один из способов снизить нагрузку системы при неблагоприятной геометрии и большой площади слоя.
9.1 Качество изготовления: чем хорошая плёнка отличается от плохой
Тип материала — только часть выбора. Две плёнки с одинаковой маркировкой FEP или PFA и одной номинальной толщиной могут заметно отличаться по стабильности печати. Для разделительной плёнки важны не только состав и паспортное светопропускание, но и однородность по всей рабочей площади.
Равномерность толщины. Качественная плёнка имеет стабильную толщину по листу. Локальные утолщения и тонкие участки меняют прогиб и натяжение, а также оптический путь света. Слишком тонкая зона дополнительно становится потенциально слабым местом.
Оптическая однородность. На просвет не должно быть мутных зон, полос, пятен, локального изменения прозрачности или цвета. Высокая общая прозрачность ещё не гарантирует качество: если смотреть через плёнку на мелкую контрастную сетку или прямые линии, они не должны заметно изгибаться, «плыть» или увеличиваться отдельными участками. Такие локальные оптические искажения могут быть связаны с неравномерной толщиной, волнистостью или дефектами поверхности.
Вкрапления и точечные дефекты. В хорошем листе не должно быть посторонних частиц, чёрных точек, пузырьков, проколов и заметных включений нерасплавленного или изменённого полимера. В производстве плёнок такие включения часто называют гелями. Они могут рассеивать или перекрывать свет, а некоторые дефекты одновременно создают механически слабую точку.
Качество поверхности. У обычной гладкой FEP или PFA рабочая поверхность должна быть равномерно гладкой, без выраженной шероховатости, продольных полос от экструзии, «апельсиновой корки», затёртостей и глубоких царапин. Исключение — специально матированная плёнка: у неё микротекстура является заданным свойством, а не дефектом.
Отсутствие заломов и деформаций. Заломы, складки, вмятины, устойчивые волны и локально растянутые участки для новой плёнки нежелательны. Небольшая кривизна листа после хранения в рулоне сама по себе не обязательно является дефектом, если она исчезает при нормальной установке и натяжении. Стойкий залом или вмятина — уже повреждение.
Целые края. На кромках и особенно в зоне зажима не должно быть надрезов, трещин и рваных участков. При натяжении такой дефект может стать началом дальнейшего разрыва.
Чистота и транспортировочная защита. Многие плёнки для 3D-принтеров поставляются с тонкими защитными плёнками с одной или с обеих сторон. Они защищают рабочую поверхность от царапин и загрязнения при перевозке и хранении и обязательно снимаются перед установкой. Само отсутствие защитного слоя ещё не доказывает плохое качество материала — не все производители используют такую упаковку, — но открытая поверхность должна быть идеально чистой и неповреждённой. Если защитная плёнка заявлена производителем, а её нет, это уже повод проверить упаковку и состояние листа.
Соответствие заявленным характеристикам. У нормального поставщика можно узнать фактический материал, номинальную толщину и её допуск, рабочую сторону для ориентированных плёнок и правила установки. Одна только надпись FEP, nFEP или ACF без характеристик не позволяет оценить качество конкретного листа.
Что можно проверить до установки:
посмотреть лист на равномерном светлом фоне и на просвет — так хорошо видны точки, полосы, мутные зоны и проколы;
положить плёнку над мелкой контрастной сеткой или текстом и немного перемещать её: локальное «линзовое» искажение сразу становится заметнее;
осмотреть поверхность под косым светом — царапины, вмятины, заломы и продольные полосы при таком освещении видны лучше;
если есть подходящий микрометр, измерить толщину в нескольких точках листа без сильного сжатия. Обычный штангенциркуль для плёнки толщиной порядка 0,1–0,15 мм слишком груб и легко даёт вводящий в заблуждение результат.
Есть ещё одно свойство, которое почти невозможно оценить глазами, — равномерность антиадгезионной поверхности. Если на одном и том же листе при одинаковых условиях разные зоны заметно отличаются по отрыву, это может указывать на неоднородность поверхности или изготовления. Такое сравнение имеет смысл только при одинаковой модели, фотополимере, экспозиции и параметрах движения платформы.
10. Толщина плёнки и перекалибровка принтера
При смене материала важно разделять два вида настройки: механическую геометрию первого слоя и технологический профиль печати.
10.1. Механическая калибровка
При переходе, например, с плёнки толщиной 0,15 мм на плёнку толщиной 0,30 мм разница составляет 0,15 мм — это эквивалент трёх стандартных слоёв по 50 мкм.
Точная величина смещения рабочей поверхности зависит от конструкции рамки, способа зажима и натяжения, поэтому нельзя утверждать, что нулевая точка по оси Z всегда изменится ровно на 0,15 мм. Но сама разница достаточно велика, чтобы после перехода на другую толщину повторить предусмотренную производителем процедуру установки платформы и нулевой точки.
Если принтер использует датчик усилия, автоматическое выравнивание или фиксированную заводскую геометрию, следует выполнять именно штатную процедуру производителя, а не компенсировать толщину произвольным ручным смещением нулевой точки по оси Z.
10.2. Технологическая калибровка
Даже после правильной геометрии первого слоя новая плёнка может потребовать изменения профиля:
- экспозиции обычных и нижних слоёв — из-за различий в светопропускании и рассеянии;
- скорости подъёма — из-за другого усилия отрыва;
- высоты подъёма — из-за другого прогиба и характера отрыва;
- скорости возврата и пауз — особенно при вязких фотополимерах и больших площадях.
Главная мысль: При переходе на плёнку другой толщины сначала проверяют положение платформы и нулевую точку по оси Z, а затем — экспозицию и параметры отрыва слоя. Это две разные настройки.
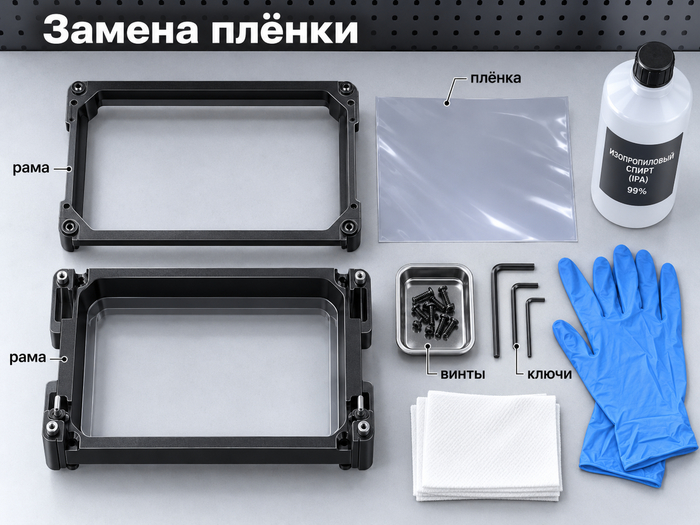
11. Установка и натяжение
Даже лучшая плёнка будет работать плохо, если она установлена неверно.
Обычные гладкие FEP и PFA обычно не имеют заданной рабочей стороны после удаления транспортировочных защитных слоёв, если производитель не указал иное. У матированных FEP/PFA ориентация может быть задана отдельно, поэтому универсального правила «матовой стороной вверх» или «матовой стороной вниз» нет.
Для ACF и большинства двухслойных композитных плёнок ориентация критична. У распространённой ACF глянцевая сторона обращена к фотополимеру, матовая — к экрану.
ВАЖНО: ОРИЕНТАЦИЯ ACF — КРИТИЧНА
Если производитель конкретной ACF указывает глянцевую сторону к фотополимеру, ставить матовую сторону к фотополимеру нельзя. Матовая поверхность имеет другие разделительные свойства, поэтому при такой установке резко возрастает удержание отверждённого слоя и нагрузка на плёнку при отрыве. Вероятность деформации и разрыва ACF при такой установке может стать очень высокой. Разрыв плёнки приводит к вытеканию жидкого фотополимера на экран принтера.
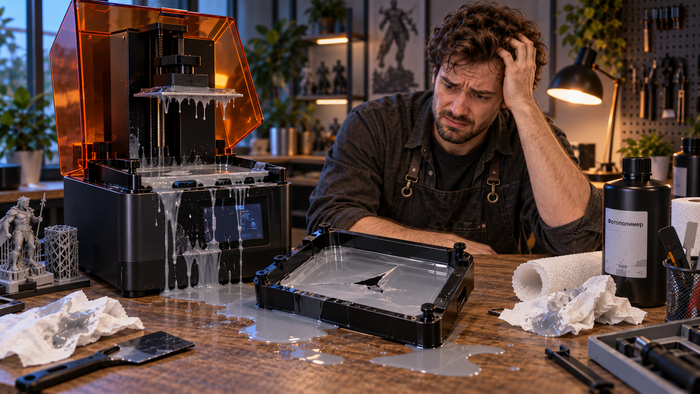
цена пленки и ремонта залитого принтера несопоставимы
Если защитная плёнка или защитное стекло не удержат протечку, экран может потребовать ремонта, а нередко — замены. Ориентацию сторон ACF нужно проверить до заливки фотополимера в ванну.
TCF устанавливают только по маркировке и инструкции конкретного производителя: термин не гарантирует одинаковую конструкцию у разных поставщиков.
Натяжение следует выполнять по процедуре конкретной ванны. Универсальный совет «настроить по звуку на такую-то частоту» ненадёжен, если производитель принтера не задаёт этот метод.
После установки нужно проверить отсутствие складок, мусора под плёнкой, частиц отверждённого полимера и следов повреждения.
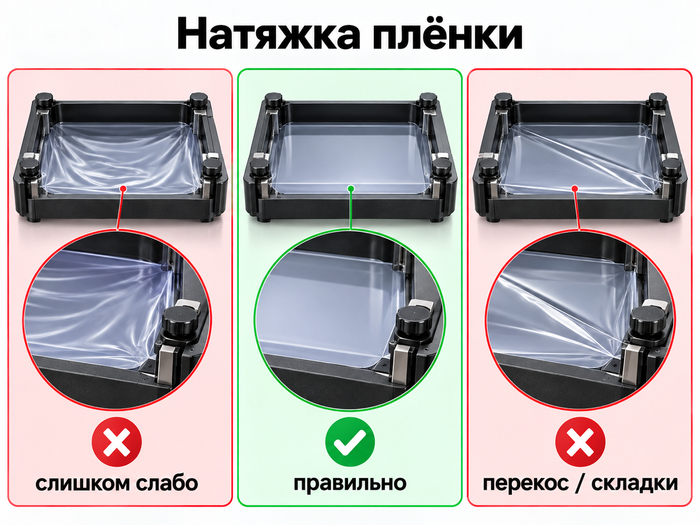
правильная установка - залог здоровой печати
Прочность, ресурс и устойчивость к повреждениям
Ресурс плёнки определяется не только паспортным числом циклов. На практике она часто выходит из строя из-за прокола частицей отверждённого фотополимера, повреждения инструментом, неправильной установки или локального растяжения после неудачной печати. Более дорогой материал сам по себе не защищает от механического повреждения.
При оценке ресурса полезнее смотреть на сохранение поверхности и натяжения: глубокие царапины, вмятины, необратимое растяжение, помутнение и любые признаки сквозного повреждения — повод для замены. Подробные признаки замены приведены в разделе 11.1.
На этом пока все, осталось - когда менять пленку, как к ней относиться, и как подобрать размер пленки именно под свой принтер
Продолжение следует...
муки выбора
Сегодня - про плёнки для фотополимерного 3D принтера
Плёнка в фотополимерном принтере с нижней засветкой — не просто прозрачное дно ванны. Она одновременно работает как оптическое окно и как гибкая разделительная мембрана. Её материал, толщина, поверхность и натяжение влияют на отрыв слоя, скорость движения платформы, нагрузку на поддержки, качество поверхности и стабильность печати. Это один из ключевых элементов качественной печати. А потому - ликбез.
1. Зачем плёнка нужна вообще
В большинстве современных фотополимерных принтеров с нижней засветкой жидкий фотополимер находится в ванне над прозрачным дном. Свет проходит через ЖК-маску или оптическую систему, затем через плёнку и отверждает очередной слой непосредственно у её поверхности.
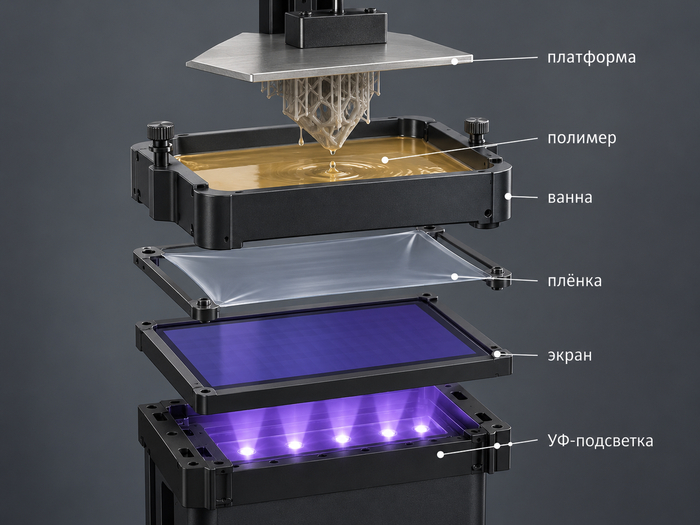
бутерброд 3D фотополимерника
После экспозиции этот слой одновременно связан с уже напечатанной моделью и контактирует с плёнкой. Чтобы продолжить печать, платформа поднимается, слой отрывается от дна ванны, под него затекает свежий полимер, после чего начинается следующий цикл.
Именно поэтому плёнка должна одновременно решать несколько противоречивых задач:
- хорошо пропускать рабочее УФ-излучение и как можно меньше искажать изображение слоя;
- иметь низкую адгезию к отверждённому полимеру;
- быть достаточно гибкой, чтобы слой отрывался не всей площадью одновременно, а через последовательный процесс отрыва;
- выдерживать многократные циклы растяжения и изгиба;
- сохранять химическую стойкость к фотополимерам и моющим жидкостям;
- оставаться герметичной: прокол плёнки может привести к попаданию фотополимера на экран принтера.
Технический нюанс: усилие отрыва — не только «вакуум»
В разговорной практике процессы при подъёме часто называют «вакуумом» или «присоской». Это упрощение. На нагрузку влияют адгезия отверждённого слоя к плёнке, деформация самой плёнки, вязкое течение фотополимера и геометрия детали. Выраженный эффект присоски особенно характерен для закрытых или плохо вентилируемых полостей, где при подъёме возникает перепад давления.
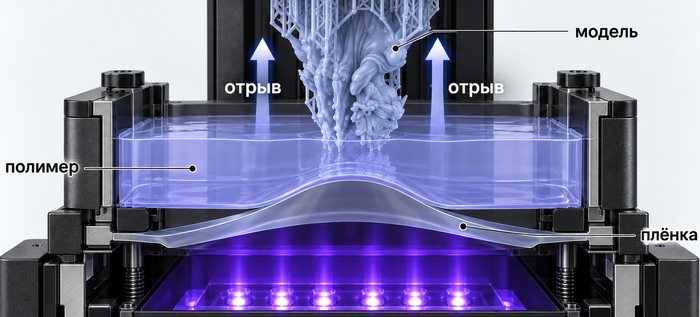
отрыв слоя модели
2. Что происходит во время отрыва слоя
Гибкая плёнка полезна именно потому, что она прогибается. При подъёме платформы край или локальная область слоя начинает отрываться раньше, затем фронт отрыва распространяется по площади. Если бы дно ванны было абсолютно жёстким и слой пришлось бы отрывать всей площадью одновременно, пиковая нагрузка была бы значительно выше.
Поэтому поведение системы определяется не одним свойством плёнки. На него одновременно влияют:
- площадь и форма сечения модели в конкретном слое;
- наличие закрытых полостей и дренажных отверстий;
- вязкость и температура фотополимера;
- скорость подъёма и возврата платформы;
- высота подъёма — её должно хватить, чтобы слой полностью оторвался от плёнки даже в центре ванны;
- натяжение, толщина и упругость плёнки;
- степень отверждения слоя и реальная площадь его контакта с плёнкой.
По этой причине утверждение «на этой пленке всегда отрыв в два раза легче» нельзя переносить на любой принтер и любую модель. Сравнение имеет смысл только при одинаковой геометрии, фотополимере, экспозиции, натяжении и параметрах движения платформы.
3. Какие характеристики плёнки действительно важны
3.1. Антиадгезионные свойства и усилие отрыва
Чем легче отверждённый слой отрывается от поверхности плёнки, тем меньше нагрузка на модель и поддержки. Это даёт больший запас устойчивости печати и после проверки позволяет уменьшать высоту подъёма или повышать скорость. На больших площадях сечения разница проявляется заметнее.
Но низкое усилие отрыва само по себе не гарантирует лучшую печать. Если ради него ухудшается оптическая резкость или поверхность получает текстуру, выигрыш может быть не нужен для конкретной задачи.
3.2. Светопропускание и рассеяние — это не одно и то же
В карточках плёнок обычно первым указывают светопропускание, например 92 или 95 %. Этот показатель показывает, какая доля света прошла через материал, но сам по себе не показывает, насколько плёнка рассеивает свет и меняет направление лучей.
Для точности печати важно и светорассеяние. Две плёнки могут пропускать сопоставимую долю света, но по-разному влиять на резкость границ засвечиваемого контура. Выраженная микротекстура обычно увеличивает рассеяние, что может быть заметно на очень мелких элементах и ровных поверхностях.
Почему это важно
Именно поэтому нельзя выбирать плёнку только по цифре «пропускает 95 % УФ-излучения». Для качества мелкой геометрии важны прозрачность, светорассеяние, толщина плёнки и оптика конкретного принтера.
3.3. Толщина
Толщина влияет сразу на механику и оптику. При одинаковом материале более толстая плёнка обычно иначе прогибается при подъёме и может быть жёстче на изгиб. Кроме того, меняется положение рабочей поверхности дна ванны относительно экрана и платформы.
Для композитных плёнок сравнивать только толщину нельзя: ACF толщиной 0,30 мм и FEP толщиной 0,15 мм изготовлены из разных материалов и имеют разную структуру. Но при замене одной на другую изменение положения рабочей поверхности дна ванны нельзя игнорировать.
3.4. Прочность, ресурс и устойчивость к повреждениям
Ресурс плёнки определяется не только паспортным числом циклов. На практике она часто выходит из строя из-за прокола частицей отверждённого фотополимера, повреждения инструментом, неправильной установки или локального растяжения после неудачной печати. Более дорогой материал сам по себе не защищает от механического повреждения.
При оценке ресурса полезнее смотреть на сохранение поверхности и натяжения: глубокие царапины, вмятины, необратимое растяжение, помутнение и любые признаки сквозного повреждения — повод для замены. Подробные признаки замены приведены в разделе 11.1.
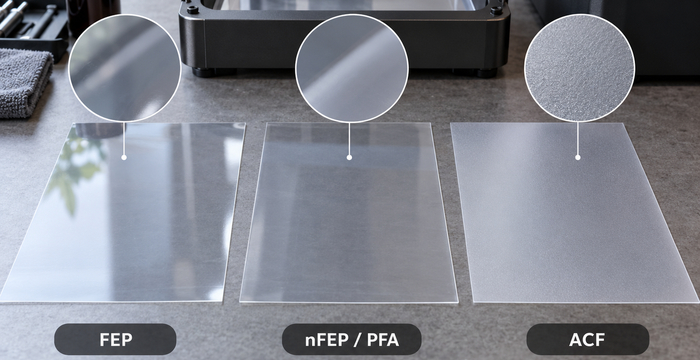
Основные типы пленок
4. FEP — классический вариант
FEP — фторполимер, сополимер тетрафторэтилена и гексафторпропилена. Его ценят за химическую стойкость, низкую поверхностную энергию, прозрачность и хорошие разделительные свойства.
В фотополимерной печати FEP остаётся базовым вариантом: он предсказуем, сравнительно недорог, широко доступен и обеспечивает хорошую прозрачность дна ванны.
Сильные стороны FEP:
- хорошая прозрачность и низкое рассеяние у качественной плёнки;
- невысокая стоимость;
- простая и понятная установка;
- широкая совместимость с классическими ваннами.
Ограничения FEP:
- по сравнению с PFA и ACF усилие отрыва часто выше;
- при большой площади слоя приходится внимательнее относиться к поддержкам и параметрам подъёма;
- толщина сильно влияет на результат: толстая FEP может вести себя заметно иначе, чем тонкая.
FEP обычно имеет толщину 100, 127, 150, 200 мкм (0.1, 0.127, 0.15, 0.2 мм).
5. nFEP / PFA — что это на самом деле
Здесь есть важная терминологическая путаница. nFEP — распространённое коммерческое обозначение в фотополимерной печати, но это не отдельное общепринятое химическое название полимера. В документации многих производителей такие плёнки обозначаются как PFA (nFEP).
PFA — фторполимер, сополимер тетрафторэтилена и перфторалкилвиниловых эфиров. Это другой материал, а не просто «улучшенная обработкой FEP». По химической природе FEP и PFA родственны, но не идентичны.
На практике PFA/nFEP обычно выбирают за сочетание гладкой прозрачной поверхности и более лёгкого отрыва слоя по сравнению с обычной FEP.
Сильные стороны nFEP / PFA:
- низкая адгезия и хорошая стабильность отрыва;
- высокая оптическая прозрачность;
- хорошее сохранение мелкой геометрии и чистой поверхности;
- удобный универсальный вариант для большинства задач.
Ограничения:
- обычно дороже обычной FEP;
- реальный выигрыш зависит от конкретной толщины, натяжения и принтера;
- не стоит переносить настройки подъёма и экспозиции с другой плёнки без проверки.
nFEP/PFA обычно имеет толщину 100, 127, 150, 200 мкм (0.1, 0.127, 0.15, 0.2 мм).
Не путайте название с химией
Фраза «nFEP — это улучшенная FEP» удобна для маркетинга, но технически неточна. Для выбора и документации корректнее писать nFEP / PFA и считать PFA фактическим материалом, если это подтверждено спецификацией конкретной плёнки.
5.1. Матированные FEP и PFA — тот же материал, другая поверхность
Помимо обычных гладких FEP и PFA/nFEP, в продаже появились варианты с микротекстурированной, или матированной, поверхностью. Это не отдельный полимер и не новый тип плёнки в одном ряду с FEP, PFA и ACF: основой остаётся FEP или PFA, меняется прежде всего характер поверхности.
Производитель связывает микротекстуру с более стабильным отрывом больших сплошных сечений и уменьшением эффекта «присоски». При этом в той же сравнительной таблице для матированной FEP указано немного более высокое усилие отрыва, чем для гладкой FEP. Поэтому корректнее говорить не о безусловно меньшем усилии, а о другом характере контакта и отрыва на больших площадях.
Что меняется на практике:
Оптика. Матированная поверхность сильнее рассеивает свет. В представленных данных производителя для матированной FEP указано около 90–93 % светопропускания на 405 нм против 94–96 % у гладкой FEP. Эти значения относятся к конкретным плёнкам и не должны автоматически переноситься на все матированные FEP или PFA.
Поверхность модели. Если микротекстурированная сторона контактирует с фотополимером, её рельеф может передаваться поверхности первых слоёв: она получается менее зеркальной. Производитель также отмечает возможное небольшое сглаживание очень мелкой геометрии. Одновременно мелкие царапины самой плёнки могут быть менее заметны на отпечатке.
Ресурс и уход. Производитель считает теоретический срок службы матированной и гладкой FEP сопоставимым, но предупреждает, что микрорельеф может удерживать остатки фотополимера. Поэтому для матированной поверхности особенно важна аккуратная очистка: загрязнение может быстрее ухудшить её рабочие свойства.
Фотополимеры. Производитель рекомендует матированную FEP прежде всего для жёстких составов и крупных плоских деталей и не рекомендует её для очень мягких гибких фотополимеров, указывая, что мягкий материал может сильнее удерживаться в микрорельефе. Это рекомендация для конкретного продукта, а не общее правило для всех матированных FEP и PFA.
Цена. Матированные исполнения обычно дороже стандартных гладких, но само по себе матирование не означает более высокое качество печати — оно меняет баланс между характером отрыва, оптикой и поверхностью детали.
О рассеянии и «пересвете»
Некоторые производители связывают микротекстуру с более равномерным распределением УФ-излучения, уменьшением локальных зон повышенной интенсивности и меньшим риском избыточного отверждения. Это следует считать свойством, заявленным для конкретной плёнки. Само по себе рассеяние не гарантирует меньший «пересвет»: результат зависит от оптики принтера, фотополимера, толщины плёнки и экспозиции.
Ориентация сторон
Нельзя автоматически считать, что матовая сторона должна быть обращена к фотополимеру или, наоборот, к экрану. У разных разделительных плёнок конструкция различается. Например, у распространённой ACF матовая сторона обращена к экрану, но это правило нельзя переносить на матированные FEP/PFA. Устанавливать такую плёнку нужно по маркировке и инструкции конкретного производителя.
6. ACF — низкое усилие отрыва, скорость и крупный формат
ACF — распространённое коммерческое обозначение композитной разделительной плёнки. В отличие от классической прозрачной FEP/PFA, у таких плёнок стороны могут выполнять разные функции. Для распространённых ACF глянцевая сторона обращена к фотополимеру, матовая — к экрану.
Основное преимущество ACF — очень низкое усилие отрыва. Производители используют это для сокращения высоты подъёма и повышения скорости печати. Но этим её назначение не ограничивается.
Почему ACF полезна на крупных принтерах
На большом экране растёт максимальная возможная площадь одного слоя. Одновременно увеличивается размер свободного пролёта плёнки между точками крепления. В результате при отрыве могут возрастать пиковые нагрузки и требуемый ход платформы, особенно у моделей с большими сплошными сечениями.
Низкое усилие отрыва ACF уменьшает нагрузку на модель и поддержки. Поэтому для крупноформатных принтеров ACF имеет смысл даже тогда, когда пользователь не стремится к рекордной скорости.
Сильные стороны ACF:
- низкое усилие отрыва слоя;
- возможность сократить высоту подъёма и увеличить скорость после настройки;
- особенно полезна для крупных моделей и больших площадей сечения;
- может повысить устойчивость слабых поддержек за счёт меньшей нагрузки при отрыве.
Компромиссы ACF:
- композитная и часто матовая структура может сильнее рассеивать свет, чем прозрачная PFA;
- на отдельных ровных поверхностях может быть заметнее текстура, связанная с поверхностью и оптическими свойствами плёнки;
- плёнка толще и требует повторной проверки геометрической калибровки;
- неправильная ориентация сторон — не просто причина неудачной печати: она резко повышает риск повреждения и разрыва ACF;
Типичная ACF имеет толщину 300 мкм; Встречаются упоминания ACF 200 мкм.
ACF не означает автоматически «хуже детализация»
Результат зависит от конкретной плёнки, оптики принтера, фотополимера и геометрии модели. В сравнительных тестах ACF может хорошо сохранять мелкие детали, но на отдельных ровных поверхностях её текстура заметнее, чем у гладкой PFA. Поэтому при критичном качестве поверхности правильнее сравнить ACF и PFA на одном принтере и одной модели.
7. TCF — термин, который нужно читать по спецификации
С TCF ситуация ещё менее стандартизирована, чем с nFEP. На рынке это обозначение встречается у разных композитных разделительных плёнок, но единой общепринятой химической расшифровки и единого набора свойств для «TCF вообще» нет.
Например, для некоторых принтеров UniFormation в продаже встречаются плёнки с обозначениями TCF/PFAC. Поскольку эти сокращения не задают единый материал, свойства нужно брать из документации конкретного изделия. В ассортименте HARDLIGHT TCF — двухслойная композитная плёнка толщиной 0,30 мм; в карточке заявлены светопропускание не ниже 92 %, высокая термостойкость и низкая адгезия.
Поэтому при выборе TCF не стоит делать выводы по трём буквам. Нужно смотреть техническую документацию конкретного производителя: структуру, толщину, ориентацию сторон, светопропускание, поверхность и рекомендуемые режимы печати.
Практическое правило
FEP и PFA — названия конкретных фторполимеров. ACF и TCF в 3D-печати чаще описывают конструкцию или коммерческий класс разделительных плёнок. Для ACF/TCF свойства конкретного продукта важнее самого сокращения.
чем дальше тем непонятнее
Дальше
- какую же плёнку под какую задачу использовать
- как подобрать пленку под свой принтер
- когда менять плёнку
и так далее.
В общем, продолжение следует...
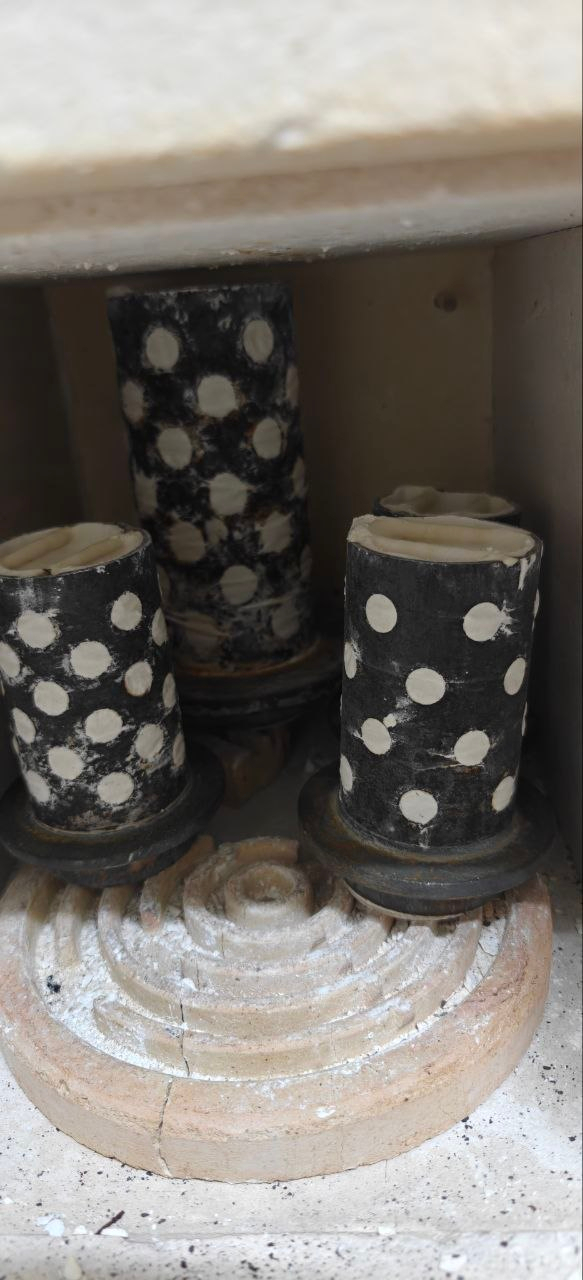
опоки с "ёлками"в печи. Нового года не будет
До начала интенсивного разложения модель нагревается вместе с опокой. Отверждённый полимер ещё сохраняет прочность, но расширяется при нагреве и создаёт нагрузку на формовочную массу.
У тонкой ажурной модели эта нагрузка небольшая. В массивной печатке, толстом кольце или плотном узле ёлки полимера намного больше, поэтому нагрузка на форму выше. Здесь особенно важны прочность созревшей формовочной массы и скорость нагрева.
При дальнейшем нагреве связи в отверждённой смоле разрушаются. Модель теряет прочность и целостность. Образуются более мелкие соединения; часть из них испаряется и выходит из опоки в виде газов и паров.
С этого момента важно, насколько свободно продукты разложения выходят из опоки: через литники и открытые каналы, а также через поры формовочной массы. Не менее важен воздухообмен в печи.
У разных литейных фотополимеров активное разложение приходится на разные температурные участки. Поэтому при построении цикла важнее контролировать период интенсивного газовыделения, воздухообмен и последующее выгорание углеродистого остатка, чем ориентироваться на один фиксированный диапазон температур.
В этот период модель быстро теряет массу и выделяет много газов и паров. Внутри опоки кислорода меньше, чем в камере печи, поэтому часть полимера не сгорает сразу, а разлагается при недостатке кислорода — идёт пиролиз.
Если продукты разложения выводятся плохо, а полимер долго находится в этой зоне, возрастает вероятность коксования: часть органического материала превращается в углеродистый остаток и осаждается на стенках полости и в порах формовочной массы.
нагрев и расширение → разрушение полимерной сетки → активное газовыделение и пиролиз → углеродистый остаток → его выгорание
После того как основная масса полимера разложилась, в форме может остаться углерод. Чтобы он выгорел, нужен кислород; образовавшиеся газы должны свободно выйти из опоки.
Поэтому воздухообмен в муфельной печи — часть технологии. Печь может набрать нужную температуру, но при плохом притоке воздуха углерод внутри формы всё равно останется.
Количество и геометрия фотополимера влияют на условия выжигания, но прямой зависимости «больше полимера — нужно больше кислорода и времени» нет. Важны также состав материала, толщина и форма моделей, пути выхода продуктов разложения, загрузка печи, воздухообмен и температурно-временной режим.
На верхнем участке цикла выгорают оставшиеся органические и углеродистые остатки. За это же время опока должна прогреться по всему объёму. После выжигания её температуру снижают до той, которая нужна для выбранного металла и способа литья.
Если в составе есть негорючие минеральные наполнители или пигменты, они не выгорят вместе с органикой и могут оставить золу. Поэтому результат зависит не только от режима печи, но и от состава самого фотополимера.

отлитые "ёлки"
Восковые компоненты меняют поведение материала при нагреве. Они размягчаются и плавятся раньше полимерной сетки. Если часть восковой фазы выходит из модели на раннем этапе, нагрузка на форму уменьшается и последующее выжигание идёт легче.
Но восковые компоненты не отменяют отверждённую полимерную сетку. Пока она существует, модель остаётся фотополимерной: сетка разрушается при нагреве, выделяются газы, а оставшийся углерод должен выгореть.
Поэтому надпись Wax в названии или даже большая доля восковых компонентов в рецептуре не означает, что готовая модель поведёт себя в печи как обычная инжекционная восковка. Это определяется всей рецептурой и тем, в каком виде восковая фаза находится в отверждённом материале.
Практический вывод: свойства конкретного «wax resin» оценивают по его реальному поведению при печати и выжигании, а не только по слову Wax или заявленной доле воска.
Количество полимера и геометрия модели напрямую меняют условия внутри опоки. Тонкое ажурное изделие прогревается быстрее и выделяет сравнительно мало продуктов разложения. В массивной печатке полимера больше, и газам сложнее выйти из её объёма.
Поэтому один материал, один принтер и один режим выжигания могут дать чистую отливку на тонкой модели и проблемы на массивной. Это не противоречие и не обязательно дефект смолы: изменились нагрузка на формовочную массу при нагреве, количество газов и условия их выхода.
Также на результат влияют расположение моделей на ёлке, сечение литников, размер опоки и общая загрузка. Поэтому режим подбирают под всю совокупность условий, а не только под название фотополимера.
При прямой фотополимерной печати утверждённую 3D-модель сразу печатают как будущую литейную модель. Для единичных изделий и малых серий можно обойтись без отдельной мастер-модели, резиновой формы и получения восковок через впрыск воска.
Сложная геометрия. В отличие от фрезеровки, 3D-печати не нужен доступ режущего инструмента к каждой поверхности. Поэтому можно печатать внутренние элементы, сложные формы и мелкий рельеф.
Высокая детализация. Настроенный принтер и подходящий материал передают мелкий рельеф, гравировку, крапаны и тонкие элементы.
Быстрые изменения. Размер, посадку камня, толщину элемента и конструкцию меняют в 3D-модели на компьютере и сразу печатают новую версию.
Повторяемость. После настройки процесса одну и ту же сохранённую 3D-модель печатают повторно без ручного изготовления каждой восковки.
Единичные изделия и малые серии. Для нового дизайна не нужно сначала изготавливать отдельную оснастку.
Финансовый порог входа в фотополимерную технологию заметно ниже, чем во фрезеровку или специализированную 3D-печать воском.
Ювелирный фрезер стоит дороже и требует отдельной подготовки программы для фрезеровки: выбора инструмента, траектории его движения и режимов обработки. Специализированные восковые 3D-принтеры тоже дороги, а фирменные расходные материалы для них заметно повышают стоимость каждой модели.
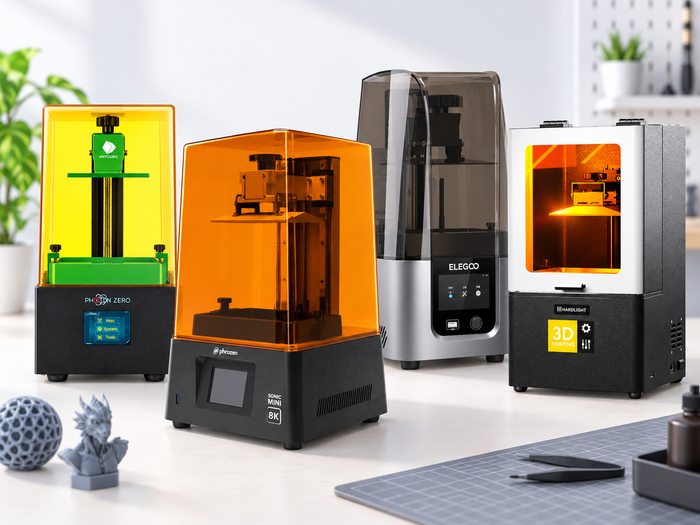
Фотополимерный принтер с LCD-экраном или DLP-проектором и материалы для него обходятся заметно дешевле. Небольшая мастерская может начать работать без крупных вложений в специализированное оборудование и осваивать процесс поэтапно.
Низкий финансовый порог не означает, что сама технология проста. Она доступнее по оборудованию, но всё равно требует освоить печать, промывку и обработку модели, формовку и выжигание.
Печать приходится калибровать под конкретный принтер, материал, плёнку ванны и задачу.
Напечатанную модель нужно правильно промыть, высушить и, если материал этого требует, выполнить постзасветку.
Формовочная масса должна полностью пройти этап схватывания и набрать достаточную прочность перед печью.
При выжигании важны не только температура и время, но и скорость прогрева опоки, количество полимера, свободный выход газов и воздухообмен в печи.
Для массивной печатки и тонкой ажурной модели один и тот же цикл не обязательно будет одинаково удачным.
Поэтому график производителя или проверенный режим для конкретной связки — только отправная точка. Рабочий режим уточняют под печь, формовочную массу, размер опоки, геометрию и общую массу полимерных моделей.
Фотополимерная печать не заменяет воск один к одному. Она даёт прямой и сравнительно недорогой путь от цифровой 3D-модели к литейной модели, но формовку и выжигание приходится строить с учётом свойств полимера.
3D-модель на компьютере → 3D-печать → постобработка → формовка → созревание опоки → выжигание полимера → литьё
Для чего все вышесказанное: полимер не нужно заставлять «вести себя как воск». Нужно понимать, что происходит с ним при нагреве, и строить цикл так, чтобы сохранить форму и полностью удалить продукты разложения.
Это была теоретическая часть. Следом будет - практическая, для кого то - с самыми неожиданными выводами. Продолжение следует...
PS: приходите на JUNWEX Москва 2026, 23-27 сентября, ВДНХ, пав.55, C-203 - можно будет пообщаться по теме лично
Решил немного поговорить про больную тему - фотополимерная 3Д печать для ювелиров. Самая больная - литье по выжигаемым моделям. Споры свары на чатах-форумах не затихают, собрал свой и чужой опыт, свел его в ряд мини статей. Это - первая, а поскольку тема объёмная - только первая часть статьи. Приступим.
Фотополимер — жидкий материал для 3D-печати, который отверждается светом требуемой длины волны. Даже если в его названии или составе есть слово WAX или восковые компоненты, напечатанная модель не становится обычной восковкой. После печати и предусмотренной для данного материала постобработки это твёрдая полимерная модель, и при нагреве она ведёт себя иначе. Полимеры бывают разные по цвету,назначению, области применения. Сейчас речь о выжигаемом фотополимере для ювелирного литья. Литейщикам знакомо литье с воска по выплавляемым моделям, собственно это основа технологии. Полимер - альтернатива воска со звездочкой.

фотополимерная 3Д печать
Воск и фотополимер удаляются из опоки по-разному
Восковая и фотополимерная модели решают одну задачу: после их удаления в опоке остаётся полость для металла. Но из формы они удаляются по-разному.
Литейный воск при нагреве сначала размягчается и расширяется, затем плавится. Жидкий воск выходит из опоки через литниковую систему, а остатки выгорают при дальнейшем нагреве. Значительная часть воска покидает опоку ещё до высоких температур.
У отверждённого фотополимера другая структура. После постзасветки образуется прочная полимерная сетка. При нагреве модель не превращается целиком в жидкость, которая просто вытекает из опоки. Сначала она нагревается и меняет размеры, затем полимерная сетка разрушается. При этом выделяются газы и пары, а часть материала может остаться в виде углеродистого остатка. Чтобы форма очистилась, этот остаток должен выгореть.
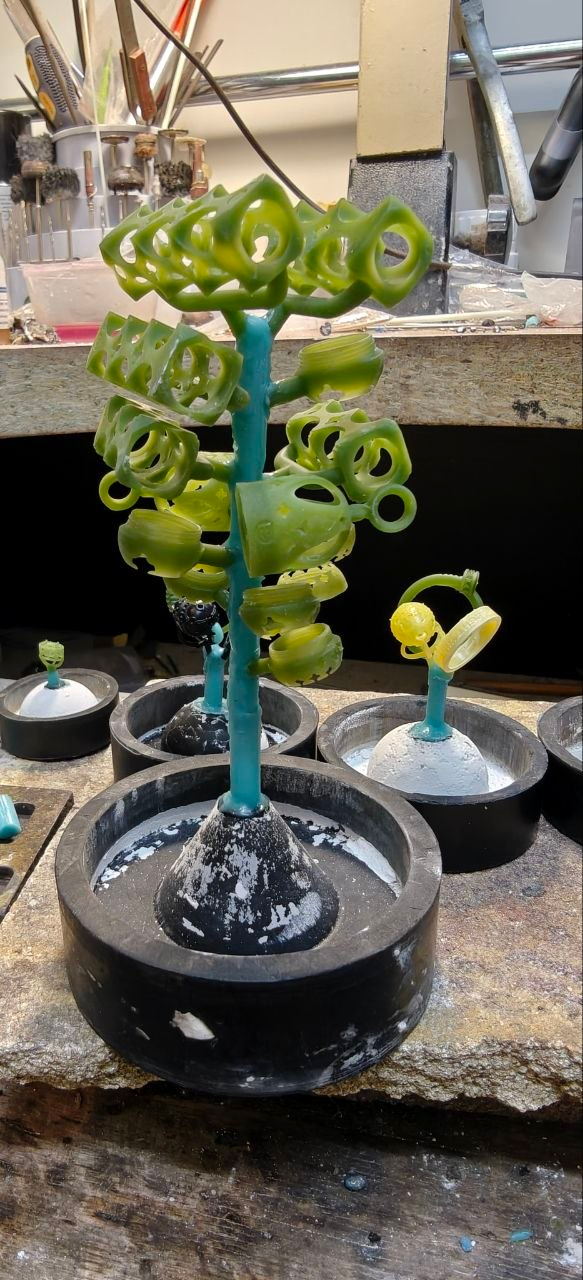
Поэтому задача выжигания полимера — не «расплавить модель». Нужно провести её через несколько стадий так, чтобы не разрушить форму, вывести продукты разложения и очистить полость перед литьём.
Полимерная модель не исчезает при одной определённой температуре. По мере прогрева опоки идут несколько процессов; часть из них начинается ещё до того, как закончился предыдущий.
Теперь будет немного заумных слов, без которых никак не обойтись.
Температурная карта: что происходит с моделью и формой
Без температурных ориентиров трудно сопоставить происходящее в опоке со своим графиком печи. Но эти ориентиры нельзя превращать в универсальный режим: у разных фотополимеров отличаются начало потери массы, интенсивность разложения и количество остатка, а у разных формовочных масс — температурные превращения и допустимый верхний предел.
Зоны ниже намеренно перекрываются. Это не шесть последовательных «переключателей» и не готовый график печи. Карта нужна для другого: понять, какие процессы могут одновременно идти на данном участке температуры и что проверять, если проблема проявляется именно там.
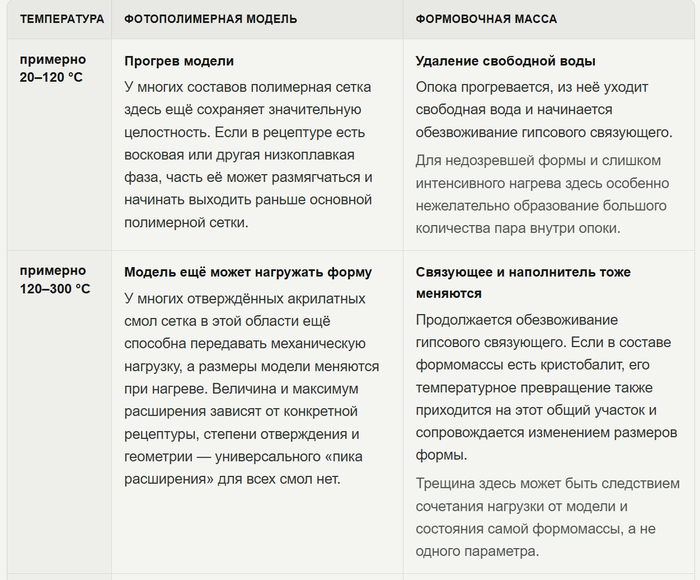
температурная карта
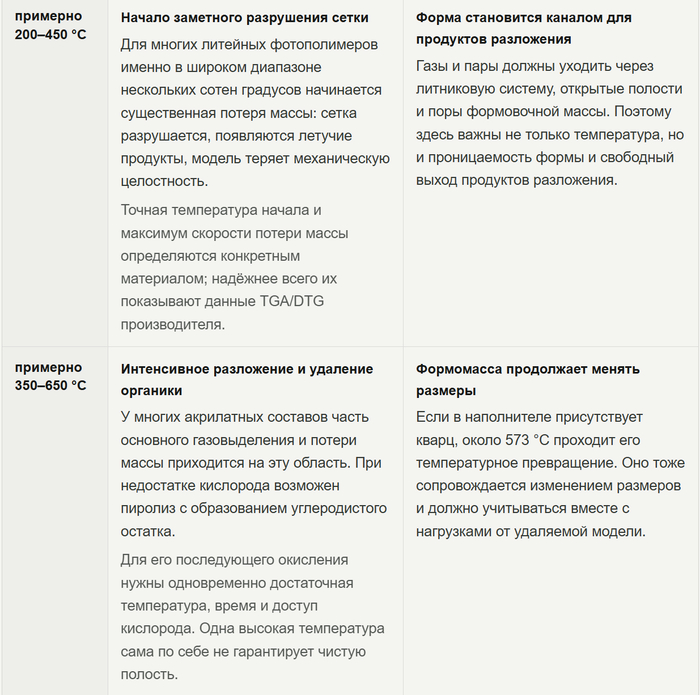
продолжение карты
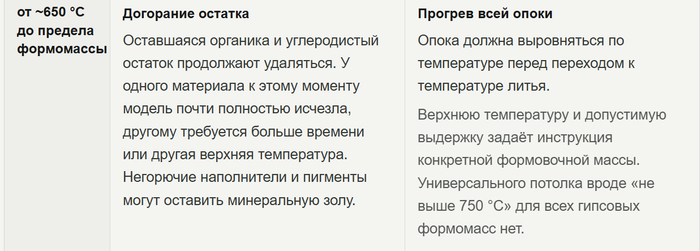
Куда эту "карту" приклеить:
Берут рекомендованный производителем цикл конкретного фотополимера и формомассы и накладывают его на карту: что в этот момент происходит с моделью, что — с формой, где появляются газы, когда возможен углеродистый остаток и где сама формомасса заметно меняет свойства. Так температура превращается не в набор чисел, а в объяснение процесса.
Температура на дисплее печи — не температура всей опоки. Массивная опока и плотная загрузка прогреваются с запаздыванием, поэтому внутренние зоны формы могут пройти ту же температуру позже, чем воздух в камере. Карта относится к процессам в материале; показание контроллера печи лишь помогает понять, когда они могут начаться.
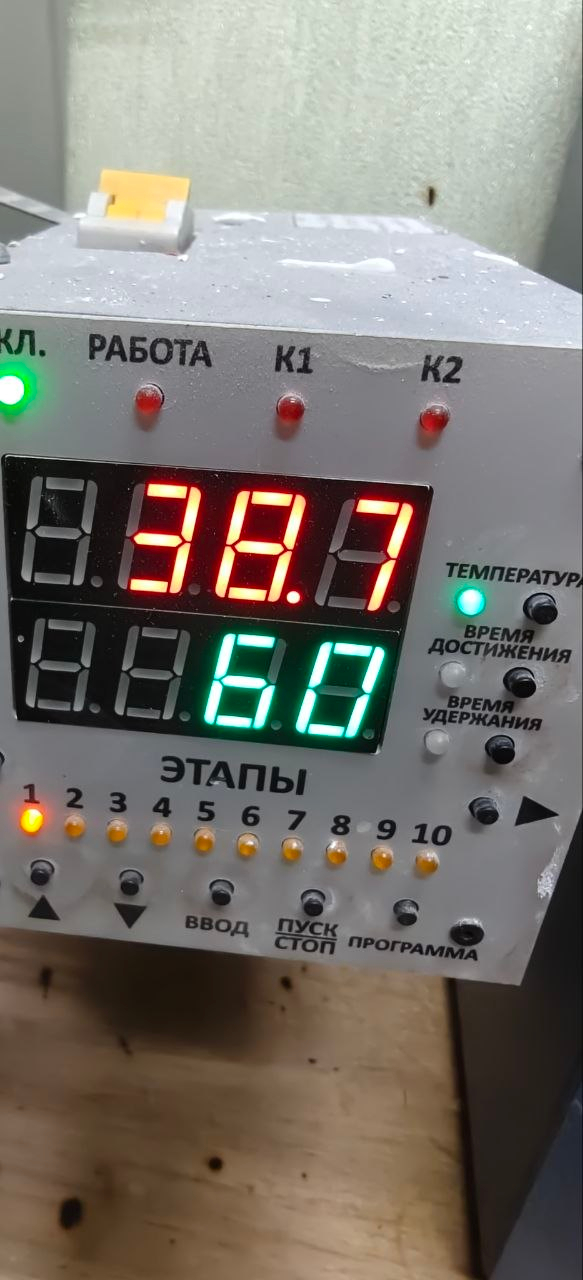
программатор ювелирной печи
Быстрее или медленнее проходить область активного разложения. Универсального ответа нет. При недостатке кислорода и затруднённом выходе летучих продуктов длительное пребывание в области активного разложения у некоторых материалов может усиливать вторичные реакции и образование смолистого или углеродистого остатка, который затем удалить труднее. Поэтому для одних фотополимеров производитель предусматривает сравнительно быстрый проход этого участка, а для других — наоборот, выдержку. Это не противоречие: разные рецептуры разлагаются по-разному.
Слишком быстрый нагрев тоже не является универсальным решением. Он увеличивает мгновенную скорость газовыделения и температурный градиент между камерой печи, наружными слоями и центром опоки; на массивных моделях одновременно может возрастать нагрузка на ещё сохраняющую прочность форму. Поэтому скорость оценивают не для «выжигания вообще», а для конкретного участка цикла и конкретной связки материала, формы и геометрии.
Время на соседних участках может решать разные задачи. Если материал склонен к образованию трудноудаляемого остатка при кислород-дефицитном разложении, сокращение пребывания в этой области может быть полезно. После того как углеродистый остаток уже образовался, ситуация обратная: для его окисления нужны достаточная температура, доступ кислорода и время. Поэтому нагар — повод проверить и область разложения, и последующее выгорание остатка, а не автоматически «ускорять» весь цикл.
По внешнему виду материала температуру разложения не угадывают. Жёсткость модели, температура размягчения и слово Wax в названии не позволяют надёжно определить, когда начнётся основная потеря массы.
Верхний предел задаёт формовочная масса. Фотополимер определяет, что нужно удалить и при каких условиях это происходит; формомасса определяет, до какой температуры и как долго конкретную опоку допустимо нагревать. Поэтому график сверяют сразу с двумя документами — по смоле и по формомассе.
Дефект помогает выбрать участок для проверки, но не доказывает одну причину. Трещины и заливы на массивных моделях заставляют проверить ранние участки нагрева наряду с созреванием и прочностью формы, геометрией модели и поведением конкретного фотополимера. Сажа или углеродистый остаток направляют внимание и к области разложения, и к последующему окислению: нужно проверить время пребывания, температуру, воздухообмен и пути выхода газов. Сам вид дефекта не говорит 100%, какой из этих параметров нужно менять. Разбор дефектов - отдельная большая тема.
продолжение следует...
Все кто печатают (и заказывают печать) часто озадачиваются вопросом - как не прогадать (не продешевить и не переплатить). Иногда расчет нужен быстрый, но относительно точный. Сколько обойдется печать если печатать самому. А если отдать на сторону? А почему так дорого- смола стоит 2000 за кг, солдатик маленький - а просят 1000 рублей, за что. А еще понимать - если печатают дешево, то на чем экономят. А если печатаешь сам - как бы не сделать себе в убыток. Что то забыл посчитать - и хорошо расходы вернешь.
К чему я.
Выложили мы в бесплатный паблик калькулятор, доступный всем, с блек джеком и ... ну сами знаете. Постарались учесть свой опыт работы, и сделать его таким швейцарским ножом.
В общем - RESIN CALC 2.0. Веб приложение, доступное онлайн и работающее в браузере.
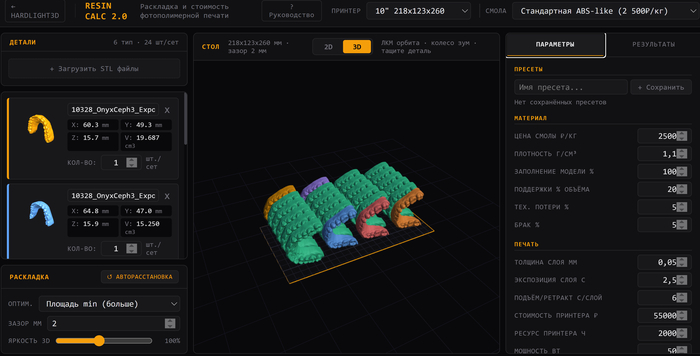
рабочий экран
Просто расскажу что в него напихали
- загрузка, просчет габаритов, обьема, 3D просмотр STL моделек
моделек может быть много, каждая может быть в нескольких экземплярах. Каждую можно рассмотреть - покрутить побробно
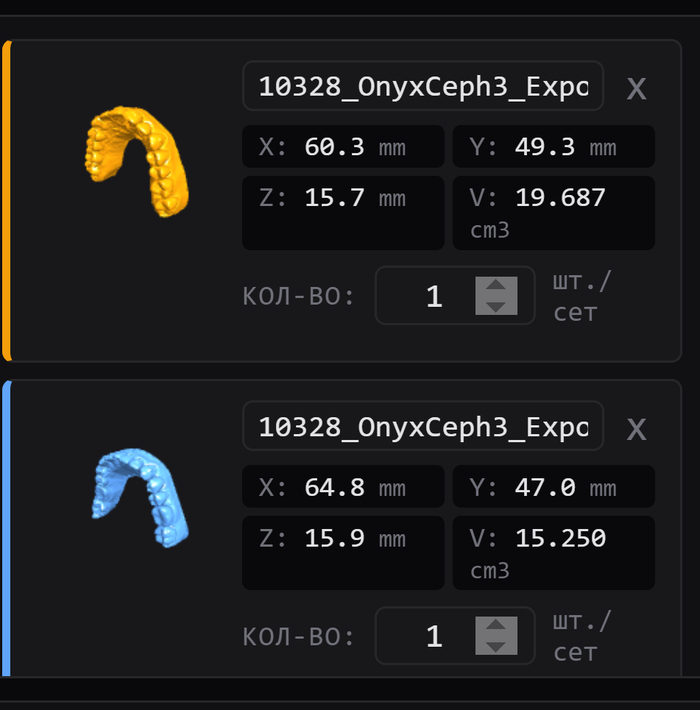
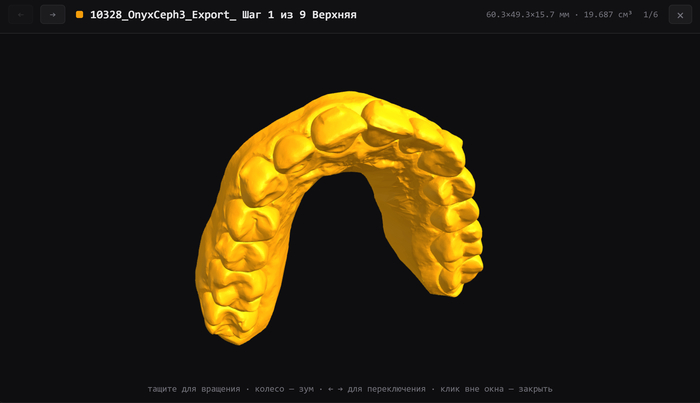
можно выбрать типовой размер принтера - меняется область печати, сетка на столе равна 1 см
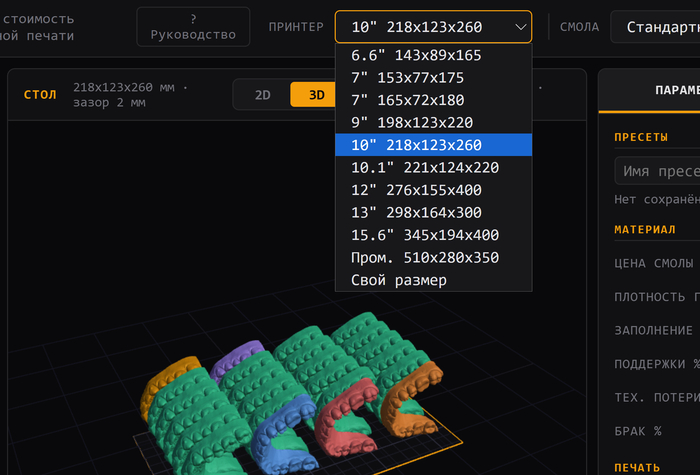
Созданный сет моделек раскладывается по столу. Раскладываются модельки исходя из габаритов по принципу куба. Сколько влезет. Раскладка отображается в 2D и 3D виде. Модельки даже можно потаскать подвигать по столу, причем учитываются границы стола и соседние детали.
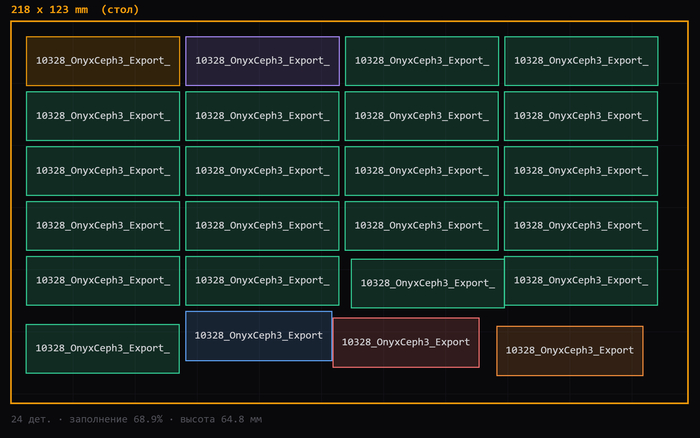
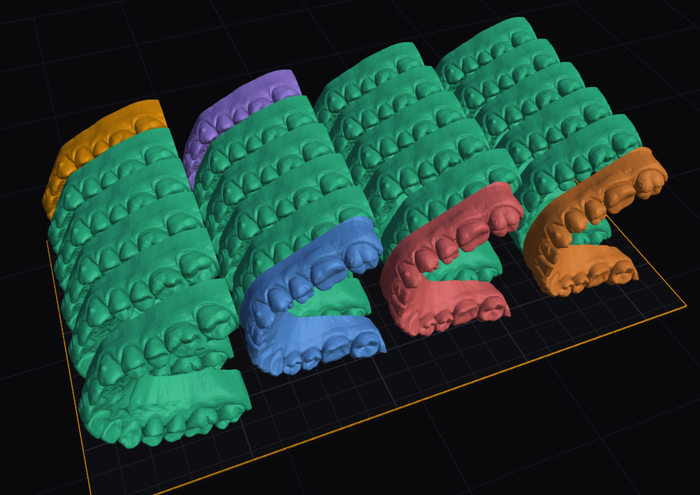
Автораскладку можно выбрать по минимальной высоте моделей (самая быстрая печать, но мало вмещается на столе) и по минимальной площади на столе (самая долгая печать, но стол можно заставить плотненько)
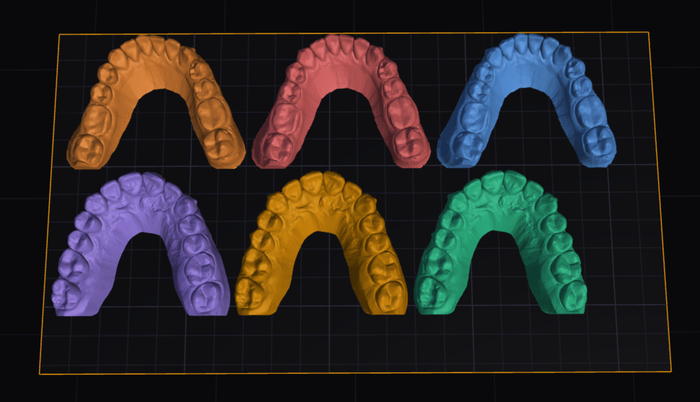
Разместили модельки в зависимости от размера принтера и предпочтений - дальше расчеты.
В зависимости от раскладки на столе считается высота печати (нужна для расчета количества слоев) и обьем смолы. Выбирается толщина слоя (с дискретностью 0.1мм), заполнение моделей (если полые), процент поддержек, неизбежные потери полимера (смыли с детали, что то пролили), брак в % от напечатанного. для оценки времени печати - время экспозиции, время подьем-ретракт . Для оценки амортизации - стоимость и ресурс принтера. Для оценки человеко-затрат - время на подготовку моделей, мойку, засветку, постобработку. Учитывается ставка заработной платы, накладные расходы, налоги на зарплату и ндс, коммерческая наценка на себестоимость. Выбирается смола из неких округленный вариантов - или ставится своя цена на полимер - и вуаля. Получаем стоимость всех работ с учетом напечатанного обьема.
Можно сделать свой пресет - например режим школьника. По нулям все расходы кроме полимера, электричество из розетки, принтер подарили, впереди вечная жизнь - что считать сколько вмени на удаление поддержек ушло
Можно для себя - убрав налоги коммерцию зарплату
Можно с точки зрения печатника - профи. Причем заданные параметры можно у себя сохранить как пресеты - и выбирать при следующем расчете
И наконец получить заветную ИТОГО
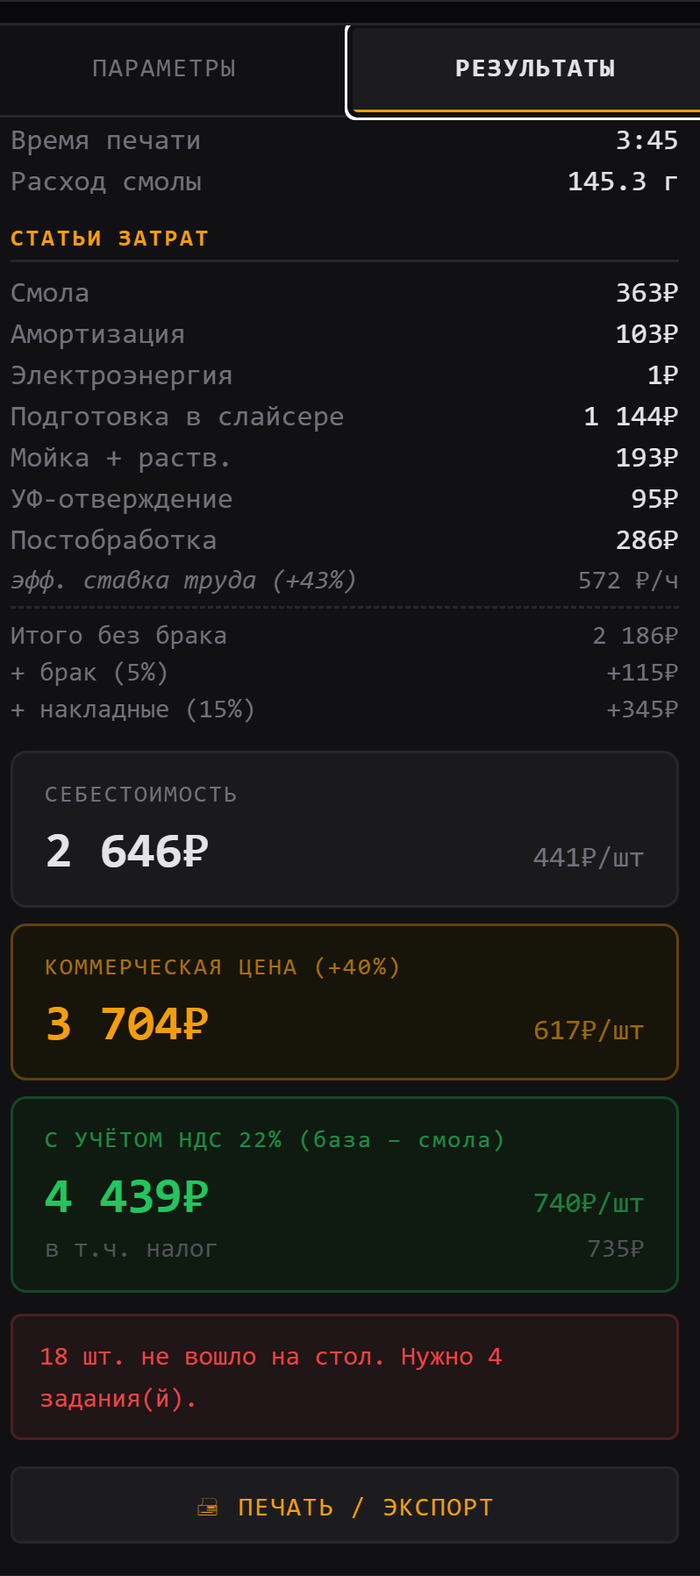
Фух, вроде все. Какие то бантики забыл упомянуть, но в целом - что это, и для чего - сказал.
Старались для сообщества.
Будут пожелания замечания - пишите.
Насколько это точный расчет - примерный. Но в 10-15% отклонений попадает от реальности
Не украдут ли ваши stl - неа. Они открываются и обрабатываются на компьютере пользователя, в браузере, на сервере только раскладка - просчеты, и от моделек передаются только их габариты в виде кубика
Насколько глючно - на небольших обьемах не глючно, а вообще глюки и тормоза зависят от компьютера на котором открывается. 3-4 десятка STL по 200-300 гб скорее всего не вытянет. Это таки калькулятор.
Ограничения и условности исходят из того же - это калькулятор, а не слайсер.
А че так дорого - дешево считает - все параметры открыты, вводите цифры по своему интересу - и получаете на что рассчитывали.
И, чуть не забыл. Ссылка на это чудо - https://tools.hardlight3d.com/tools/print-cost2/
Нам будет приятно, если кому то будет полезно.
Делимся практическим опытом работы с ювелирным выжигаемым материалом "JEWELRY WAX". Если Вам чужда ювелирная тема (от 3Д печати до литья) - заметка не для Вас.
Итак.
Мы предлагаем линейку из 4 вариантов выжигаемого ювелирного фотополимера HARDLIGHT JEWELRY WAX, отличающихся цветом: сиреневый, зелёный, красный, чёрный.
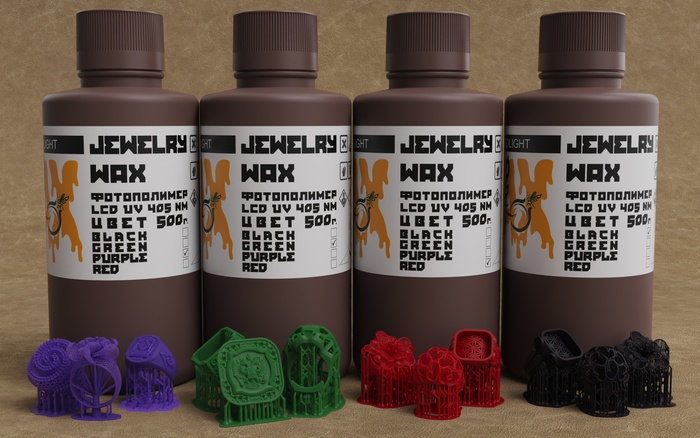
фотополимер HARDLIGHT JEWELRY WAX
Фотополимер разработан и выпускается совместно с китайской компанией JAMGHE, производителя профессиональных полимеров для ювелиров, в частности - EWIC 3000 или HIGH WAX.
Все варианты JEWELRY WAX отличаются только особенностями при печати (росте) моделей, и одинаковы в постобработке и литье.
Все они показывают качественный стабильный рост, отличные результаты литья при соблюдении техпроцесса и рекомендаций.
Сиреневый JEWELRY WAX
Сиреневый - для гладких моделей, это самый «сглаживаемый» полимер. Он немного мылит детализацию, но позволяет получать гладкие поверхности с минимальными следами пиксельного муара от послойного роста.
Зеленый JEWELRY WAX
Зелёный - это оригинальный EWIC 3000 или HIGH WAX, реализуемый под брендом HARDLIGHT. Для тех, кто привык к оригиналу, знает все его тонкости и нюансы, не хочет ничего менять, но нужна стабильность поставок и более лояльная цена. Полимер с высокой детализацией, хорошим сглаживанием моделей.
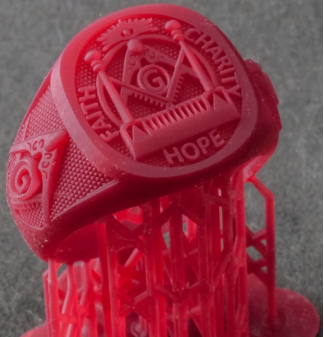
Красный JEWELRY WAX
Красный - альтернатива зелёному. С нашей точки зрения - обладает улучшенной детализацией, но требует настроек, отличных от привычного некоторым зелёного. По отзывам одного из ювелиров : «Красный полимер, как красное французское в бокале, обладает изысканным и привлекательным внешним видом. Его насыщенный красный оттенок напоминает о роскошных винных сортах, которые так ценятся во французской культуре. Этот полимер выглядит стильно и элегантно, как будто он создан для того, чтобы привлечь внимание и вызвать восхищение. Его глубокий цвет и блеск могут напомнить о роскоши и изыске, характерных для изысканных вин». Полимер с высокой детализацией, хорошим сглаживанием моделей.
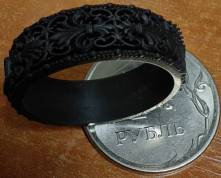
Чёрный JEWELRY WAX
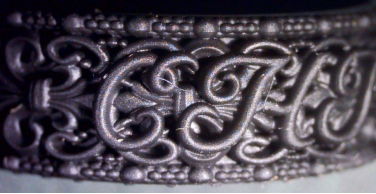
Чёрный JEWELRY WAX
Чёрный - для контрастных (высокая детализация, шрифты, мелкие элементы, жёсткие требования к геометрии углов). Он стоит особняком от других полимеров в линейке. Экспозиция печати слоя примерно вдвое выше чем остальных (сиреневого зелёного красного). Он создан для роста слоями от 10 до 50 микрон, печатать слоем 100 микрон им невозможно. Чёрный - это исключительные требования к точности калибровки принтера, качеству и состоянию плёнки ванны и поверхности стола. Чёрный не прилипнет к столу, и все останется на плёнке если что то не так с предыдущими пунктами. Нам иногда говорят «чёрный никуда не годится, мы ставили экспозицию низа 200 секунд и ничего не прилипло. А другие полимеры (зелёный синий прозрачный розовый и тд) все печатают». Это - проблема не полимера, а принтера. И эти особенности компенсируются высочайшей детализацией моделей, невысоким влиянием ошибок экспозиции на результат.
Частично решить эту проблему позволяет микс сиреневый - чёрный в соотношении 20(..50)/80(..50) сиреневый / чёрный. при этом детализация повысится, а требования к экспозиции и принтеру понизятся. Это опыт практикующих ювелиров, но правильную пропорцию каждый сам подбирает под свои потребности, если таковые имеются.
Параметры печати
Настроек "взять и печатать" для конкретного принтера мы не предоставляем. У нас их просто нет.
Наша политика в данном вопросе - дать клиентам хороший материал и методику, как определять режимы работы с ним.
Есть разработанный специально для ювелиров тест - он печатается 10-15 минут, весит 1-2 грамма, то есть затрат по времени и материалу минимум. Тест содержит специализированные элементы ювелирных моделей (барельефы, мосты, крапана и тд), отражает все возможности принтера, полимера и настроек печати.
Эти базовые настройки, можно взять за стартовый ориентир:
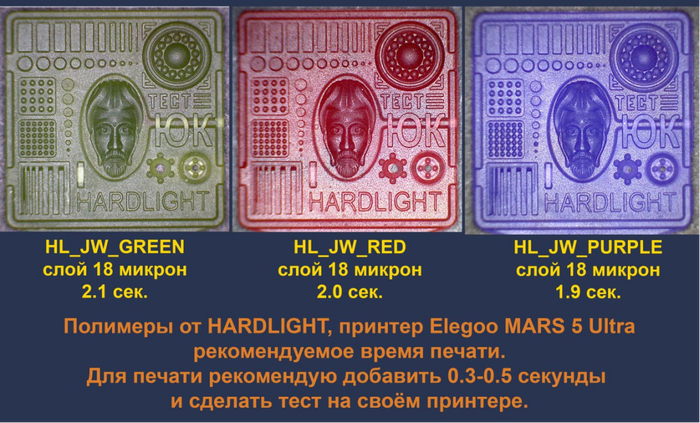
Базовые настройки для полимера
Экспозиция слоёв основания - 15-20 сек.
Для чёрного - слои основания 60-120 сек, экспозиция 4 сек.
Печатается тест, оценивается результат, вносятся коррективы в режимы печати, на выходе - идеальные настройки
- под именно этот полимер, никого не спрашивая (иногда в пабликах дают такие таблички с настройками, что больше на вредительство похоже)
- настройки именно для Вашего принтера, принтеры даже в серии - все немного разные
- Вы можете корректировать настройки в зависимости от печатаемых моделей (ажурные и массивные модели обычно печатаются по разному на разных режимах)
Описание теста - тут :
Новая усовершенствованная версия теста - тут:
Рекомендации по постобработке
Постобработка - мойка в грязном, затем чистом спирте, сушка.
Классический способ постобработки - засветка в ультрафиолете 385-405нм в глицерине или пропиленгликоле (это исключает доступ кислорода к поверхности модели при засветке, отвод тепла и отсутствие деформаций от локальных нагревов) в течение часа, снова мойка и сушка.
Примерно половина клиентов не использует этот метод засветки, и считают что он ничего не даёт, другие - видят разницу. Альтернатива - засветка в ультрафиолете 385-405нм на воздухе 5-15 мин.
Рекомендуется дать отлежаться модели перед установкой на ёлку 6-12 часов, но и это по мнению специалистов не 100% оправдано.
Массивные модели лучше печатать полыми, заполнять перед установкой на ёлку обычным воском чтобы не было деформаций при вакуумировании.
Некоторые литейщики рекомендуют использование пенокерамических фильтров на ёлке, это повышает качество литья.
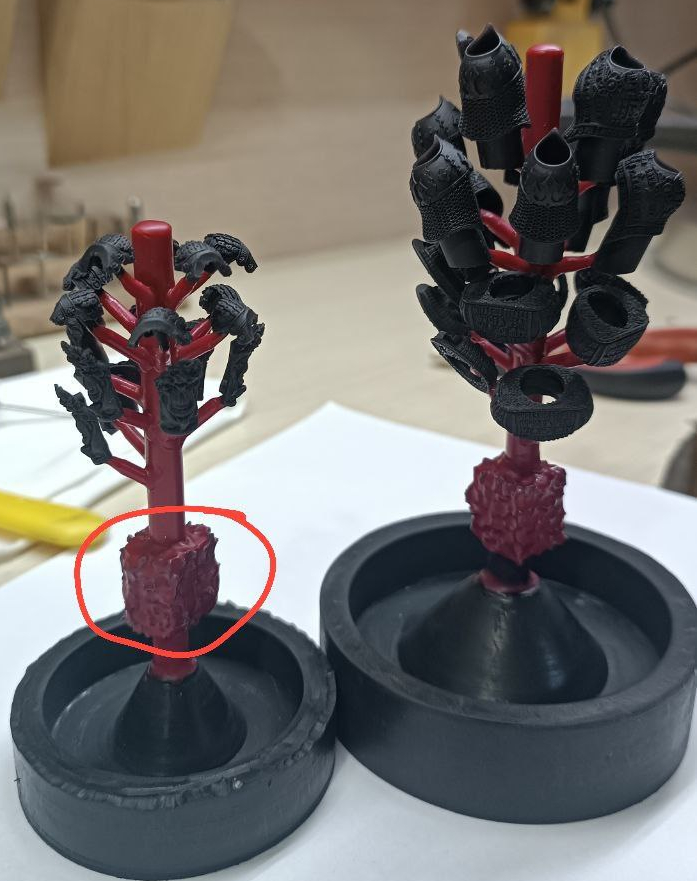
пенокерамический фильтр на ёлке
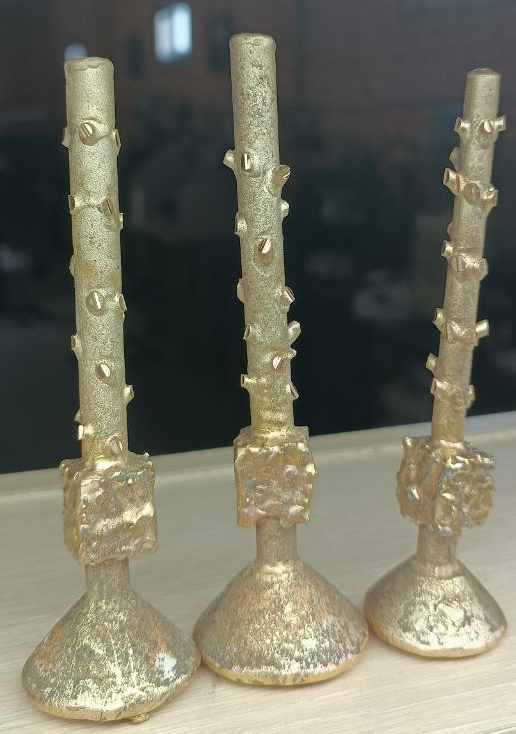
пенокерамический фильтр после литья
Выжигание полимерных моделей.
Нужно принять, что полимер - не воск. Воск и полимер выжигаются на разных режимах, используются разные материалы, в противном случае качественный результат не получится с высокой вероятностью. Иногда получаем отзывы «напечаталось отлично, мы отдали лучшим литейщикам, на крупное предприятие, с большим опытом - и результат отвратительный, ваш материал не годится». 99% таких случаев - литейка использует отлаженный под воск техпроцесс, и менять ничего не собирается. Это обьективная реальность, и или литейщик изменит подход под полимер, или этот вариант не годится для работы с полимерными моделями.
Формовка - марка форммассы «Престиж Оптима»
Замес 36 (38) :100. Чем гуще, тем стабильнее результат и выше стойкость к обрушениям, если вязкость не мешает формированию опоки.
цикл прокалки
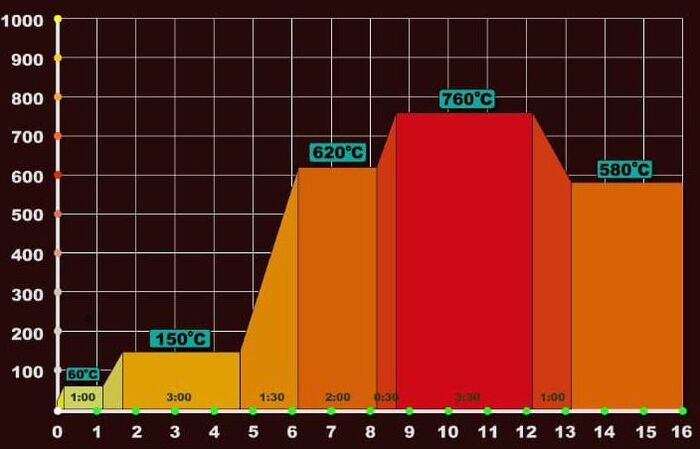
Цикл прокалки - (базовый рекомендуемый для стабильного результата, который в дальнейшем литейщики оптимизируют под себя)
- опока ставится в холодную печь
- 1 полка, 60°: 10 мин достижение, 60 мин удержание
- 2 полка, 150°: 30 мин достижение, 180 мин удержание
- 3 полка, 620°: 90 мин достижение, 120 мин удержание
- 4 полка, 760°: 30 мин достижение, 210 мин удержание
- 5 полка (литьё), температура литья лигатуры: Спуск на литьевую не менее 60 мин. Если в результате есть трещины в опоке - спуск увеличить до 120 мин
Это долгий цикл, однако он рассчитан на большинство случаев для достижения стабильного результата даже в случае некоторых ошибок.
Напоследок консолидированные рекомендации от литейщиков:
Для достижения результата в отдельно взятой литейке, придерживайтесь рекомендаций в комплексе и тестируйте свои варианты.
1.Ф.М. Престиж Оптима.
2. Печатать модель пустотелую и заполнять пустоты воском.
3. Поэкспериментировать с диаметром литника. Из-за толстого литника может утягивать метал в столб а тонкий литник приведёт к голоданию,литник застынет быстрее модели и как следствие неравномерная усадка.
4.Смесь ФМ мешать как можно гуще.
5.Можно особо не светить модель, но увеличить полку на 60 градусов до 5ч.
6. Внимательно отнестись к литьевой температуре. Например, некоторые льют бронзу на 650 градусов опоки, это очень много.
Хороший результат в бронзе Бр10 но 350 градусах.
7. Опоку после отливки размывать при полном остывании.
8. Не боятся сделать что-то не так
9.Много лить и анализировать результат, общаться о проблемах с производителем и в профильных сообществах с предоставлением подробной пошаговой информации что делали и что не так.
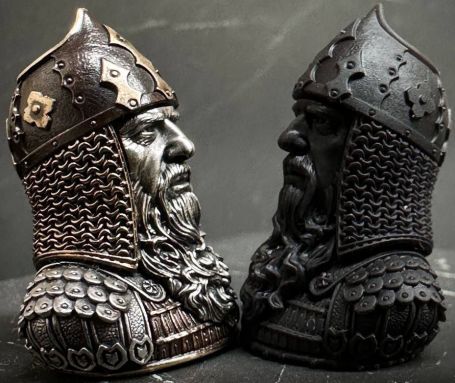
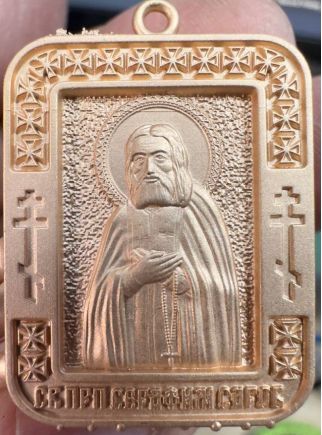
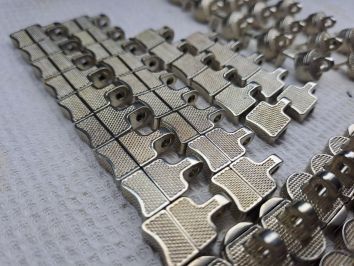
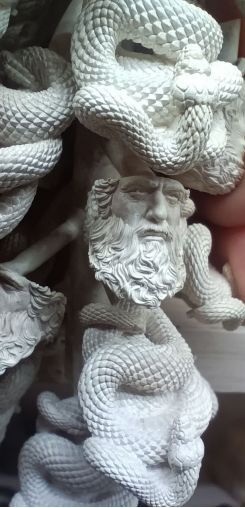
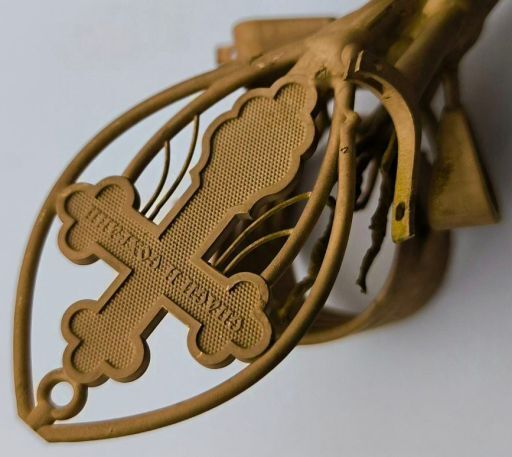
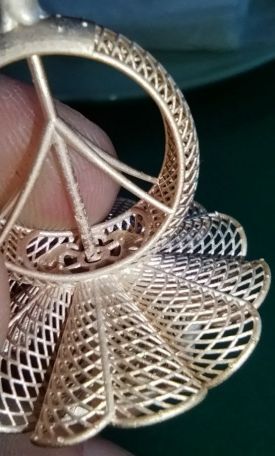
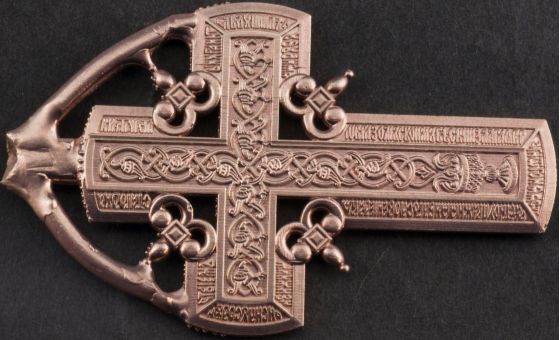
примеры работ от пользователей полимера
Этими материалами успешно пользуются тысячи профессионалов. Получается у них - получится и у Вас.
Ювелирное украшение, созданное с использованием 3Д технологий, приуроченное к историческому событию...