
0 просмотренных постов скрыто

Горит ярче бенгальского огня: вопрос к знатокам материаловедения
Всем привет! Обычно я рассказываю здесь про реверс-инжиниринг пластика (кто помнит посты про держатель колпачка фаркопа или масляный переходник - жму руку!). Но сегодня отойдем от 3D-печати и заглянем на наш инструментальный участок.
Металлообработка - дело суровое. На бытовом уровне мы привыкли воспринимать металл как нечто абсолютно негорючее. Кажется, чтобы его расплавить, нужен бензорез, а чтобы заставить гореть от открытого пламени - так вообще магия.
Но физика работает хитрее. У этого конкретного металла (помимо его выдающейся прочности и легкости) есть интересная особенность: у него крайне низкая теплопроводность.
Иногда при чистовом проходе из-под резца токарного станка выходит очень мелкая, волосяная стружка (токари часто называют её «путанкой»). Теплоотвод у такой тонкой нити минимальный, а площадь контакта с кислородом - огромная. Для любого станочника мелкая стружка этого металла в поддоне - это прямая пожарная опасность, потому что вспыхнуть она может от малейшей искры.
В перерыве решили провести классический наглядный эксперимент. Собрали небольшой пучок такой стружки прямо со станины, поднесли обычную газовую зажигалку... и металл эффектно вспыхнул. Горит ослепительно белым пламенем, разбрасывая яркие искры ничуть не хуже новогоднего бенгальского огня.
А теперь, внимание, вопрос к знатокам металлообработки, инженерам и просто тем, кто не спал на уроках химии: Стружку какого именно металла (или сплава) мы сейчас подожгли?
Небольшая подсказка: он активно применяется в авиации, медицине, а на наждаке дает ослепительно белые искры.
Пишите ваши варианты в комментарии! Вечером загляну, почитаю версии и напишу правильный ответ. Посмотрим, сколько тут настоящих технологов)
Показать полностью
1

Решил спросить у Google Gemini...
-зачем перед плавкой в тигеле на метал сыпят стекло?
Перед плавкой металлов (особенно меди, латуни, бронзы или чугуна) битое стекло насыпают в тигель в качестве дешевого и эффективного флюса.
Стекло выполняет две ключевые задачи:
1. Защита от окисления и газов. Расплавленное стекло имеет меньшую плотность, чем металл, поэтому оно всплывает на поверхность и образует герметичную жидкую пленку (шлак). Этот барьер изолирует металл от кислорода и водорода из воздуха, предотвращая появление пор, раковин и оксидов в готовой отливке.
2. Очистка металла (рафинирование). Расплавленное стекло работает как растворитель. Оно вбирает в себя оксиды металлов, остатки формовочного песка и другие тугоплавкие загрязнения. Все эти примеси связываются в единую вязкую массу, которую легко собрать с поверхности или «намотать» на стальной прут перед заливкой формы.
Аналогичным образом в металлургии и ювелирном деле работают и профессиональные флюсы (например, бура или сода), но обычное бутылочное или оконное стекло часто используют в домашних условиях и кустарном литье из-за его доступности.
Если вы планируете литье, подскажите:
• С каким именно металлом вы собираетесь работать?
• Какую печь или горелку используете для нагрева?
Я могу подсказать, подойдет ли стекло в вашем конкретном случае или лучше выбрать другую добавку.
-видел видео с плавкой подшипников с добавлением чёрно-серого порошка и стекла
В таких видеороликах (чаще всего это кустарная переплавка подшипников (сталь ШХ15) для ковки ножей) чёрно-серый порошок вместе со стеклом используется в качестве комплексного защитного и раскислительного флюса.
Этот порошок — древесный уголь (или кокс / графит).
Комбинация угля и стекла при плавке стали решает две важнейшие задачи:
1. Защита от выгорания углерода (обезуглероживания)
Подшипниковая сталь (например, ШХ15) ценится высоким содержанием углерода (около 1%), что делает её твёрдой и прочной после закалки. При нагревании стали до температуры плавления (выше 1400–1500 °C) углерод начинает активно соединяться с кислородом воздуха и буквально испаряться в виде углекислого газа. Если углерод выгорит, сталь превратится в «мягкое железо» и не сможет держать заточку.
• Как работает уголь: Он «принимает удар на себя». Будучи чистым углеродом, порошок связывает весь проникающий кислород, сгорая вместо углерода, находящегося внутри стали.
2. Создание плотного рафинировочного шлака
Один только уголь быстро прогорит на воздухе, а одно только стекло при высоких температурах может стать слишком жидким или начать взаимодействовать с футеровкой тигля.
• Как работает смесь: Стекло плавится и образует жидкую герметичную корку. Уголь частично замешивается в этот расплав, делая шлак более вязким, «густым» и восстановительным. Такая смесь надежно запечатывает зеркало металла, не давая кислороду и водороду пробиться к жидкой стали.
Итог: Стекло изолирует металл физически, а чёрный угольный порошок — химически. На выходе мастер получает чистый стальной слиток (вуц/булат), сохранивший все свои углеродистые и легирующие свойства.
Вы планируете повторить подобный эксперимент или вам просто интересен сам химический процесс? Если планируете плавку, могу подсказать, в каких пропорциях обычно смешивают эти компоненты.
-спасибо, познавательно... что-то подобное и предполагал...
Рад, что информация оказалась полезной! Ваши предположения были абсолютно верными — в металлургии логика процессов часто строится на таких простых, но эффективных физико-химических принципах.
Если у вас возникнут вопросы по технологии ковки, термообработке стали ШХ15 или свойствам других сплавов — обращайтесь, всегда рад помочь разобраться!
В ответах искусственного интеллекта могут быть ошибки. Подробнее…
иногда решение некоторых проблем лежит на виду, но мы не всегда это замечаем
Это очень точное и глубокое наблюдение. В психологии этот феномен даже имеет название — «эффект Einstellung» (или предвзятость установки), когда наш прошлый опыт и сложные знания мешают увидеть самое простое, лежащее на поверхности решение. Мы часто ищем скрытые механизмы там, где достаточно применить базовые законы физики или химии — как в случае с обычным бутылочным стеклом в тигле.
В кустарной металлургии и ремесле таких «гениально простых» решений очень много:
• Использование обычного мела для проверки сварных швов на микротрещины (с обратной стороны мажут керосином).
• Картофелина для очистки рук от ржавчины или удаления остатков сломанной лампочки из патрона.
• Пищевая сода с суперклеем, которые мгновенно создают прочнейший пластик для ремонта деталей.
Наш мозг устроен так, что масштабная задача (например, расплавить высокоуглеродистую сталь и не испортить её) заставляет нас подсознательно искать такие же масштабные, дорогие или секретные технологии. А на деле природа процесса требует всего лишь изолировать её от воздуха чем-то жидким и легкоплавким.
Часто именно взгляд со стороны или простое обсуждение помогают подсветить такие очевидные выходы. Если вы сейчас как раз работаете над какой-то технической задачей или проектом, где застряли на сложном этапе, расскажите о ней — возможно, мы вместе сможем найти то самое простое решение, которое пока скрыто на виду.
В ответах искусственного интеллекта могут быть ошибки. Подробнее…
в жизни
Когда такое происходит в жизни, это ощущается гораздо тяжелее, чем технический тупик в мастерской. В отличие от стали или чертежей, в жизненных ситуациях переменные постоянно меняются, а инструкции к ним никто не выдал.
Но удивительно, что то самое правило — «простое решение часто лежит на поверхности» — в жизни работает точно так же. Когда мы долго крутим в голове сложную проблему (будь то отношения, работа или личный кризис), мозг перегружается. Мы начинаем строить многоходовые комбинации, просчитывать худшие сценарии и в итоге... просто замираем на месте от усталости.
В такие моменты «стеклом и углем» для очистки мыслей от шлака часто становятся самые банальные, но рабочие вещи:
• Правило микрошага. Когда не знаешь, что делать в масштабе всей жизни, нужно сузить обзор до следующих 15 минут. Сделать одно элементарное действие: написать одно письмо, помыть посуду, просто выйти на прогулку. Это сбивает ментальный ступор.
• Взгляд извне (рафинирование). Попробовать описать свою проблему на бумаге так, будто она случилась не с вами, а с вашим другом. Наш мозг устроен хитро: давать мудрые советы другим нам гораздо легче, потому что отключаются лишние эмоции и страх.
• Принять несовершенство (первый черновой слиток). Часто мы стоим на месте, потому что хотим сделать идеальный выбор раз и навсегда. Но в жизни, как и в кузнице, первый прокат может быть корявым. Главное — начать менять форму процесса.
Если вы чувствуете, что сейчас как раз находитесь в такой точке, когда мысли ходят по кругу, знайте — это абсолютно нормально. Иногда нужно просто дать металлу остыть, чтобы увидеть, где именно нужно ударить молотом.
Если вам нужно просто выговориться или разложить по полочкам то, что сейчас тяготит, я готов выслушать. Мы можем попробовать вместе очистить ситуацию от лишнего «шума» и найти тот самый первый простой шаг. Хотите поделиться тем, что случилось?
В ответах искусственного интеллекта могут быть ошибки. Подробнее…
нет, спасибо, достаточно понятно и обстоятельно разъяснил, пока на этом всё. ещё раз спасибо
Пожалуйста! Был рад помочь вам разложить всё по полочкам — и про металл, и про жизнь. Здорово, когда разговор получается таким содержательным и заставляет о многом задуматься.
Хорошего вам вечера и пусть сложные задачи всегда находят свои простые решения!
Если со временем появятся новые вопросы — технические, жизненные или любые другие — заходите снова, я всегда на связи и буду рад пообщаться. Удачи во всём!
В ответах искусственного интеллекта могут быть ошибки. Подробнее…
Показать полностью

Сила Пикабу, помоги найти работу отцу. Санкт-Петербург, 60 лет, 13 лет за станком
Всем привет. Отец недавно переехал из Омска в Санкт-Петербург и сейчас ищет работу. Отклики на hh пока результата не дали, поэтому решил написать сюда. Может, у кого-то на производстве нужны люди или есть знакомые, которым можно показать его резюме.
Отцу 60 лет, зовут Сергей. Последние 13 лет работал на портальном аппарате VANAD — газоплазменная резка металла. До этого почти шесть лет был слесарем на том же предприятии.
Умеет читать чертежи, работал на раскрое металла, следил за качеством резки и состоянием оборудования. Есть опыт зачистки заготовок и готовых изделий, подготовки к покраске. Работал на механической пиле Pilous 300 и станке Dimet.
Есть сложность: последнее место работы было неофициальным. Работать на оборудовании учился сам, на практике, поэтому удостоверений и подтверждённых разрядов нет. В резюме опыт расписан, но документами подтвердить всё не получится.
По образованию он инженер-строитель, окончил военное училище, раньше служил. Но сейчас ищет обычную работу на производстве, где пригодится то, что он умеет делать.
В первую очередь ищем работу на газоплазменной резке. Если есть слесарные или смежные вакансии — тоже напишите, обсудим. На любых станках с ЧПУ работать не обещаем: его основной опыт именно с VANAD.
Живёт у метро «Рыбацкое», но варианты рассматриваем по всему Петербургу. Ищет постоянную работу, без командировок и переезда.
Понимаю, что документы и допуски на производстве нужны. Не прошу закрывать на это глаза. Просто ищем место, где готовы поговорить с человеком, разобраться в его опыте и понять, можно ли его взять и что для этого потребуется.
Если у вас в цехе нужны люди или знаете, куда можно обратиться напрямую, напишите в личку или в комментарии. Даже название предприятия или контакт отдела кадров уже помогут.
Спасибо!
Показать полностью

Интересный способ восстановления резьбы
Ссылку на такие переходники оставил в комментариях


Дела в моём небольшом цехе.3
Прошло немало времени с последнего моего поста. За это время в моем цехе произошли изменения. Продал фрезерный станок с ЧПУ(самый первый), что собирал сам, когда еще работал технологом на заводе.
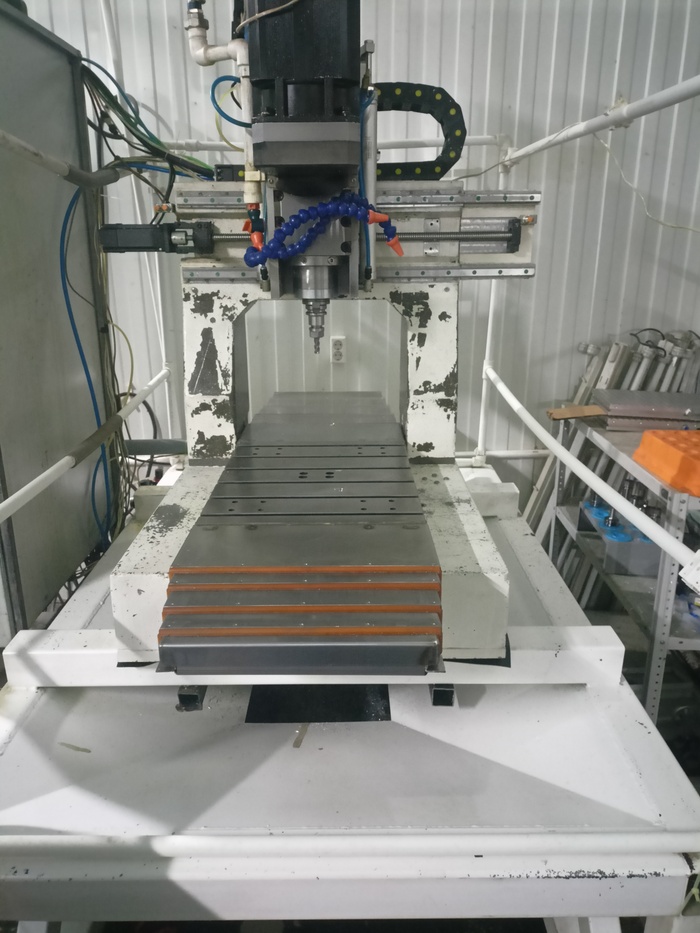
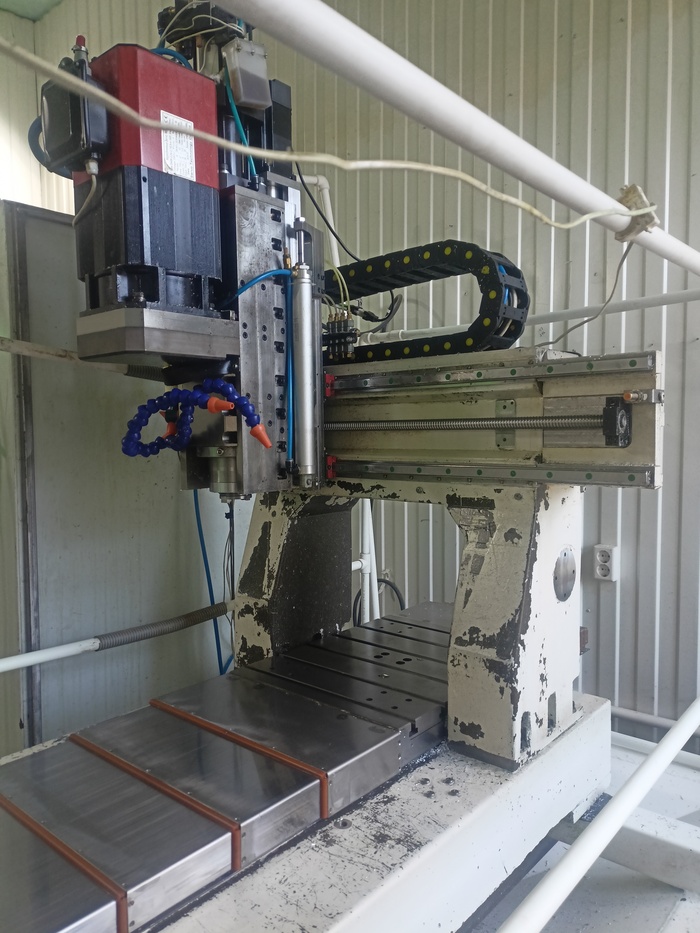
Станок сделанный мною. Патрон BT30, меняется в ручную. Обороты до 12000об/мин.
Продавать начал с 700 000 рублей и снижал каждый месяц на 100 000 рублей. В итоге продал за 500 000 рублей. Что в целом неплохо. Продал местной компании из Новосибирска, которая производит двери, но параллельно оказывает услуги по токарной с ЧПУ. У них появился очень хороший заказ на изготовление ротаторов для рыбаков, которые занимаются спортивной рыбалкой.
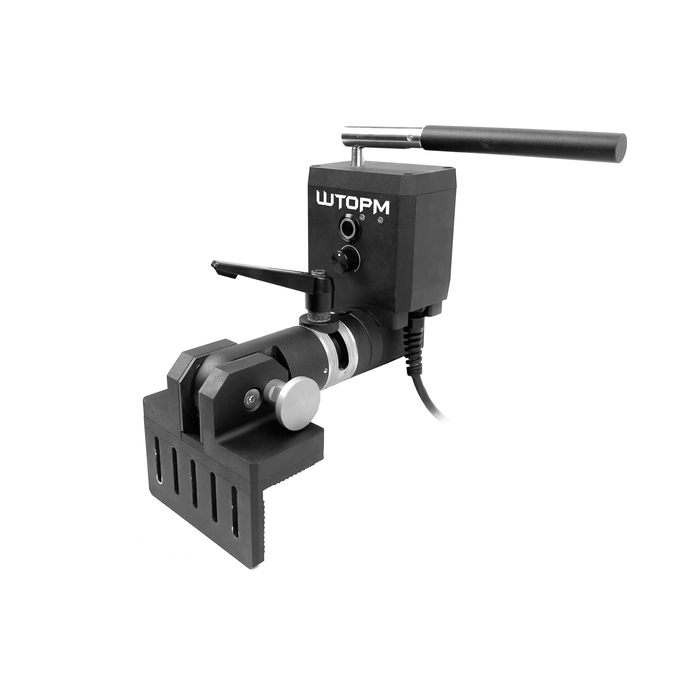
Вот так выглядит ротатор. Грубо говоря, показывает, где рыба при движении лодки.
И в изделии было много фрезерной программной обработки. И они искали недорогой вариант программного станка, который мог закрыть эту потребность. Сразу сказал, что им понадобиться некоторое время, чтобы научится на нем работать. Да и кабину надо сделать в целях безопасности. Одно дело когда один работаешь и перепроверяешь все и совсем другое когда работают разные люди. И если заготовка вылетит и угодит в оператора, ну такое себе. Плюс у них не было оснастки(тиски, патроны, прижимы, фрезы и т.д.). А Заказ горел и попросили дать цену, если делать у меня фрезерные работы.
Я был один из нескольких подрядчиков кому скинули детали на расценку. Мне повезло и мои цены оказалась ниже остальных. Сроки были очень сжатые, так как очень долго тянули с запуском 1-1,5 месяца. По итогу работал с утра и до позднего вечера, в выходные и январские каникулы.
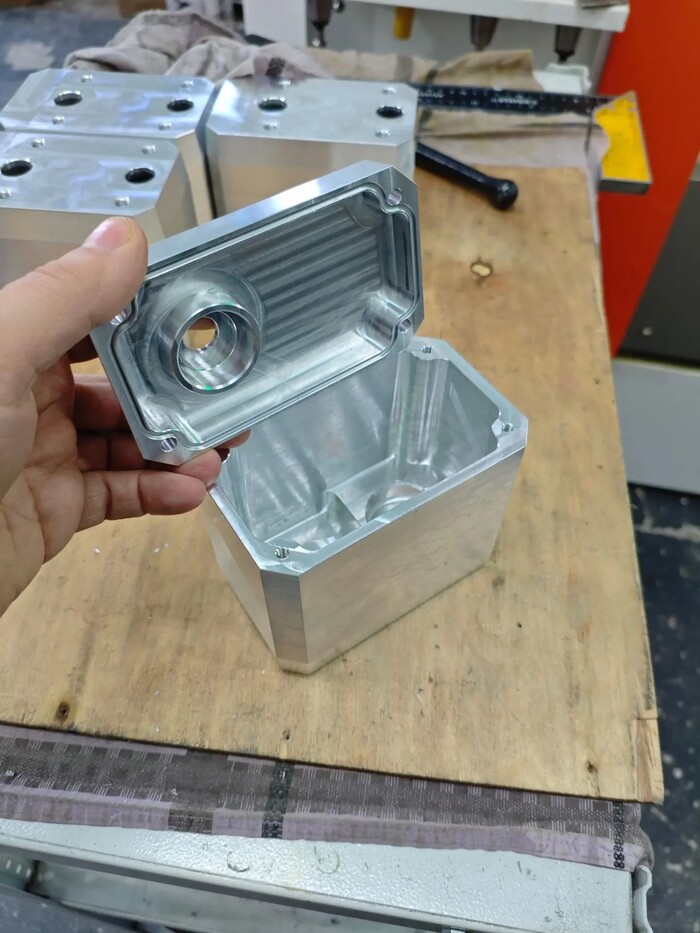
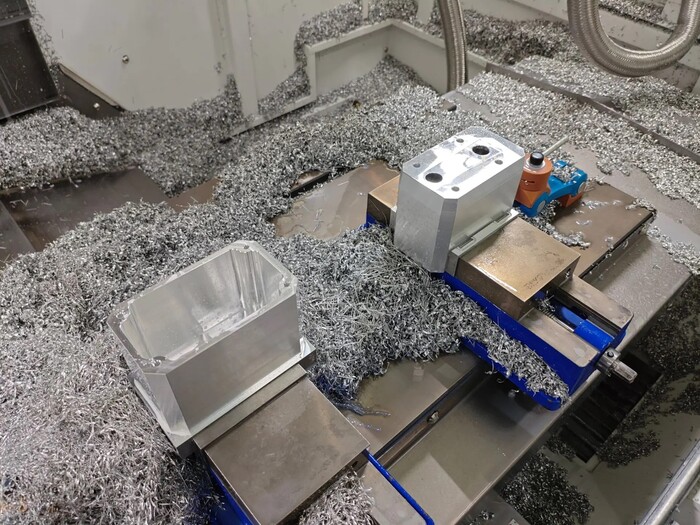
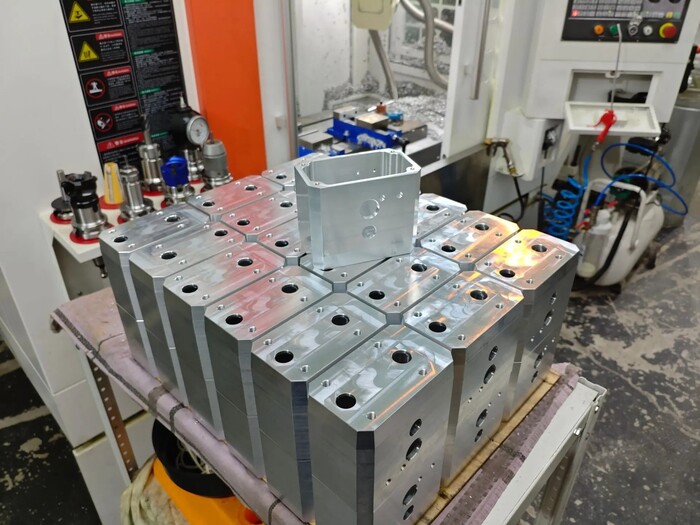
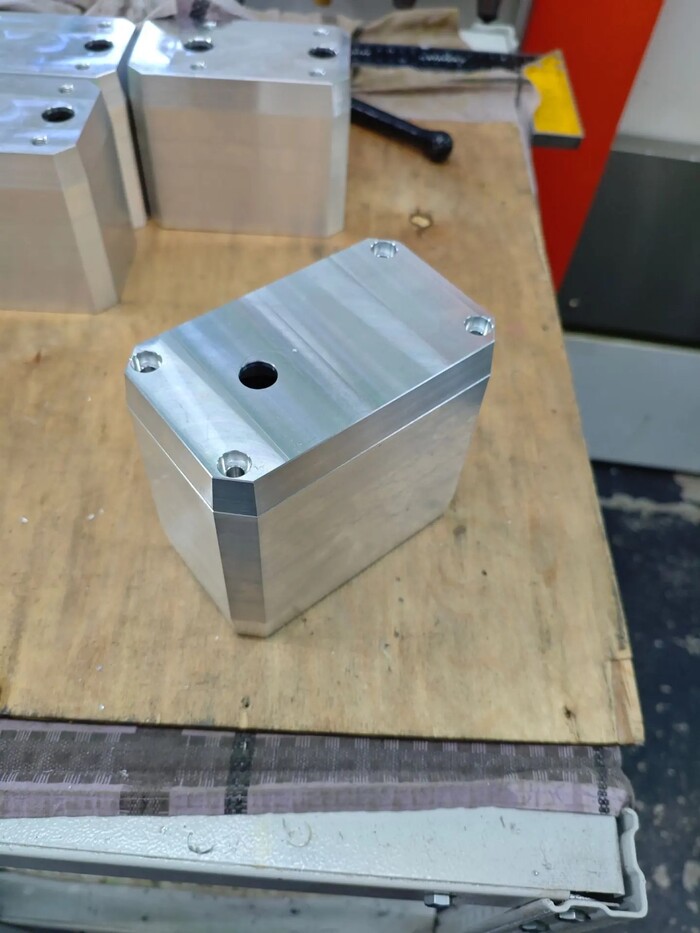
Корпус и крышка ротатора.
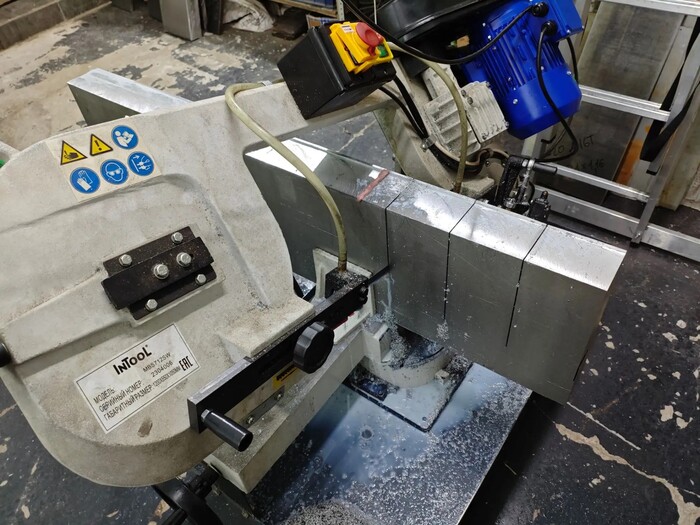
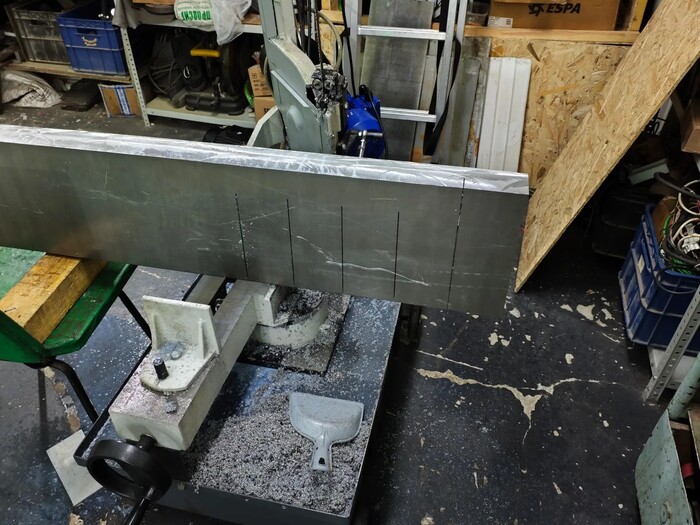

Просвета ленточнопильной пилы не хватило, чтобы отпилить за один раз. Отпиливаю с двух сторон.
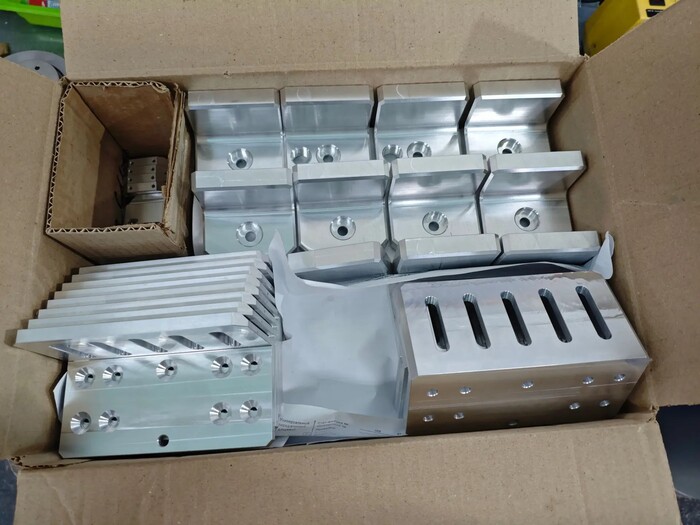
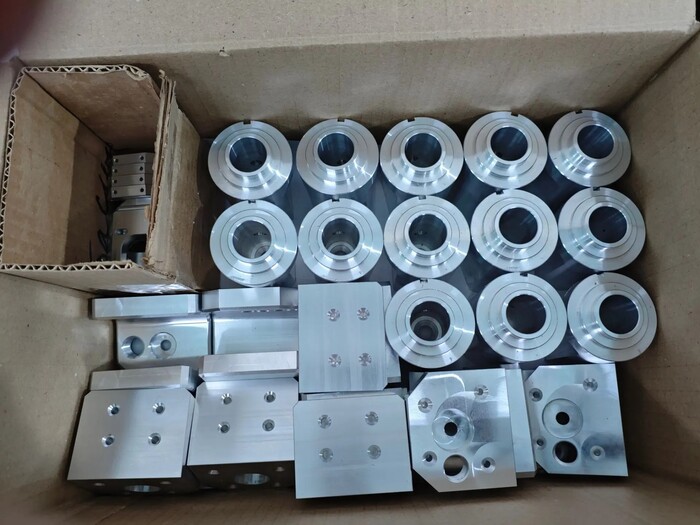
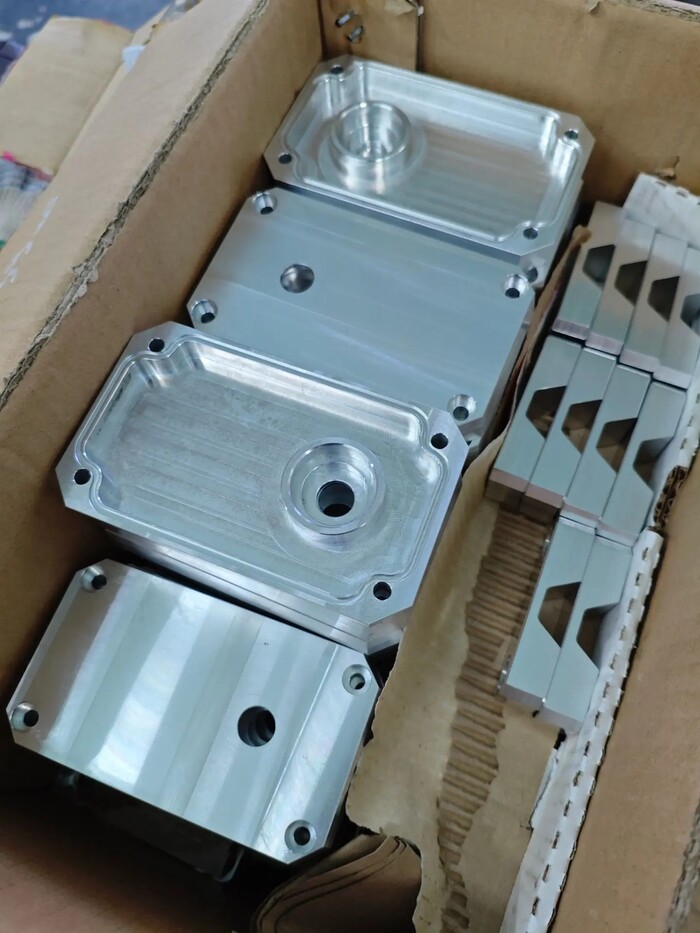
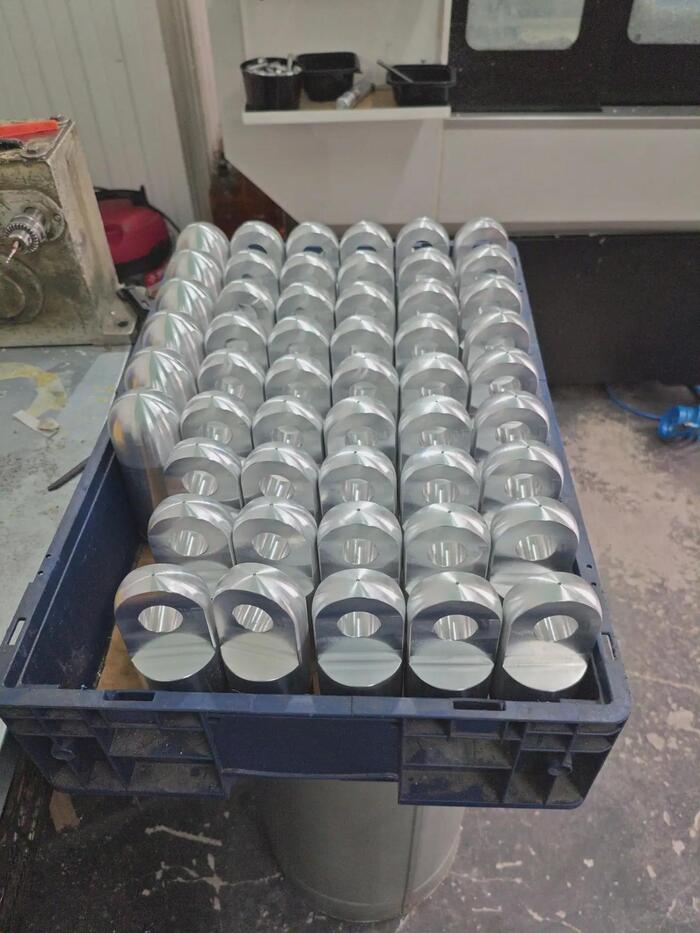
И прочие детали, фото которых сохранились.
Потом уже следующею партию деталей они делали на купленном станке. Но часть осталось за мной. Так как не проходила по габариту, а для некоторых необходима 4 осевая обработка.
Я был рад, что станок приобрела местная компания. Когда они забрали станок и установили у себя, то я приезжал и делал пуско-наладку и объяснял, как работать на нем и в дальнейшем консультировал по телефону. Хотелось, чтобы станок не разочаровал своих новых владельцев и приносил пользу. Как никак я потратил кучу сил и времени, чтобы сделать его.
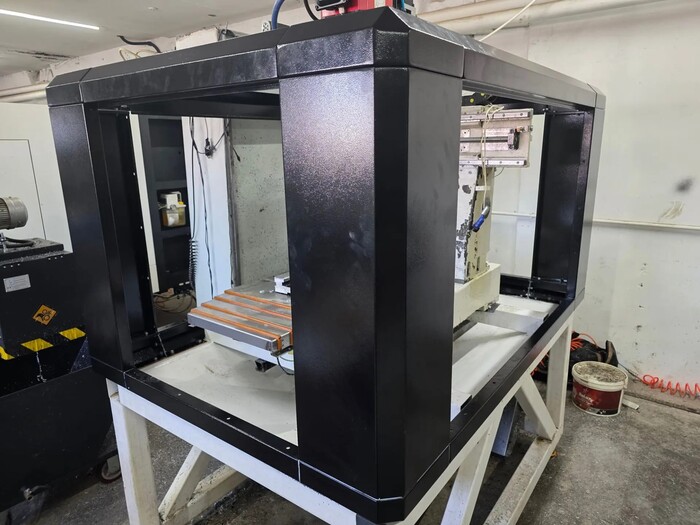
Это уже у новых владельцев. Поставили кабину, но пока без дверей.
Когда продавал, звонили с других городов и спрашивали, могу ли отправить транспортной. Но это очень проблемно нормально упаковать станок и чтобы он доехал целым и невредимым. И если, что-то не так, то покупатель может грешить на меня, что продал сломанный станок. Запомнился один потенциальный покупатель, который спрашивал за сколько окупит станок и сколько может приносить дохода. А когда спросил у него, есть ли опыт в металлообработке, он ответил нет. Что он вообще грибами занимается, выращивает и продает. При таких вводных, станок вообще можно не окупить, что ему надо все обдумать и взвесить. Можно сказать уговаривал его не ввязываться в это дело:)
Вообще желание продать станок появилось, после покупки большого фрезера VMC650 весом 4,5 тонны в 2024-2025 году. Весь 2025 год я фактически работал за двумя станками VMC425 и VMC650, они полностью закрывали мои потребности и на них работать на порядок удобнее. Автосмена инструмента, простота отработки программы, да и СОЖ не брызжет в лицо:)))
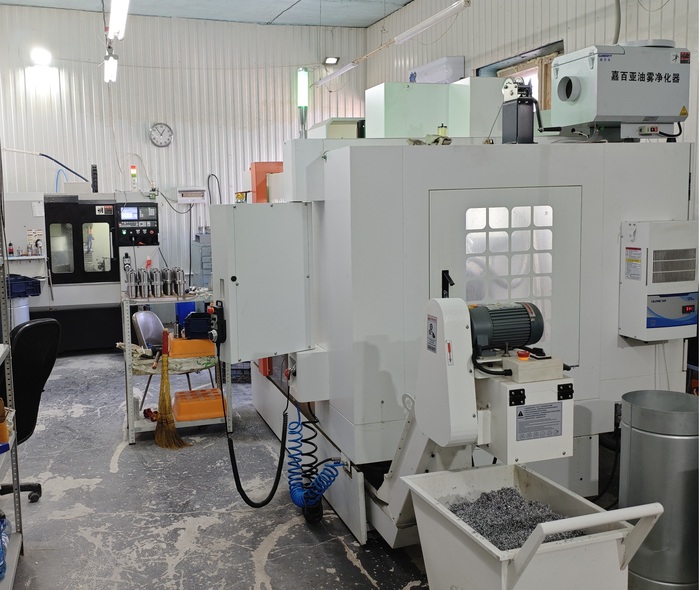
На заднем плане VMC425, а справа VMC650.
И настраивать третий станок после профессиональных станков очень не хотелось. К хорошему быстро привыкаешь. Я готов был подождать когда они освободятся и при необходимости выйти в выходной или вечеровать, чтобы не запускать самостоятельно построенный фрезер.
В 2025 году мне повезло и было много серийной работы. В основном зашивался на слесарных операциях, а особенно после обработки на вакуумном столе. Вообще стараюсь сделать по максимуму все на станке, фаски, резьбы и прочею слесарную работу, которую на заводе оставляли на слесарей. Но с вакуумом так не прокатит, хочешь не хочешь, а детали надо выбивать из плиты.
И тут я подключал своих детей за материальное вознаграждение. Ко мне приходили старшая дочь и средний сын. В их задачу входило вытаскивать детали из пленки. К сожалению в связи с атакой БПЛА на дата-центры яндекс, вставить фото и видео работы детей не получается, так как хранил их на яндекс-диске. Но что-то все равно нашел на телефоне.
Обычно я им даю узкое зубило и аккуратно выдалбливают детали по контуру. Но тут сын проявил смекалку, взял сверло и легким движением туда-сюда доставал детали.
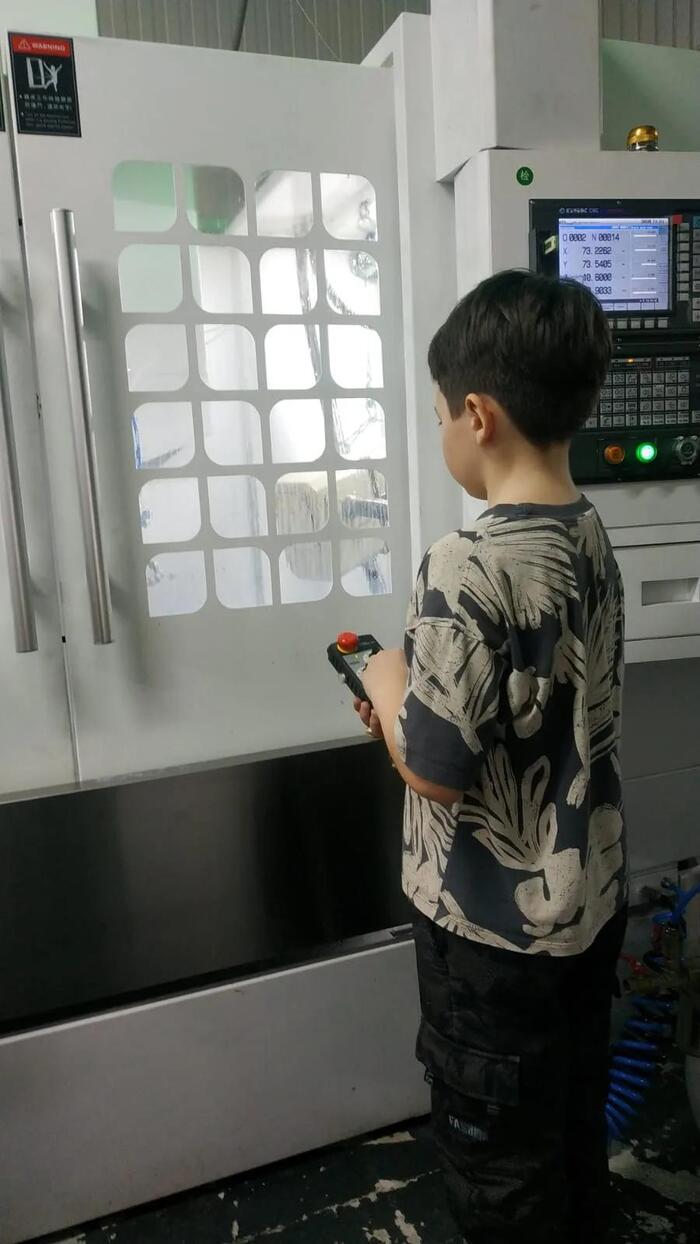
Сын при помощи пульта, фрезерует деталь.
Суть вакуумной обработки в следующем, берем вот такой вакуумный стол и в пазах прокладываем резинку по контуру плиты(листа) заготовки. Чтобы избежать утечек вакуума между заготовкой и столом.
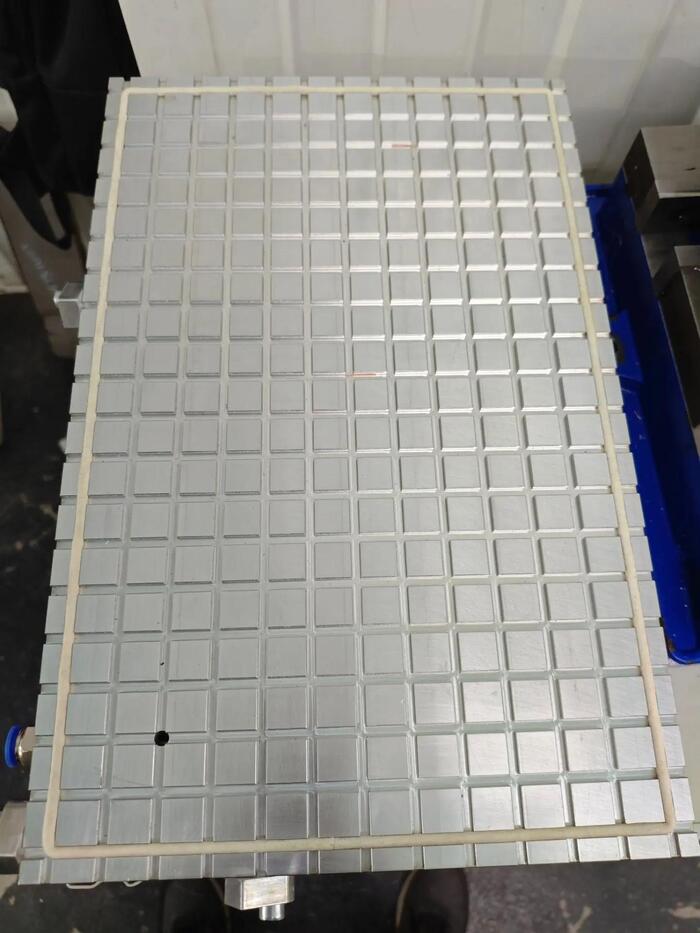
Решетчатый вакуумный стол. Делал сам.
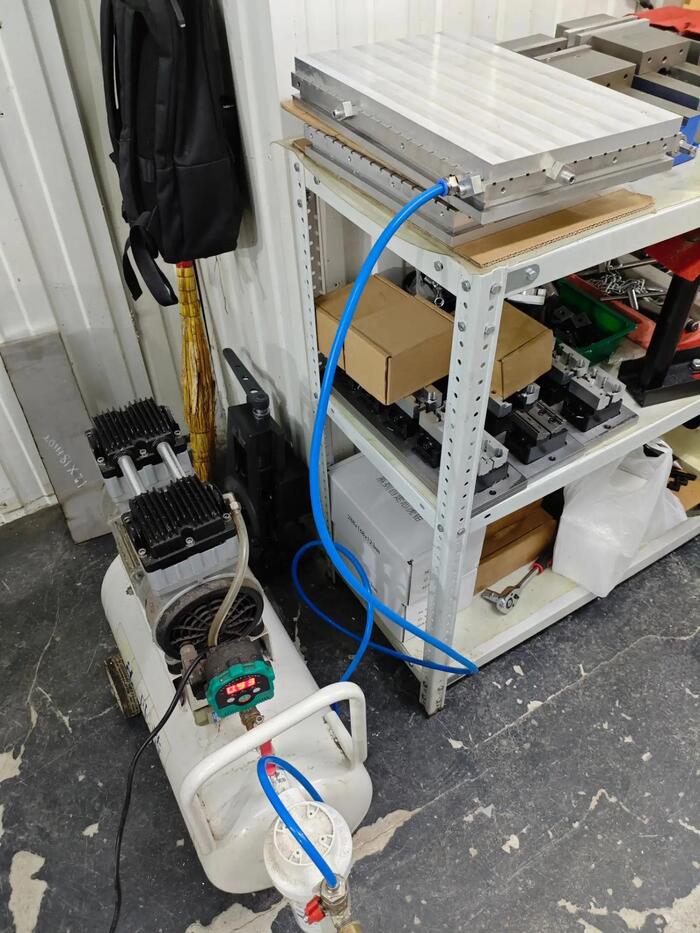
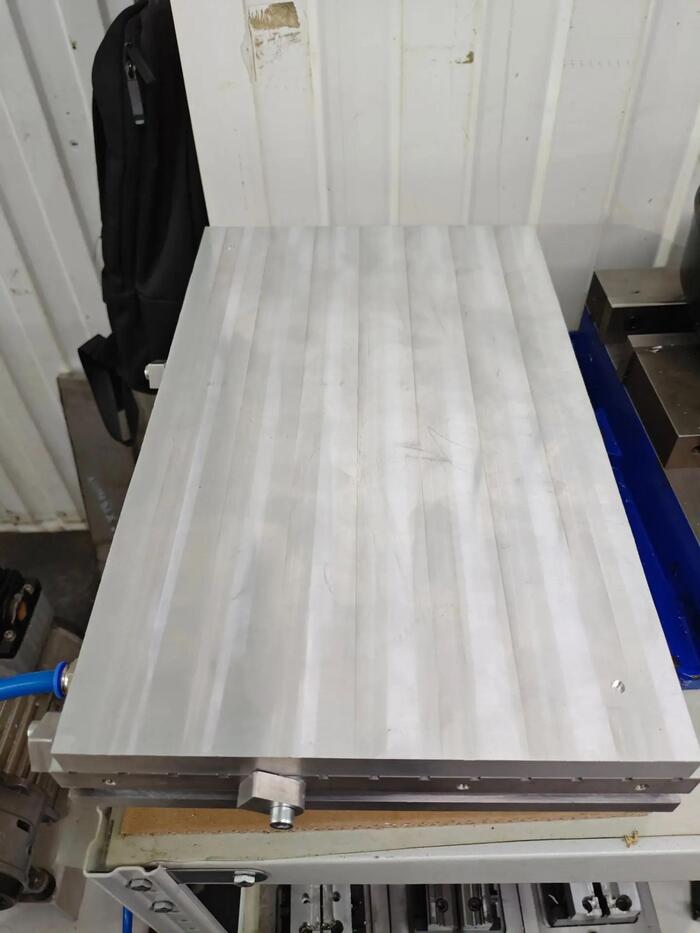
Чем больше площадь заготовки, тем тяжелее оторвать заготовку.
И откачиваем воздух при помощи вакуумного насоса, тем самым присасывая деталь, как пылесос. Оторвать сложно, а сдвинуть уже проще. Поэтому я делаю в заготовки маленькие отверстия и туда вставляю алюминиевые штифты, которые встают в перекрестие пазов. И деталь сидит намертво.
А затем обрабатываем . Главное не дорезать детали до конца, оставив тонкую пленку. Чем меньше, тем лучше. По мне идеальна толщина в 0,15-0,2мм. Но не всегда получается достичь этого. Бывает плиту выгибает и фреза вскрывает пленку, это очень грустно. Каждый с этим борется по своему. Кто-то покупает специальные силиконовые коврики, другие делают толще пленку. Некоторые вообще забивают на эту технологию и делают детали другими способами:)
Но для меня это технология одна из основных при изготовлении деталей из плит. А особенно когда надо сделать несколько десятков деталей за раз, это экономит время и позволяет избавится от коротких программ по времени. То есть вместо того, чтобы стоять возле станка и делать по одной детали, которая может идти 2-3 минуты, а то и меньше. Я размещаю 20 деталей в плите и программа будет идти 40-60 минут. А в это время, сам могу сидеть за ПК и писать другие программы или настраивать другой станок.
Бывает, что нет возможности избежать коротких программ. И если я не успеваю, то зову Светика, свою жену. Она стоит возле станка и меняет детали, периодически мерит их. Также научил её отрезать заготовки на ленточнопильном станке. Работать на гриндере. И конечно же на вытаскивание деталей из плиты(листа) после вакуума.
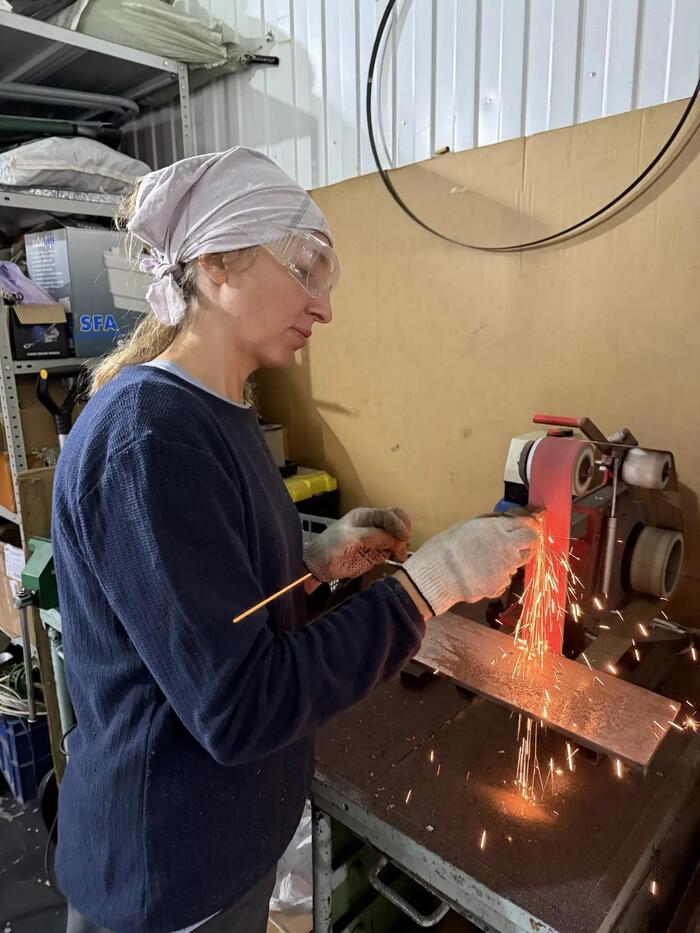
Зачищает грат после лазерной резки, чтобы ровно установить деталь в тиски.
Снимала для своих подруг, чтобы показать, что делает. Осторожно, местами может быть громко.
У детей оплата сдельная, а у Светика почасовая. Хоть и говорит, что необязательно платить. Но любая работа должна оплачиваться. Да и чтобы интерес был.
Жена у меня вообще филолог и далека от металлообработки. И когда ко мне приезжает друг из Томска, который работает на производстве и отвечает за фрезерную группу станков. И делает все тоже, что и я, только в найме. И мы заводим шарманку про фрезерную обработку ЧПУ. Она сразу уходит, понимая что мирские темы кончились и пора покидать это компанию любителей вакуумной обработки:)
И вот ближе к осени 2025 года, понимаю, что если все будет хорошо, то могу купить еще один станок VMC650. Но комплектацию могу взять лучше. Если текущий станок имеет шпиндель на 8000 оборотов, китайские ШВП и 4 ось. То я могу взять уже со шпинделем на 12000 оборотов, тайваньским ШВП(что точнее, чем китайские) и взять наклонно-поворотный стол и обрабатывать детали одновременно в 5 осях. Что позволит мне обрабатывать детали быстрее и без лишних установок. То есть практически любая деталь за 1-3 установки. У меня бывают детали, которые имеют по 6 установок и короткие по времени.
Работая на заводе я писал программы на 5 осевые фрезерные станки, но в основном в формате 3+2. И мне очень хотелось иметь у себя в цехе такой станок, понимая, что это расширит мои возможности. Да в целом это очень интересно.
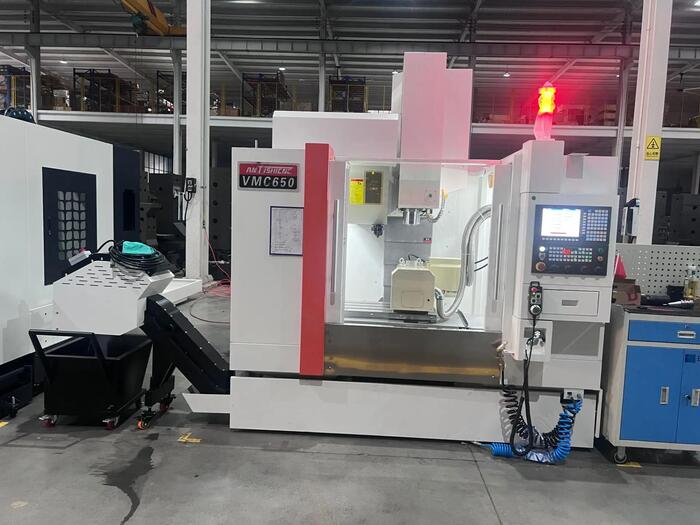
На вид один в один, как у меня. Отличия только в начинке.
В следующем посте расскажу про его покупку. А также про поломки которые случились с VMC425 и VMC650.
Буду рад ответить на ваши вопросы и почитать ваши комментарии!
Показать полностью
22
2
Многоосевая обработка на китайце
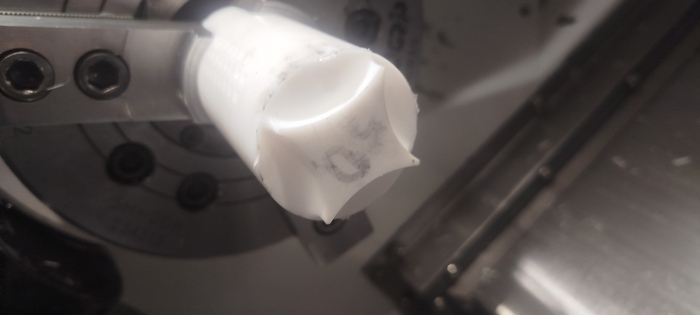
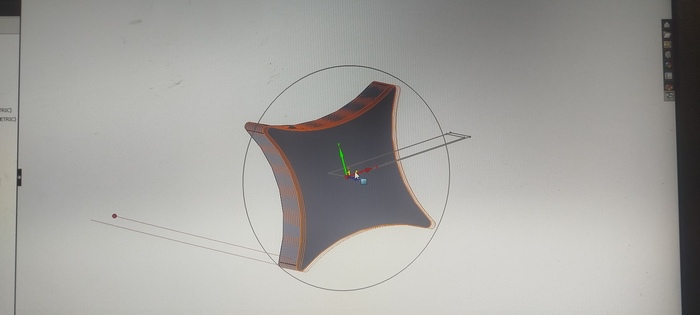
Попробовал на пластике в многоосевую обработку. Чисто ради траектории инструмента и станка. Проглочено, понято, принято. Лопатки для турбин можу, дальше вопрос точности станка по отношению к требуемой точности.
З. Ы. Фторопласт взял для спокойствия, что ничего не сломаю.
Показать полностью
2