
Дела в моём небольшом цехе.3
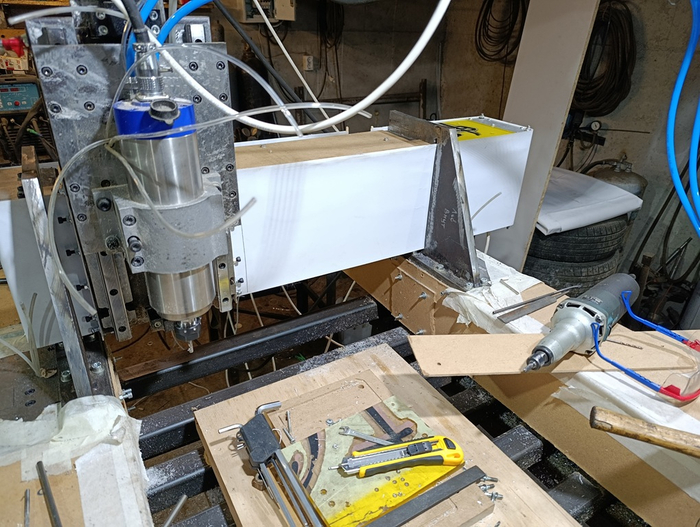
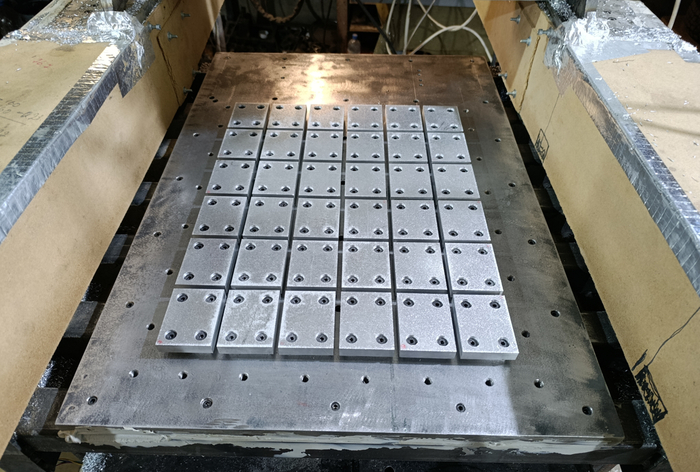
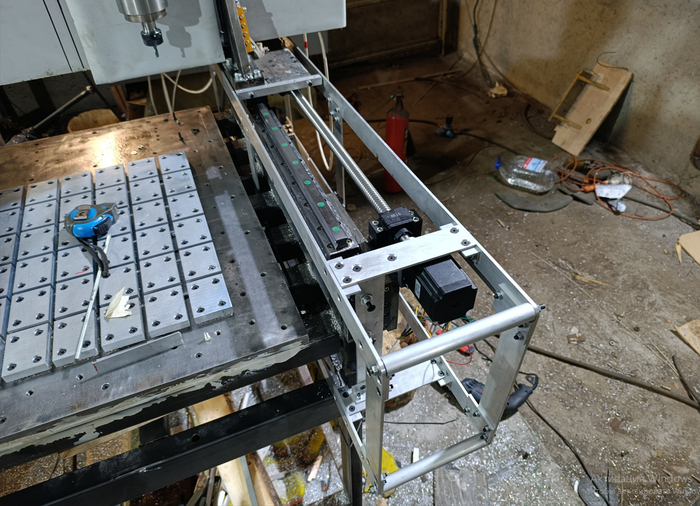
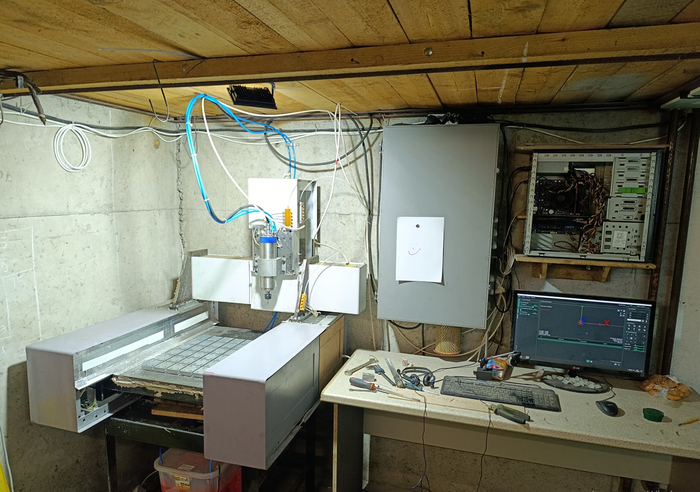
Прошло немало времени с последнего моего поста. За это время в моем цехе произошли изменения. Продал фрезерный станок с ЧПУ(самый первый), что собирал сам, когда еще работал технологом на заводе.
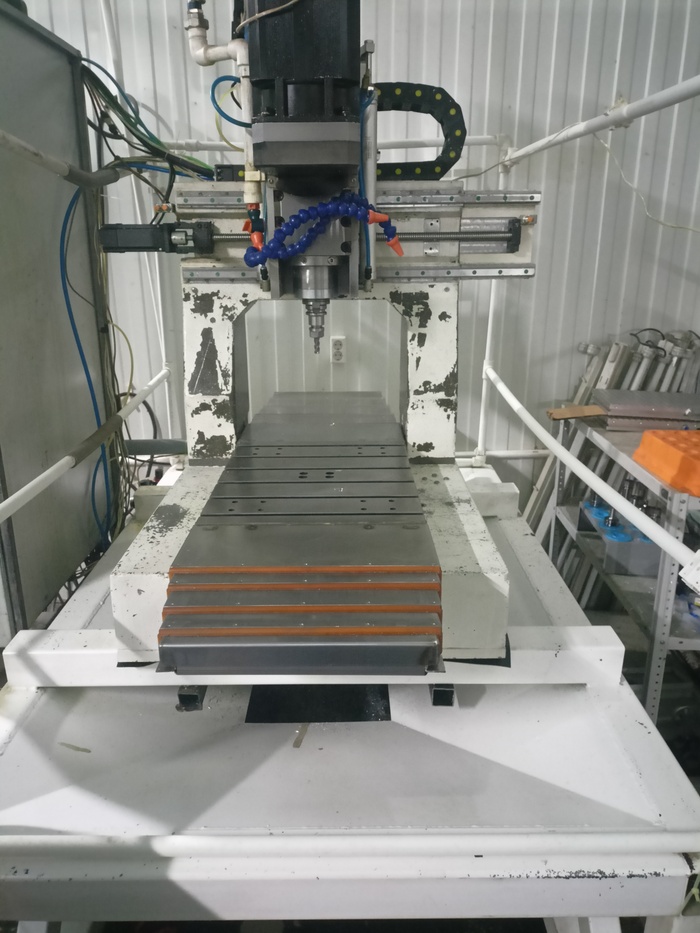
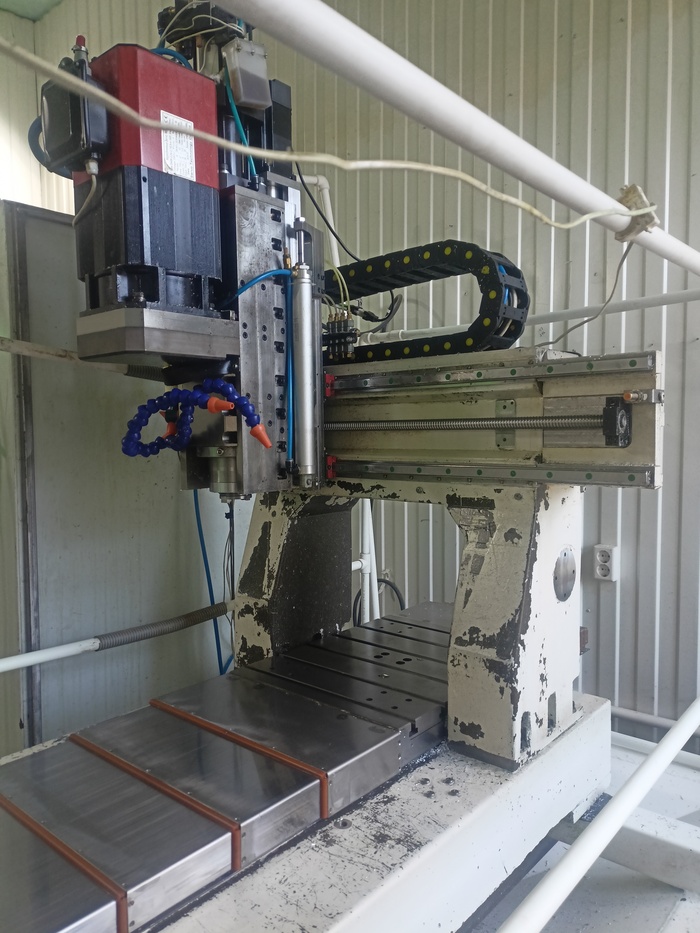
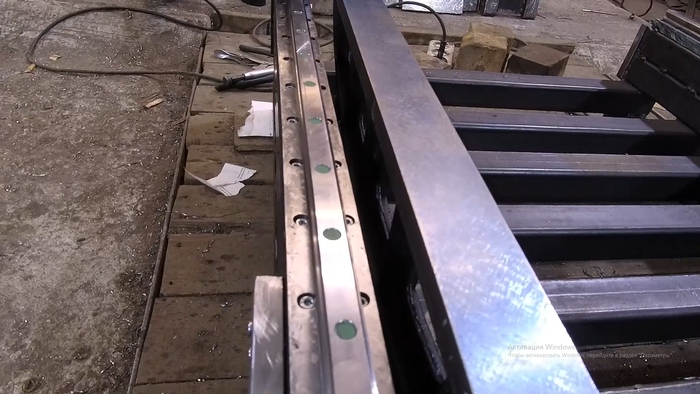
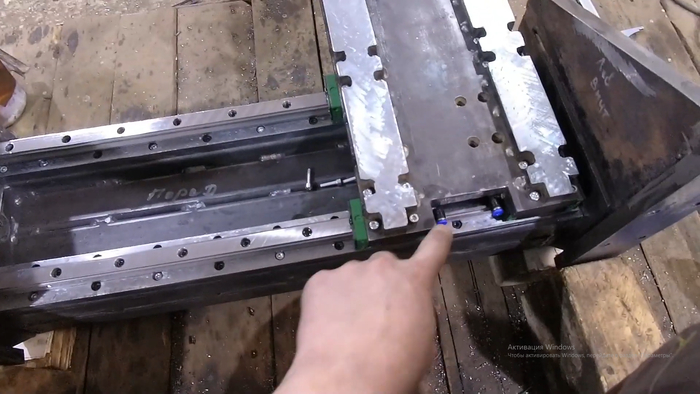
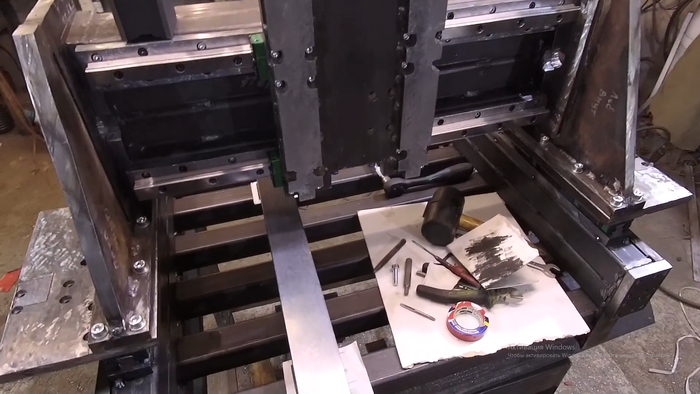
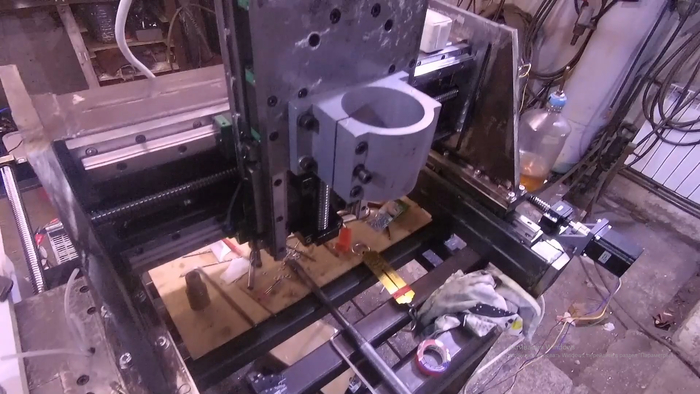
Станок сделанный мною. Патрон BT30, меняется в ручную. Обороты до 12000об/мин.
Продавать начал с 700 000 рублей и снижал каждый месяц на 100 000 рублей. В итоге продал за 500 000 рублей. Что в целом неплохо. Продал местной компании из Новосибирска, которая производит двери, но параллельно оказывает услуги по токарной с ЧПУ. У них появился очень хороший заказ на изготовление ротаторов для рыбаков, которые занимаются спортивной рыбалкой.
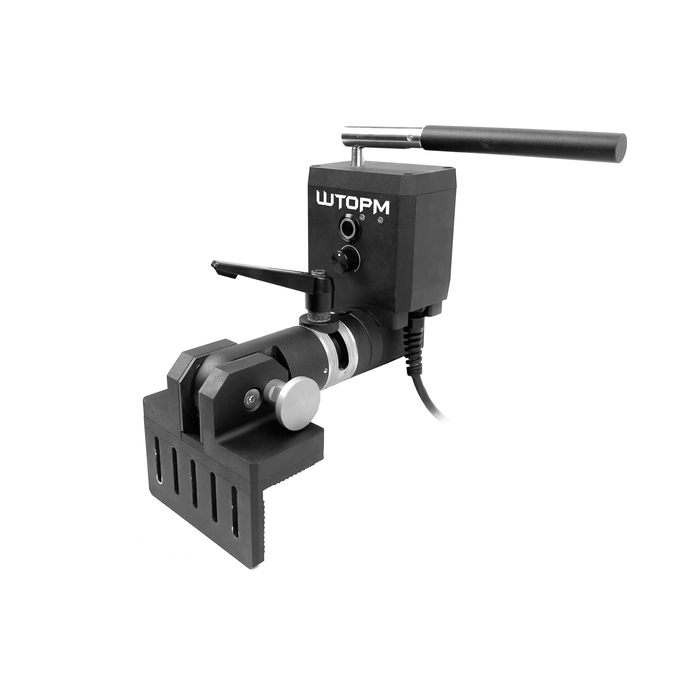
Вот так выглядит ротатор. Грубо говоря, показывает, где рыба при движении лодки.
И в изделии было много фрезерной программной обработки. И они искали недорогой вариант программного станка, который мог закрыть эту потребность. Сразу сказал, что им понадобиться некоторое время, чтобы научится на нем работать. Да и кабину надо сделать в целях безопасности. Одно дело когда один работаешь и перепроверяешь все и совсем другое когда работают разные люди. И если заготовка вылетит и угодит в оператора, ну такое себе. Плюс у них не было оснастки(тиски, патроны, прижимы, фрезы и т.д.). А Заказ горел и попросили дать цену, если делать у меня фрезерные работы.
Я был один из нескольких подрядчиков кому скинули детали на расценку. Мне повезло и мои цены оказалась ниже остальных. Сроки были очень сжатые, так как очень долго тянули с запуском 1-1,5 месяца. По итогу работал с утра и до позднего вечера, в выходные и январские каникулы.
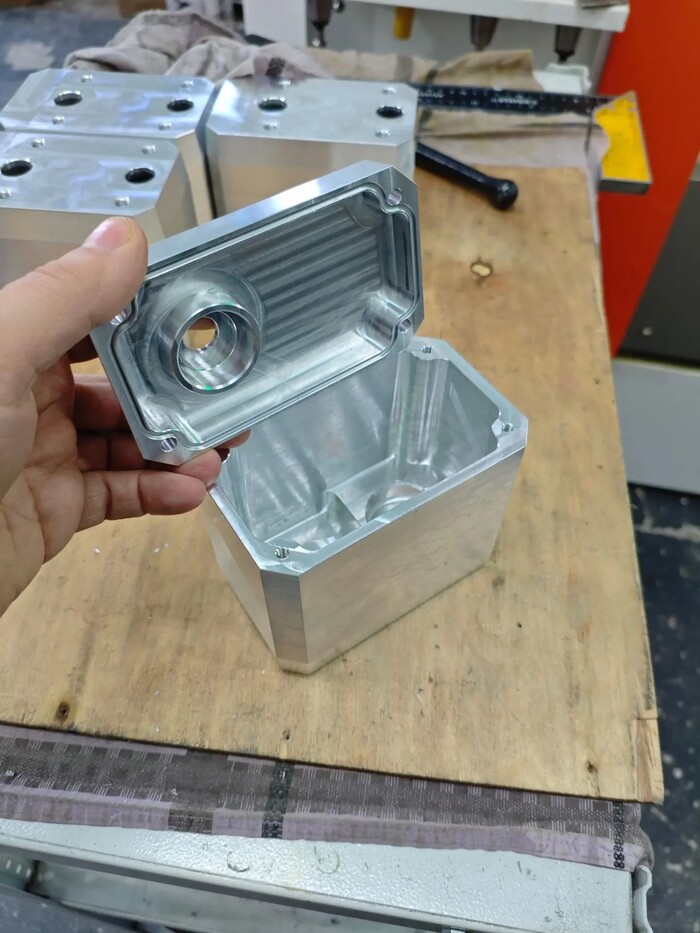
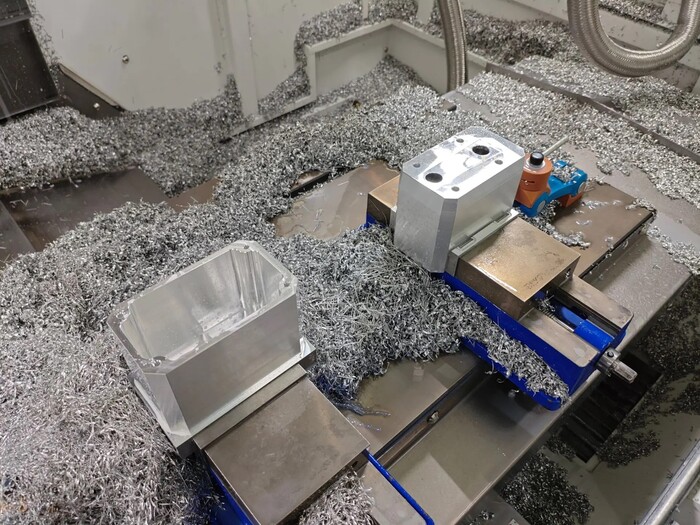
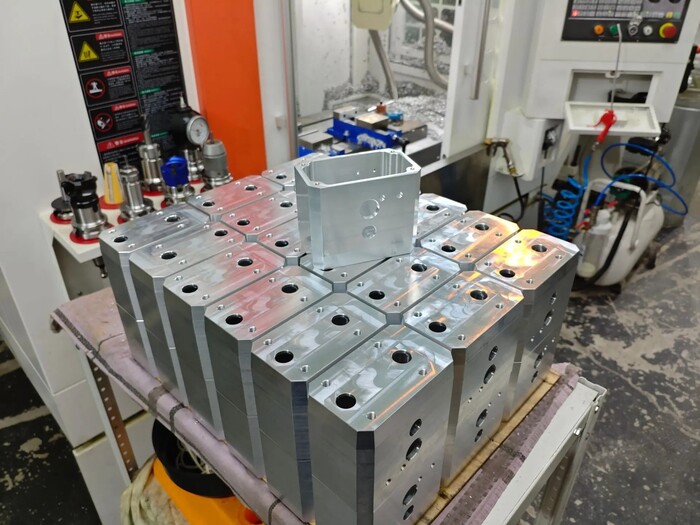
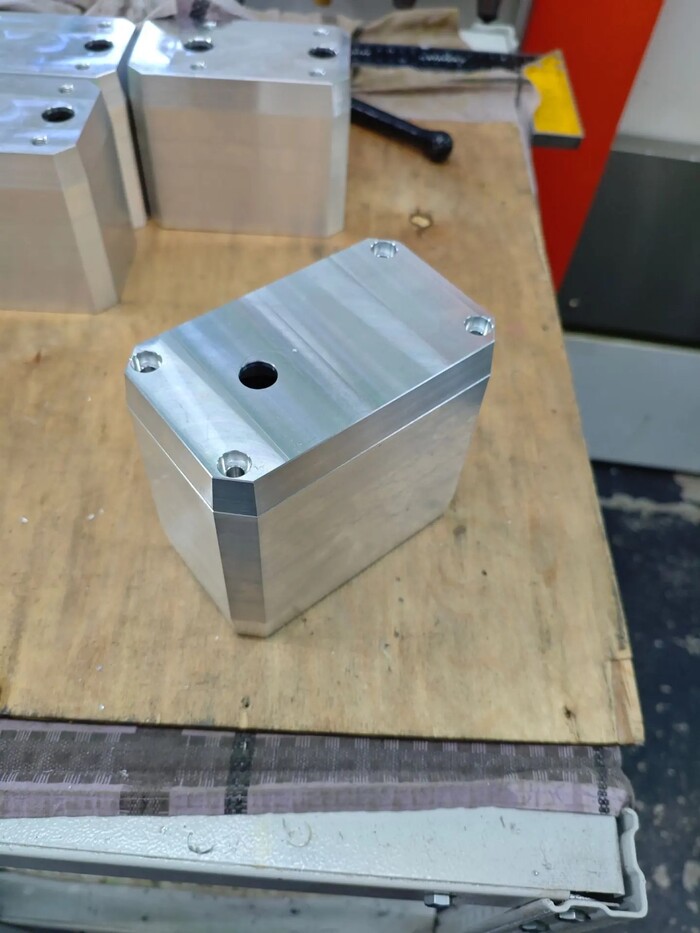
Корпус и крышка ротатора.
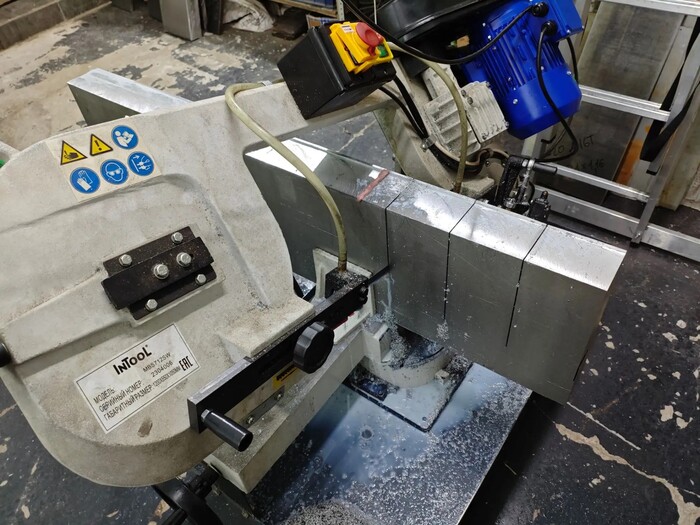
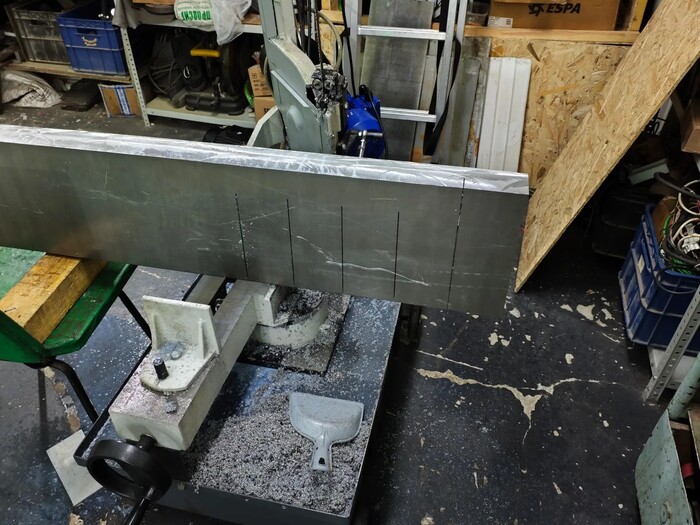

Просвета ленточнопильной пилы не хватило, чтобы отпилить за один раз. Отпиливаю с двух сторон.
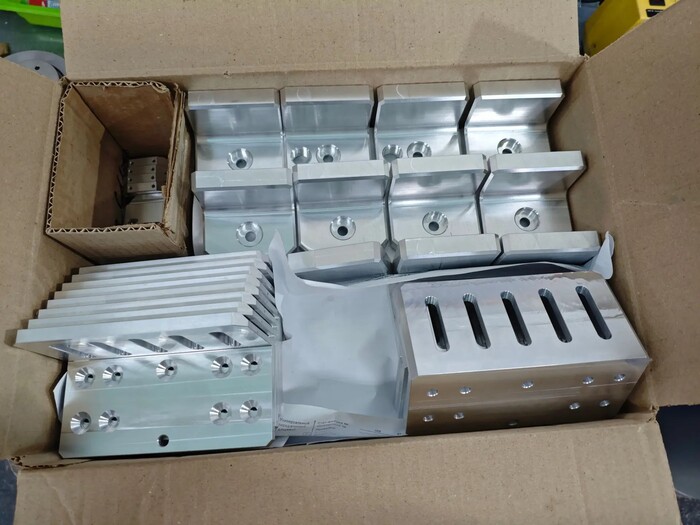
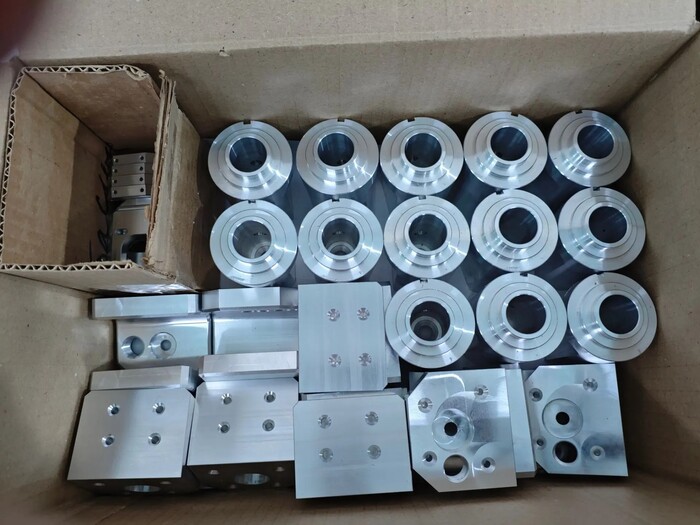
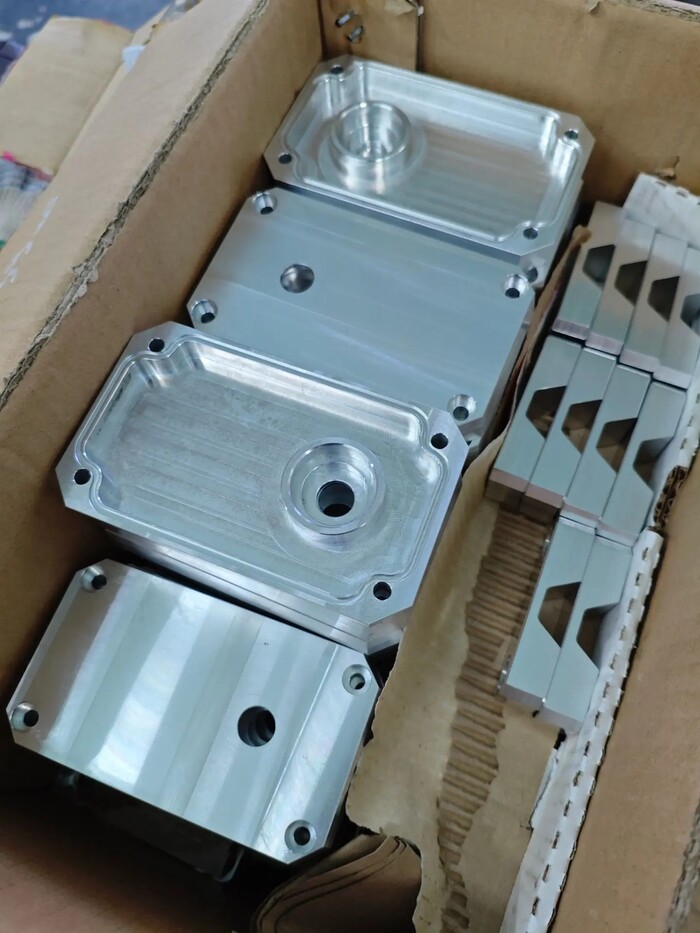
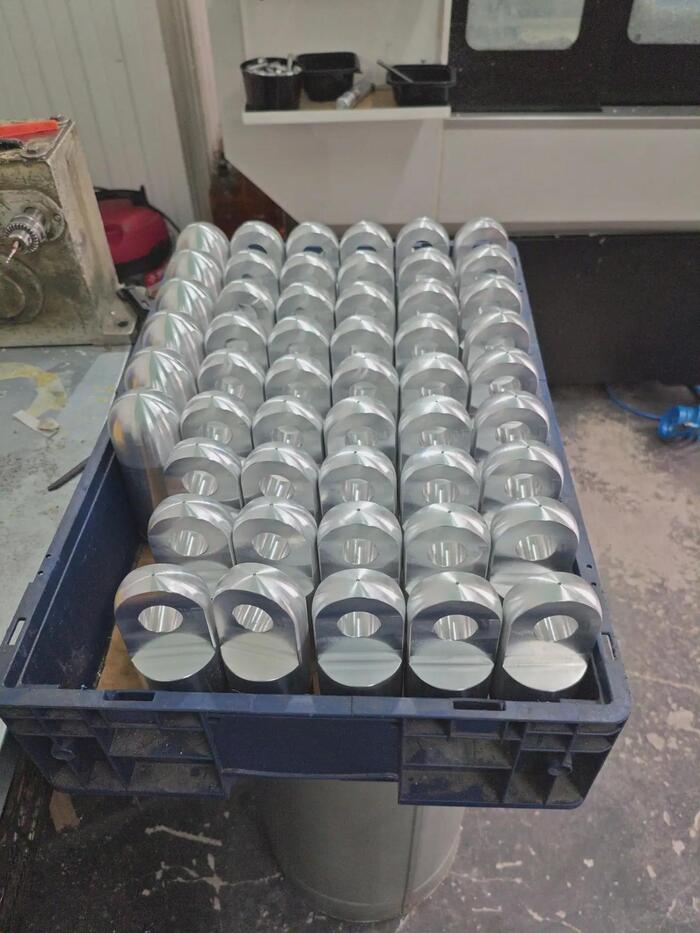
И прочие детали, фото которых сохранились.
Потом уже следующею партию деталей они делали на купленном станке. Но часть осталось за мной. Так как не проходила по габариту, а для некоторых необходима 4 осевая обработка.
Я был рад, что станок приобрела местная компания. Когда они забрали станок и установили у себя, то я приезжал и делал пуско-наладку и объяснял, как работать на нем и в дальнейшем консультировал по телефону. Хотелось, чтобы станок не разочаровал своих новых владельцев и приносил пользу. Как никак я потратил кучу сил и времени, чтобы сделать его.
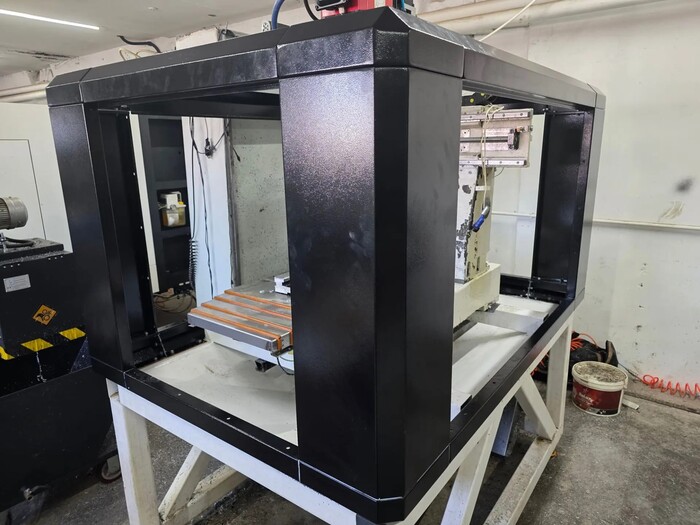
Это уже у новых владельцев. Поставили кабину, но пока без дверей.
Когда продавал, звонили с других городов и спрашивали, могу ли отправить транспортной. Но это очень проблемно нормально упаковать станок и чтобы он доехал целым и невредимым. И если, что-то не так, то покупатель может грешить на меня, что продал сломанный станок. Запомнился один потенциальный покупатель, который спрашивал за сколько окупит станок и сколько может приносить дохода. А когда спросил у него, есть ли опыт в металлообработке, он ответил нет. Что он вообще грибами занимается, выращивает и продает. При таких вводных, станок вообще можно не окупить, что ему надо все обдумать и взвесить. Можно сказать уговаривал его не ввязываться в это дело:)
Вообще желание продать станок появилось, после покупки большого фрезера VMC650 весом 4,5 тонны в 2024-2025 году. Весь 2025 год я фактически работал за двумя станками VMC425 и VMC650, они полностью закрывали мои потребности и на них работать на порядок удобнее. Автосмена инструмента, простота отработки программы, да и СОЖ не брызжет в лицо:)))
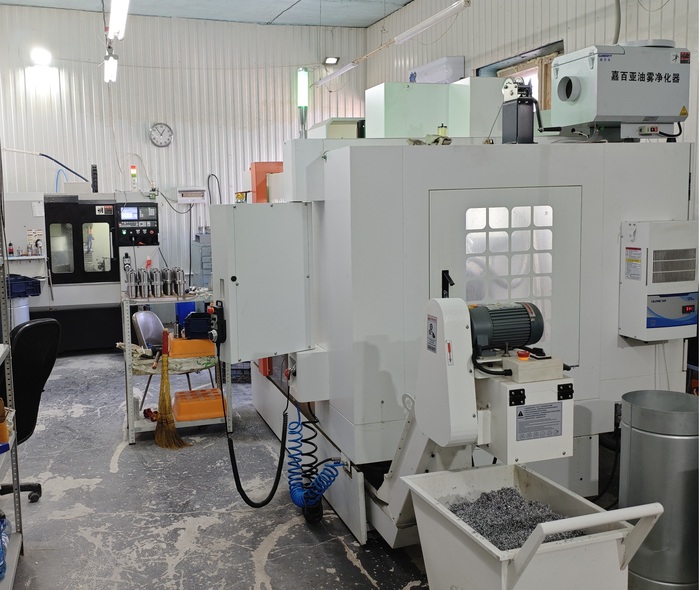
На заднем плане VMC425, а справа VMC650.
И настраивать третий станок после профессиональных станков очень не хотелось. К хорошему быстро привыкаешь. Я готов был подождать когда они освободятся и при необходимости выйти в выходной или вечеровать, чтобы не запускать самостоятельно построенный фрезер.
В 2025 году мне повезло и было много серийной работы. В основном зашивался на слесарных операциях, а особенно после обработки на вакуумном столе. Вообще стараюсь сделать по максимуму все на станке, фаски, резьбы и прочею слесарную работу, которую на заводе оставляли на слесарей. Но с вакуумом так не прокатит, хочешь не хочешь, а детали надо выбивать из плиты.
И тут я подключал своих детей за материальное вознаграждение. Ко мне приходили старшая дочь и средний сын. В их задачу входило вытаскивать детали из пленки. К сожалению в связи с атакой БПЛА на дата-центры яндекс, вставить фото и видео работы детей не получается, так как хранил их на яндекс-диске. Но что-то все равно нашел на телефоне.
Обычно я им даю узкое зубило и аккуратно выдалбливают детали по контуру. Но тут сын проявил смекалку, взял сверло и легким движением туда-сюда доставал детали.
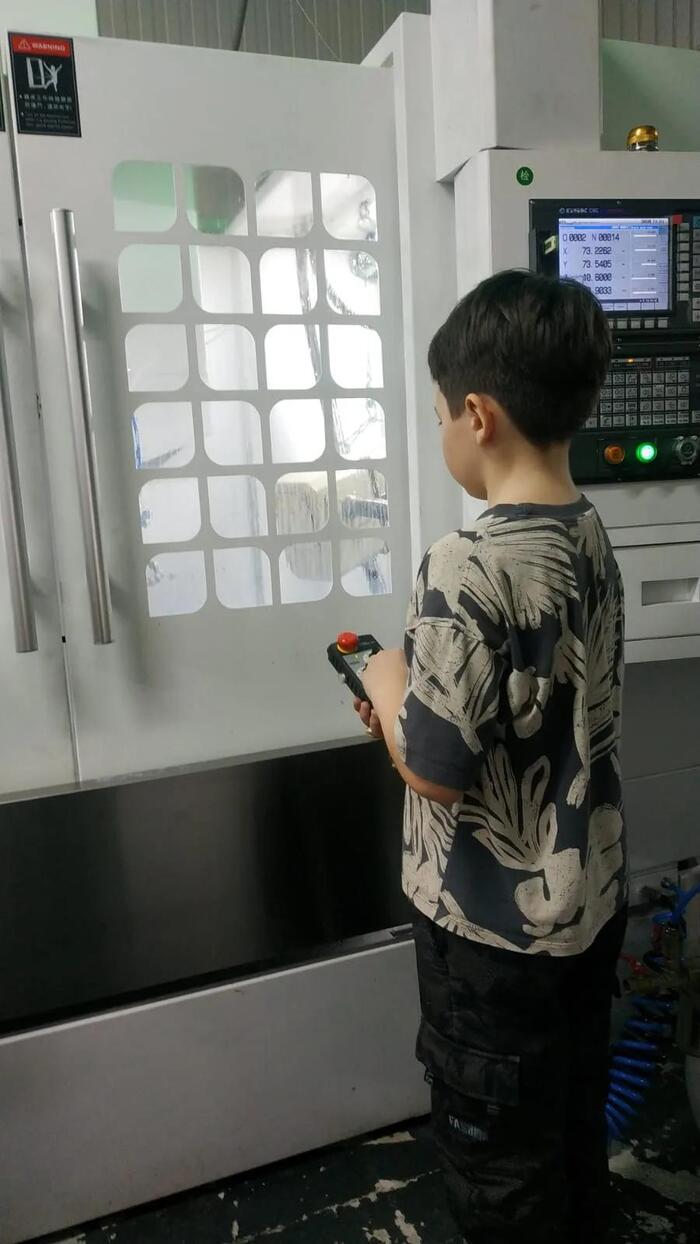
Сын при помощи пульта, фрезерует деталь.
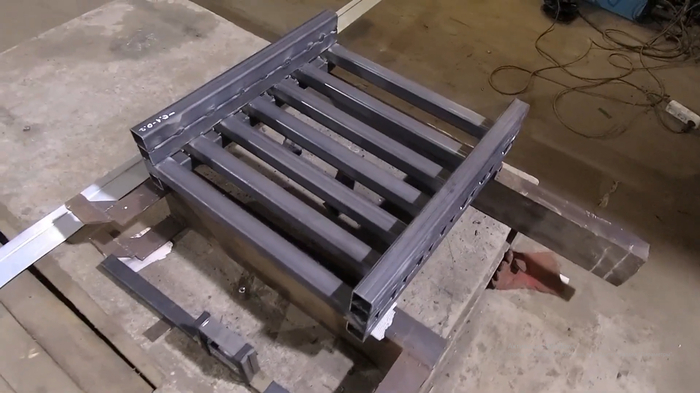
Суть вакуумной обработки в следующем, берем вот такой вакуумный стол и в пазах прокладываем резинку по контуру плиты(листа) заготовки. Чтобы избежать утечек вакуума между заготовкой и столом.
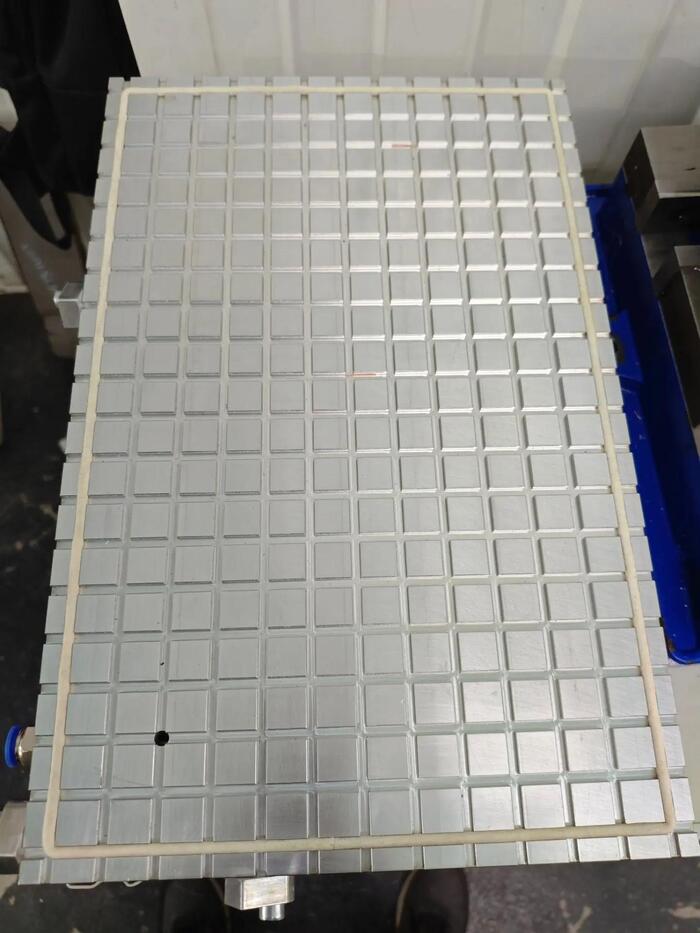
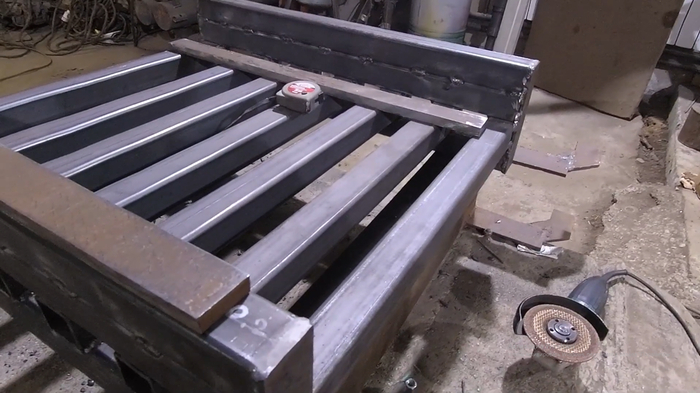
Решетчатый вакуумный стол. Делал сам.
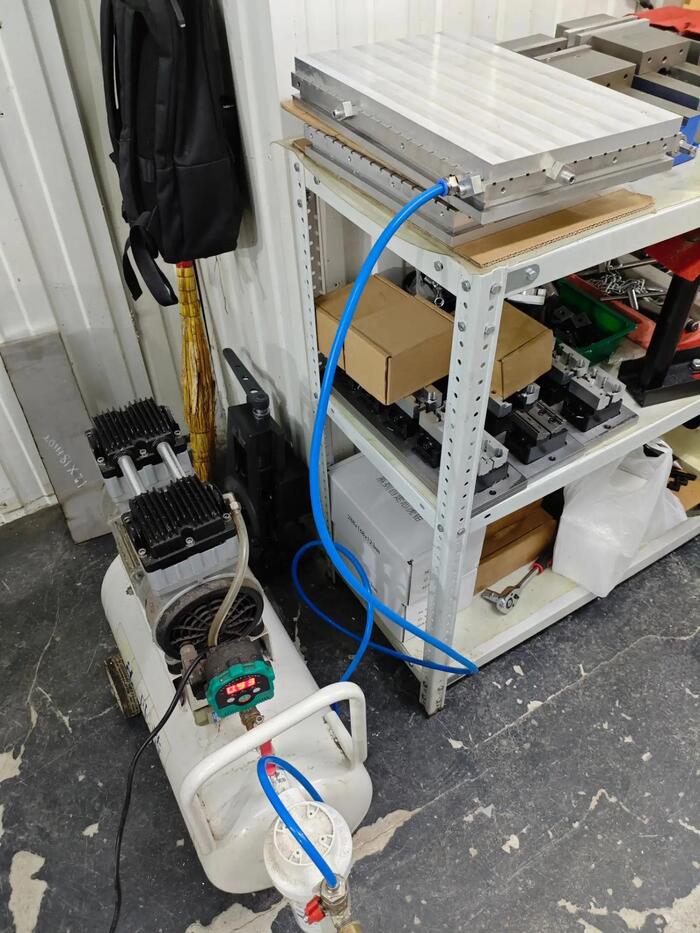
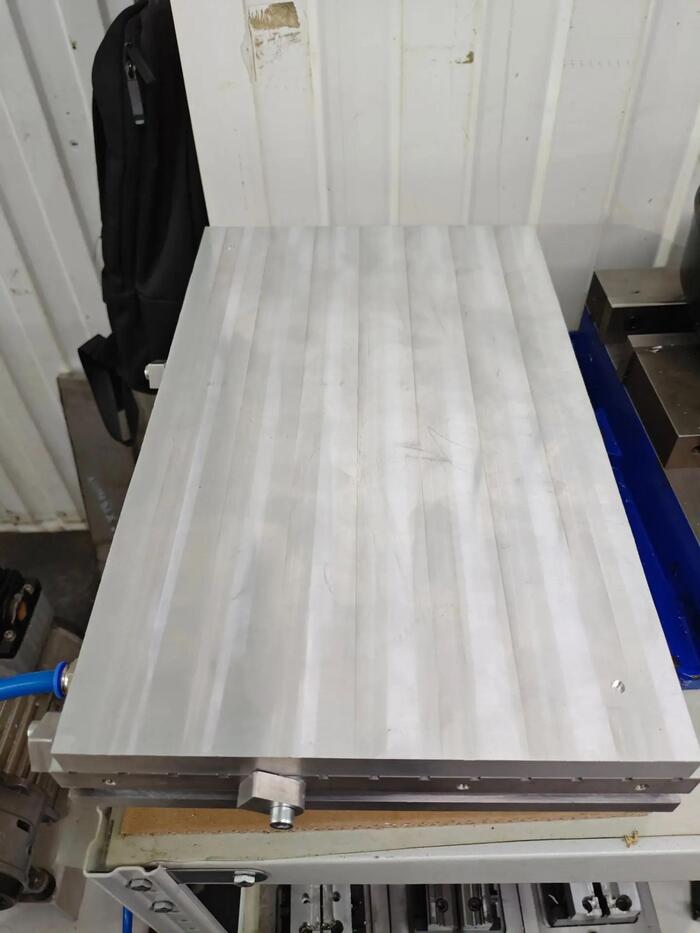
Чем больше площадь заготовки, тем тяжелее оторвать заготовку.
И откачиваем воздух при помощи вакуумного насоса, тем самым присасывая деталь, как пылесос. Оторвать сложно, а сдвинуть уже проще. Поэтому я делаю в заготовки маленькие отверстия и туда вставляю алюминиевые штифты, которые встают в перекрестие пазов. И деталь сидит намертво.
А затем обрабатываем . Главное не дорезать детали до конца, оставив тонкую пленку. Чем меньше, тем лучше. По мне идеальна толщина в 0,15-0,2мм. Но не всегда получается достичь этого. Бывает плиту выгибает и фреза вскрывает пленку, это очень грустно. Каждый с этим борется по своему. Кто-то покупает специальные силиконовые коврики, другие делают толще пленку. Некоторые вообще забивают на эту технологию и делают детали другими способами:)
Но для меня это технология одна из основных при изготовлении деталей из плит. А особенно когда надо сделать несколько десятков деталей за раз, это экономит время и позволяет избавится от коротких программ по времени. То есть вместо того, чтобы стоять возле станка и делать по одной детали, которая может идти 2-3 минуты, а то и меньше. Я размещаю 20 деталей в плите и программа будет идти 40-60 минут. А в это время, сам могу сидеть за ПК и писать другие программы или настраивать другой станок.
Бывает, что нет возможности избежать коротких программ. И если я не успеваю, то зову Светика, свою жену. Она стоит возле станка и меняет детали, периодически мерит их. Также научил её отрезать заготовки на ленточнопильном станке. Работать на гриндере. И конечно же на вытаскивание деталей из плиты(листа) после вакуума.
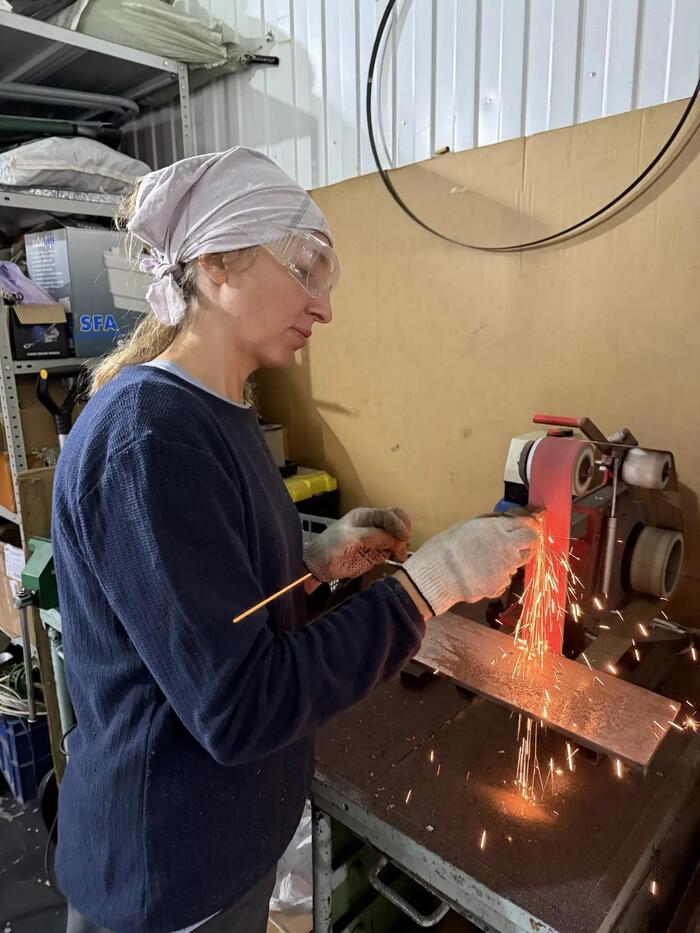
Зачищает грат после лазерной резки, чтобы ровно установить деталь в тиски.
Снимала для своих подруг, чтобы показать, что делает. Осторожно, местами может быть громко.
У детей оплата сдельная, а у Светика почасовая. Хоть и говорит, что необязательно платить. Но любая работа должна оплачиваться. Да и чтобы интерес был.
Жена у меня вообще филолог и далека от металлообработки. И когда ко мне приезжает друг из Томска, который работает на производстве и отвечает за фрезерную группу станков. И делает все тоже, что и я, только в найме. И мы заводим шарманку про фрезерную обработку ЧПУ. Она сразу уходит, понимая что мирские темы кончились и пора покидать это компанию любителей вакуумной обработки:)
И вот ближе к осени 2025 года, понимаю, что если все будет хорошо, то могу купить еще один станок VMC650. Но комплектацию могу взять лучше. Если текущий станок имеет шпиндель на 8000 оборотов, китайские ШВП и 4 ось. То я могу взять уже со шпинделем на 12000 оборотов, тайваньским ШВП(что точнее, чем китайские) и взять наклонно-поворотный стол и обрабатывать детали одновременно в 5 осях. Что позволит мне обрабатывать детали быстрее и без лишних установок. То есть практически любая деталь за 1-3 установки. У меня бывают детали, которые имеют по 6 установок и короткие по времени.
Работая на заводе я писал программы на 5 осевые фрезерные станки, но в основном в формате 3+2. И мне очень хотелось иметь у себя в цехе такой станок, понимая, что это расширит мои возможности. Да в целом это очень интересно.
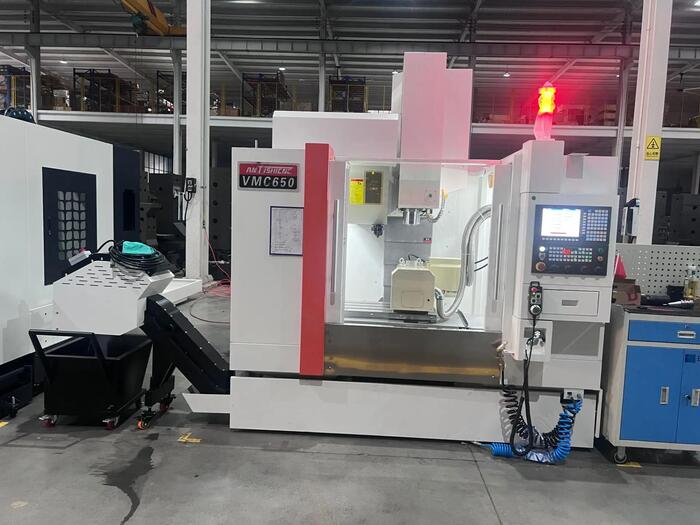
На вид один в один, как у меня. Отличия только в начинке.
В следующем посте расскажу про его покупку. А также про поломки которые случились с VMC425 и VMC650.
Буду рад ответить на ваши вопросы и почитать ваши комментарии!