
Залетают муфты и тут...
Ни в сказке сказать ни пером описать...
Ни в сказке сказать ни пером описать...
Чертеж как оцените?
В прошлом посте, где я затронул тонкую грань экономики и менталитета, говоря про то, что всему своя цена, я упомянул, что далее пойдет разговор более предметно. И да, это все так же экономика и менталитет, но сейчас - с небольшой поправкой на практику.
Возьмем условное бюджетное и доступное металлорежущее оборудование по средней цене в 12 миллионов рублей, которое нам перекрывает многие требования к изделиям. Дорого? Ну... Смотря с чем сравнивать - если я возьму токарно-фрезерный центр CTX Gamma 2000 от компании DMG, то в полной комплектации его цена выйдет в... Что-то около 100+ миллионов рублей, если не все 180... Так вот. На нашем "условном" бюджетнике, допустим, мы имеем достаточно возможностей, чтобы за одну УП выполнить изделие согласно КД без вмешательства человека - без слесарной доработки. Но возникает логичный вопрос - что нам для этого понадобится? В первую очередь - инструмент.
И само собой разумеется, все зависит от обрабатываемого материала. Возьмем для примера обычную сталюгу, пусть будет сталь 45. Теперь вопрос - сколько нужно изделий? Пусть будет условная тысяча штук. Ориентировочное время обработки - 20 минут на одно изделие. Я сейчас не привожу в пример чертежи или точные данные - нас интересует логика формирования цены и сколько должно выйти затрат. И самый последний параметр - сложность изделия? Нет, простая втулочка, болтик или гаечка (привет Чипу) нас не интересует. Пусть это будет какой-нибудь хитровымудренный корпус, на котором есть размеры около седьмого квалитета. Итогом мы имеем, что нам нужен достаточно хороший инструмент, что бы и размеры держались, и выработка была хорошая, и производительность не страдала. Особенно... Когда война со стружкой - наше все.
Для начала, технология. Последовательность обработки должна быть такой, чтобы излишки обрабатываемой заготовки нам не мешали, при этом стружка качественно выполняла отвод тепла в зоне резания. И тут возникает проблема, что дешёвый инструмент как бы сэкономит нам бюджет на затраты... Но может добавить геморроя. Для примера - у меня был опыт, когда из-за износа режущей пластины стружка переставала ломаться, начинала сматываться в клубок и не выходила из отверстия во время внутренней обработки. Заваренных расточных резцов в деталь я считать не буду - не помню уже. Но, поломка инструмента во время обработки, чаще всего, нарушает целостность геометрии оборудования, а это ухудшение поведения всего остального инструмента, помимо необходимости ремонта. Да, потратив тысячу пластин за 100 рублей каждая, мы потратим 10 тысяч на пластины для всего заказа, однако мы выложим еще пару сотен тысяч сверху на ремонт оборудования, потому что тут уже влияет человеческий фактор - уследят иди нет.
Однако, заказывать пластины стоимостью 10 тысяч каждая, кажется сильно дороже, особенно если учитывать, что их поштучно не продают (официальные дилеры). Сотня тысяч разом только на один тип инструмента для изделий кажется расточительно дорого по сравнению с дешёвым инструментом. Верно? Да, но не совсем. Для начала нужно понимать, что любой мировой бренд стремится к балансу в совокупности производительности, износостойкости и прочности инструмента. Например мой любимый производитель смог достигнуть разгона обработки нержавеющей стали до 180 м/мин. А это, на секундочку, в три раза быстрее стандартных усредненных режимов резания по отношению к дешёвому инструменту. При этом, износостойкость была на том же уровне (проверено на практике). То есть, время изготовления было сокращено в два раза, если грубо говоря. Увеличивая время изготовления до средних значений режимов резания согласно каталогу, мы получаем совокупность производительности и износостойкости в равном значении - а все стараются делать инструмент так, что бы он работал как можно дольше, ибо время на замену инструмента тоже тратится. Плюс, качество работы инструмента значительно отличается - стабильнее поведение стружки и более качественная работа стружколома ввиду того, что инструмент дольше живет. Таким образом получаем, что вложив лишний стольник на более дорогой инструмент, мы снижаем риск поломки оборудования, ускоряем процесс обработки и минимизируем влияние человеческого фактора. Но не стоит забывать про золотой болтик... Слишком дорогой инструмент тоже не имеет смысла.
На данном этапе, средняя цена для комфортной производительности и относительно стабильного результата режущих пластин выходит примерно в 1000-1500 за пластину. Но, надо понимать, что инструмент бывает разный. И цена пластины - это не цена фрезы или сверла. На примере уже отработанных режимов резания по нестандартному материалу - сверло ∅6.7 из твердого сплава отработало 1700 отверстий глубиной 17 мм, без предварительной центровки, при 1200 оборотах и подаче 0.07 мм/об. К слову, я заменил его, просто потому что мне не понравилось состояние режущей кромки - было видно, что сверлу уже заметно плохеет (при этом, диаметр отверстия не выходил за допуск в 0.05 мм от номинала сверла ни на одном отверстии). А материал... Как мой один знакомый сказал - сталь "полтаблицы Менделеева плюс термообработка". Стоимость сверла ±4000 рублей. Дальше считайте сами...
Возвращаясь к инструменту... Нет, заказывать супер дорогую оснастку при том, что оборудование не потянет или оператор, кроме как ткнуть пальцем в кнопку, больше ничего не сможет - не стоит. Однако и придерживаться политики "лучше потратить десять тысяч на сотню пластин, чем сто тысяч на десяток" тоже не нужно - оставшийся дорогой инструмент после выполнения заказа можно использовать дальше, что в перспективе сэкономит и деньги и нервы. Тут математика в экономике простая - чем качественнее вложения на старте, тем выгоднее профит. Все относительно конечно, но я очень часто вижу ситуацию, когда руководители предприятий не слышат слов грамотных специалистов. И это не зависит от сферы деятельности, оно... Везде применимо. Дорогой шуруповерт позволит спокойно выполнять работа там, где дешевый умрет много раз, но смысла не имеет, если ты его берешь раз в пол года. Дорогая кофемашина позволит быстро готовить кофе, но неоправдает стоимости, если стоит без дела на даче, куда ты приезжаешь на пару дней по выходным. Да и в целом, хороший гаечный ключ тебе позволит лучше выполнить свою работу, но он быстро придет в негодность, если будет валяться без дела где-нибудь и как-нибудь.
Моя позиция примерно такая и это та причина, по которой я связался с дилером своего любимого бренда инструмента. Называть бренд не стану по соображениям "я не рекламиру, а лишь объясняю суть". Каждый работает тем, чем хочет. Но, это еще не все... Тут мы плавно переходим к самому важному - человеческий фактор. В частности, я говорил про студентов. А качество современной системы образования... Это как отдельный котёл для тех, кто ее в принципе придумал и, видимо, до сих пор тестирует...
З. Ы. Воть, как обещал - видео работы нового оборудования. Три дня войны с кнопками, программой, режимами и прочим. Фрезерная обработка на видео чуть ускорена, ибо вес файла все равно большой. Осталось переехать в новое помещение, если это вообще когда-то произойдет, и к станку будет подключен барфидер от токарного автомата... Буду настаивать на том, что бы его прикручивали к полу... А дальше (позже), мы поговорим про мое любимое - как студенты портят нервную систему, когда их портит система образования.
Что вы знаете о срочности? Знакомо?
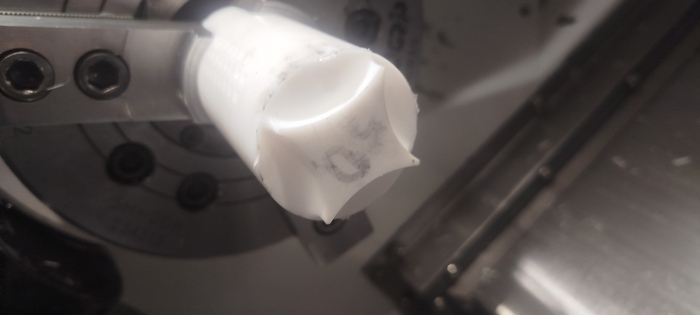
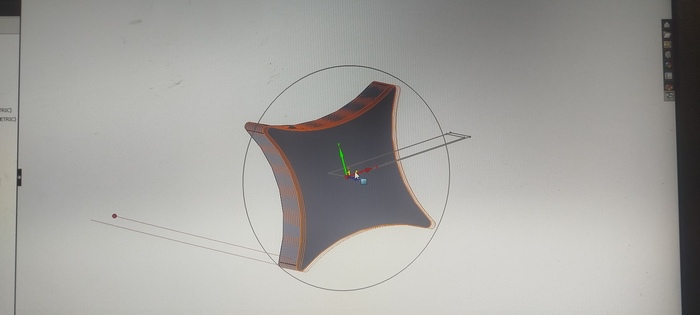
Попробовал на пластике в многоосевую обработку. Чисто ради траектории инструмента и станка. Проглочено, понято, принято. Лопатки для турбин можу, дальше вопрос точности станка по отношению к требуемой точности.
З. Ы. Фторопласт взял для спокойствия, что ничего не сломаю.
Всем привет! Меня зовут Борис. Работаю в металлообработке, механическая обработка изделий методом резания. Если кратко - токарно-фрезерная обработка, если еще короче ТФО. Кто знает о чем идет речь, тот поймет.
Ежели возникнут вопросы на эту тему, могу подсказать. Для понимания - мой общий стаж, на момент написания этого поста, перевалил за 13 лет. Из них я 2 года повел в инструментальном производстве, а, если мне не изменяют память и восприятие, год инструменталки принято считать за 5-7 лет обычного серийного производства. Повидал я немало оборудования, видел немало коллектива, работал с разным инструментом. Учился на универсальном станке, обучал меня токарь-универсал высшего разряда. Способен работать программистом технологом, однако образованием не вышел - теорию прогуливал еще когда не учился. То бишь, я самоучка.
О моих знаниях и навыках я не сужу. Я только знаю то, что еще многому мне надо учиться. По мере возможности и повода буду выкладывать что-то интересное, будничное. Всех увлекающихся рад видеть, кто поопытнее и что-то подскажет - благодарствую. Остальным, в частности любителям нагадить в угол - добро пожаловать отсюда. Я не злопамятный, но бываю иногда злым, а на память пока не жалуюсь...
Если честно - это очередная попытка наладить социальную жизнь в интернете и пилить куньтент, хотя возможностей и мотивации немного. Во всяком случае, если посты будут набирать просмотры, комментарии и прочие плюшки - это действительно замотивирует развивать это направление. Не так, как у современных блогеров - "ставь лайк и подпишись, потому что мне приятно" я трындеть на весь белый свет не планирую, так как это явно не та правда, которую многие преследуют (вы знаете, ради чего это многим нужно). Мне больше интересно просто делиться опытом, интересными ситуациями из жизни или какими-то новостями, которые меня ввергли в нетипичное для меня состояние, кроме положения ленивой з**ницы.
Так что... Будем посмотреть, а там как пойдет. Всем добра бобра, а я попер бобер - пойду лениться дальше, авось что придумаю на завтрашний день.
З. Ы. Дума думается мне, что просесс попыляризации моей профессии затянется надолго, но... С золотыми руками, которые растут из пятой точки, что-то должно получиться.
З. Ы. Ы. Звезд с неба не хватаю, проходили, противная фигня... Но мат, как положено, вероятно будит. Возможно нет, но пока это неточно.
УПД. Поправил, раз прям тотально некамильфо.
Заказал я тут как-то инструмент, с которым работал десять лет назад. Вспомнил былое...
З. Ы. Обработка нержавейки 12х18н10т, съем (основной) 2.2 мм, подача 0.4 мм/об. На тестах скорость резания разгоняли до 180 м/мин (нет, не на сухую, но подумываю попробовать потом).