
Сила привычки: как в автосервисах годами переливают масло с помощью подручных средств, пока всем некогда сделать одну деталь
Всем привет! Занимаюсь реверс-инжинирингом и промышленной 3D-печатью. В работу регулярно попадают детали, на которые давно нет заводских чертежей, либо оригинальные комплектующие сняты с производства и стоят неадекватно дорого.
Но порой самые интересные задачи - это не восстановление сломанного, а разработка решений для простых рабочих неудобств, к которым люди настолько привыкли, что перестали обращать на них внимание.
Недавно заехал к знакомым на СТО. Сервис оборудован отлично, качественный инструмент, аккуратная зона обслуживания. В зоне ГСМ обратил внимание на классическую картину: стоит большая канистра с маслом, в неё установлен насос с 200-литровой бочки, а зазор в горловине уплотнён ветошью.
Спрашиваю у мастера:
— Что за «колхоз»?
— Не предусмотрено конструкцией, выкручиваемся как можем. Резьба на насосе дюймовая с мелким шагом, а на горловине канистры - крупная тарная метрика. Заводских переходников под эту связку на рынке нет, вот и привыкли.
Решение понятное и проверенное временем, но имеет очевидные минусы: насос при активной работе качается, со временем ткань напитывается составом и собирает на себя пыль, а фиксация остаётся неидеальной.
Решил взять эту задачу в мастерскую на пару свободных часов:
Замеры. Снял профиль резьбы веерным резьбомером и штангенциркулем. С тарной резьбой канистры пришлось повозиться отдельно: геометрия там нестандартная, рассчитана на выдувную пластиковую тару и имеет специфический заход витка.
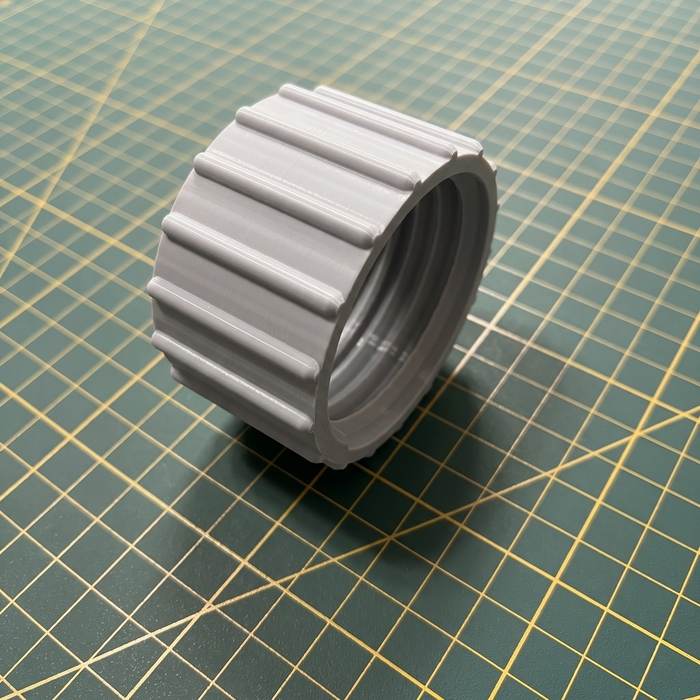
CAD-моделирование. Построил переходную муфту: нижняя часть плотно накручивается прямо на горловину канистры вместо штатной крышки, затем в нее вкручивается насос.
Эргономика. По наружному диаметру добавил массивные продольные рёбра. В условиях сервиса крутить гладкую деталь руками в перчатках или замасленных пальцах неудобно, а с рёбрами затяжка получается плотной и лёгкой.
Материал. Для контакта с маслами и технической химией базовые пластики вроде стандартного PLA не подходят - они быстро деградируют. Использовал прямолинейное заполнение маслобензостойким PETG со 100% плотностью, чтобы адаптер спокойно выдерживал нагрузки и вибрации при перекачке.


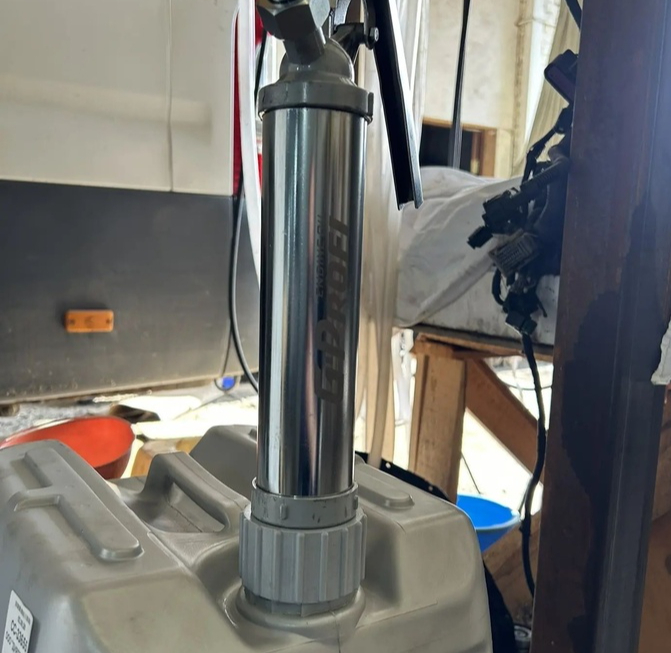
Завёз деталь в сервис. Переходник накрутился плотно, насос встал жёстко, люфт полностью ушёл, узел получился аккуратным и герметичным. Мастер оценил удобство сразу: резьба затянулась от руки за несколько секунд, конструкция больше не шатается. В итоге пара часов проектирования и грамотно подобранный полимер помогли закрыть давнее рабочее неудобство, на которое раньше просто не хватало времени.
Планирую делиться здесь разборами нестандартных технических задач, тонкостями подбора материалов для печати и примерами изготовления редких узлов для оборудования.
Интересно узнать у мастеров: с какими похожими временными решениями, ставшими постоянными, вы чаще всего сталкиваетесь в своей практике?