Oxx.bubnilo

Oxx.bubnilo

Работаю на инструментальном заводе — делаем резцы по металлу. Расскажу, как паяем твердосплав, почему отваливаются пластины и что происходит с резцом при перегреве. Поделюсь внутренней статистикой: какие резцы чаще покупают, возвращают и ломаются быстрее, почему покупка дешёвых инструментов приводит к проблемам. Сравню китайский и российский инструмент, дешёвое и дорогое, напайные и со сменными пластинами. Без маркетинга — только реальность рынка. Сайт: oaokiz.ru
На Пикабу
5675 рейтинг 7 подписчиков 0 подписок 35 постов 9 в горячем
Награды:
Пикабу 17 лет!
9

Когда размер имеет значение: Статистика завода, или почему 60 мм — самый ходовой вылет у мужиков
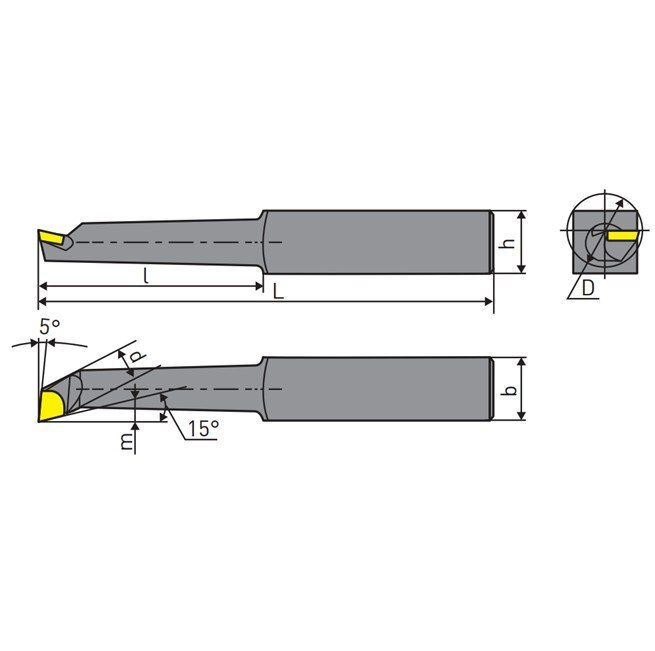
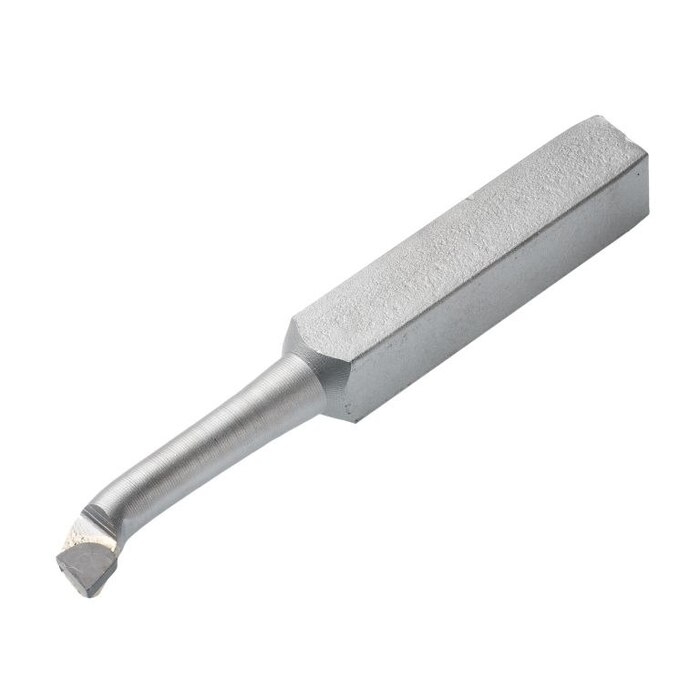
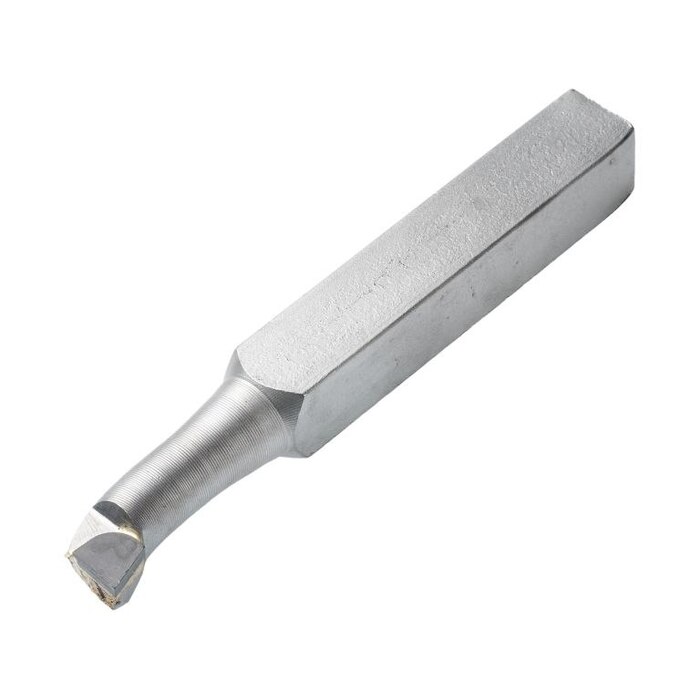
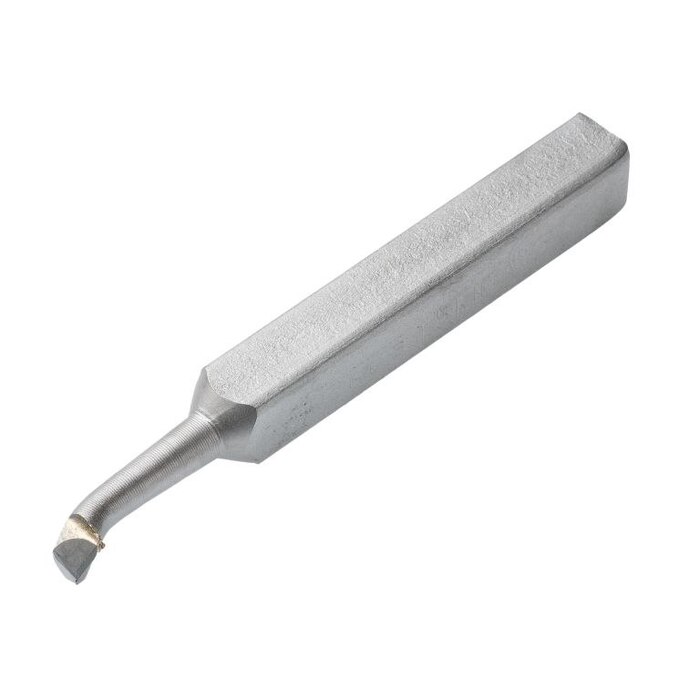
Резцы токарные расточные для глухих отверстий (ГОСТ 18883-73, державка 16х16)

Эти расточные резцы предназначены для обработки внутренних торцев и растачивания глухих отверстий заданного диаметра. Соответствуют требованиям ГОСТ 18883-73.

Чтобы вам было проще определиться с выбором, мы наглядно разобрали два главных параметра инструмента: угол врезки и длину вылета.

1. Как выбрать угол врезки пластины (0° или 10°)?

Этот параметр подбирается под тип обрабатываемого материала:

• Угол врезки 10° — разработан для обработки чугуна и других хрупких материалов.

• Угол врезки 0° — спроектирован для обработки стали и других вязких конструкционных сплавов.

Заводское решение для вашего удобства: Чтобы исключить ошибку при заказе, наш завод по умолчанию выпускает резцы в уже выверенных, оптимальных сочетаниях твердого сплава и геометрии:

• Резцы со сплавом ВК8 всегда идут с углом врезки 10° (лучшее решение для чугуна и цветных металлов).

• Резцы со сплавами Т5К10 и Т15К6 выпускаются с углом врезки 0° (лучшее решение для обработки сталей).

2. Какой вылет выбрать? Полагаемся на статистику спроса

Длина вылета определяет предельную глубину, на которую резец может зайти внутрь детали. Если вы сомневаетесь, какая длина вам необходима, посмотрите, как распределяется выбор ваших коллег по цеху в нашей общей структуре продаж:

• Вылет 60 мм (резец 16х16х170) — модели 2141-0005 и 2141-0025. Абсолютный лидер спроса, на который приходится 44,4% всех заказов. Почти половина покупателей выбирает именно этот вариант, чтобы иметь максимальный запас по глубине расточки без потери жесткости.

• Вылет 40 мм (резец 16х16х140) — модели 2141-0004 и 2141-0024. Второй по популярности вариант с долей 28,9%. Его выбирают как универсальный инструмент для мастерских широкого профиля.

• Вылет 30 мм (резец 16х16х140) — модели 2141-0003 и 2141-0023. Занимает 13,9% в общем объеме. Промежуточный вариант под конкретные технологические задачи.

• Вылет 25 мм (резец 16х16х120) — модели 2141-0002 и 2141-0022. Составляет 12,8% от всех продаж. Самый короткий резец, который заказывают для неглубоких, но высокоточных работ, требующих идеальной жесткости инструмента.

Совет: Если вы приобретаете резец «в запас» или для разноплановых задач, выбирайте самый популярный на рынке вылет 60 мм. Статистика подтверждает, что этот инструмент закрывает большинство стандартных производственных потребностей.

Показать полностью 4
95

Загадка советского ГОСТа: в чем разница между исполнениями 1 и 2 у проходных прямых резцов?

Загадка советского ГОСТа: в чем разница между исполнениями 1 и 2 у проходных прямых резцов?

Привет, Пикабу! Особенно приветствую токарей, металлообработчиков и инженеров-технологов. Нужен ваш коллективный разум и реальный опыт из цеха, потому что сухая теория из интернета, кажется, зашла в тупик.

Мы на нашем инструментальном заводе производим токарные резцы. И вот столкнулись с чисто профессиональным спором по поводу ГОСТ 18878-73(это резцы токарные проходные прямые с напайными твердосплавными пластинами).

Резцы с углом в плане φ=45°. В стандарте прописано два варианта: Исполнение 1 и Исполнение 2.

Видно – разные пластины на них напаиваются. Для примера берем самый ходовой, 25х16 резец. И пластину ВК8

Исполнение 1 – пластина 10471 (ГОСТ 25396-90) — 5,68 грамма. Размер пластины 12х8х5 мм

Исполнение 2 – пластина 61372 (ГОСТ 25395-90) — 5,90 грамма. Размер пластины 16х10х6 мм

Вопрос к знатокам и практикам:

В чем глубинная разница между этими исполнениями на практике? Зачем их два?

1. Есть ли реальные отличия в назначении (один для обдирки, другой для чистовой)?

2. Влияет ли это на ресурс резца и количество переточек? Что удобнее точить?

3. Или это влияет исключительно на жесткость напайки и отвод стружки при разных углах?

4. Или что?

Помогите. Мы запутались. Интернет выдает тонну противоречивого копирайтерского бреда, а хочется услышать ответ от людей, которые эти резцы годами используют в своей работе.

Заранее спасибо за ответы и пояснения на пальцах!

Показать полностью 1
10

Списки Forbes отдыхают: рейтинг имен российских токарей

Списки Forbes отдыхают: рейтинг имен российских токарей

Мы тут в процессе исследований аудитории потребителей нашей продукции получили любопытную информацию, с которой не знаем что делать.

Дабы добру не пропадать, опубликуем её тут.

У нас есть список токарей всей России. Количество 21933 человека.

ТОП-10 имен среди токарей:

1. Александр — 1572

2. Сергей — 1383

3. Андрей — 918

4. Алексей — 837

5. Дмитрий — 744

6. Владимир — 738

7. Евгений — 653

8. Николай — 452

9. Игорь — 402

10. Михаил — 387

ТОП-10 отчеств:

1. Александрович — 1511

2. Владимирович — 1462

3. Николаевич — 1178

4. Сергеевич — 1024

5. Викторович — 821

6. Анатольевич — 662

7. Юрьевич — 588

8. Иванович — 493

9. Васильевич — 470

10. Михайлович —469

Что нам делать с этой инфой? Есть идеи?

Показать полностью 1
2

Заводы будущего: рейв у фрезерного станка

Заводы будущего: рейв у фрезерного станка

Когда молодежь слышит слово «завод», в их головах всплывает унылая картинка: зеленые советские станки, облупившаяся краска, серость, мазут и глухая тоска. Работать в такой атмосфере? Ну уж нет, лучше пойду баристой или курьером, там хотя бы светло и музыка играет.

А теперь представьте другую картину: вы заходите в цех, а там… атмосфера топового столичного техно-клуба.

🔥 Насыщенный графитовый или матовый черный цвет стен.

⚡️ Яркие неоновые ленты, подсвечивающие контуры станков.

🎨 Зонирование цеха сочными цветами — ультрамарин, кислотно-зеленый, кибер-пурпур.

📸 Стильная фотозона прямо у фрезерного станка, где получаются нереальные селфи.

Индустриальный вайб — это дико модно. Молодежь обожает эстетику индастриала, рейвов и киберпанка. А наши заводы застряли в 1980-х(

Если превратить цех в арт-пространство, где "играть" на станке так же круто, как диджею за пультом, отношение к рабочим профессиям изменится в миг. Подростки будут постить сторис с рабочего места, хвастаться перед друзьями, а те будут завидовать: «Ого, ты работаешь в киберпанк-будущем!».

Работать руками снова станет НЕ СТЫДНО. Это станет культом. Наверное.

Как вам идея? Пойдет молодежь бы работать в такой цех?

А еще вопрос: а людей с опытом такая атмосфера не распугает?

Напишите в комментариях - что вы об этом думаете?

Отправлять ли во вселенную заявку на смену индустриального вайба?

Показать полностью
4

Как гуманно выселить птиц из цеха? Ищем работающие методы без касок с козырьками

Как гуманно выселить птиц из цеха? Ищем работающие методы без касок с козырьками

Птицы в цехе

У нас много вопросов. Нужны советы экспертов.

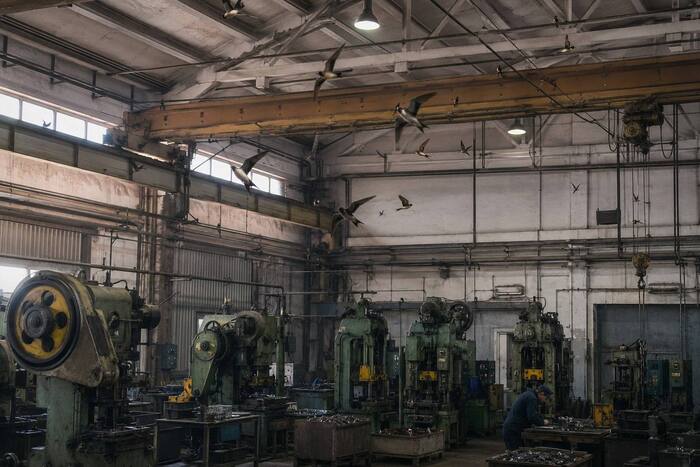
У нас в прессовом завелась летающая экосистема.

Не понятно пока - это проблема или благо?

Если проблема, то как вы её решаете, не обижая пернатых? Ультразвук? Сетки? Или просто выдаёте каски с козырьками пошире? Зонтики?

Экономический блок вопросов (по народным приметам):

- Каков курс? Все знают примету: «Если птица пометила человека — к деньгам». У кого-нибудь это РЕАЛЬНО срабатывало?

- Объёмы инвестиций: Сколько граммов помёта нужно поймать, чтобы стать богатым? И вообще, количество имеет значение?

- И какая сумма для вас — нижний предел богатства?

- Размер имеет значение? Есть ли разница в конвертации? Например, ласточка приносит мелкий кэш, голубь — средний чек, а если на завод  залетит глухарь — это сразу годовая премия?

- Алгоритм действий: Что делать после «попадания»? Бежать в «Пятёрочку» за лотерейным билетом, ждать звонка от нотариуса с новостью о наследстве или просто проверять баланс карты каждые 5 минут? В какой срок прилетают деньги?

Показать полностью

Хьюстон, у нас дефицит резцов. Помогите собрать комплект из 15 штук

ТОКАРЬ ОТПРАВЛЯЕТСЯ В КОСМОС НА ВСЮ ЖИЗНЬ...

С собой можно взять всего 15 напайных резцов.

Никаких сменных пластин, только надежная классика с хорошим запасом «мяса» под переточку.

Ракету починить, вал проточить, втулку поправить, шкив выточить... Мало ли что может в космосе случиться.

Какие резцы ему взять с собой и в каком количестве?

Мы собрали свой «набор для токаря-космонавта», который вы видите в карусели. Листайте.

Но! Хьюстон! У нас проблема! Две проблемы:

Первая: этот набор явно неполный. Каких резцов здесь критически не хватает для «полета в космос», а какие из списка вы бы выкинули за ненадобностью?

Вторая проблема — пропорции. Отрезные улетают и ломаются в разы быстрее, чем проходные. Проходной отогнутый работает чаще, а расточной реже. Взять просто по одному резцу — нерационально.

ПОМОГИТЕ НАМ СОСТАВИТЬ ИДЕАЛЬНЫЙ НАБОР ИЗ 15 РЕЗЦОВ!

Напишите свой расклад. Например: «5 отрезных, 3 проходных упорных, 2 расточных, 2 резьбовых...» и так далее, чтобы в сумме получилось ровно 15 штук.

Показать полностью 8
16

Резцы по резине: теория против практики

Для обработки резины на токарном станке не подходят стандартные резцы по металлу с тупыми углами заточки. Резина — вязкий и эластичный материал, который при неправильной обработке тянется, горит или рвется.

Основные требования к резцам по резине:

- Сверхвысокая острота: Режущая кромка должна быть острой, как бритва. Резец должен именно «резать» волокна, а не давить их.

- Большие передние углы: Чтобы стружка (лента) легко отходила, передний угол делают очень большим, иногда до 45–70°.

- Задний угол: Рекомендуется в пределах 15–30°, чтобы минимизировать трение заготовки о тело резца.

- Материал: Чаще всего это быстрорежущую сталь (HSS), так как её легче заточить до бритвенной остроты, чем твердосплавные пластины.

В 2023 году, понимая и зная всё это мы разработали целую линейку резцов по резине - вырезные, проходные, подрезные.

ГОСТов на такие резцы нет, в нормалях старых - ни слова о резцах по резине, и в учебниках и справочниках ни чего не нашлось.

За основу разработки взяли резцы из Великобритании. Нашли только там. Скопировали. Накупили резины. Прибежали к станку и давай пробовать обрабатывать.

Запах у станка был очень знакомый… откуда-то из детства.

Стружка у резины легкая, разлетается по всему цеху. Не чистая это работа - резину точить.

Точили точили… и ни какого восторга не получили. А очень ждали.

Не знаем, толи мы чего не так делаем, толи англичане резцы неправильно называют «по резине». Короче говоря - мы не поняли, как они работают и как ими будут работать заказчики наши, поэтому разработку положили в стол на неопределенное время.

Показать полностью
12

Термообработка стали 40Х

В исходном состоянии эта сталь обладает умеренной прочностью. Термообработка позволяет:

Увеличить прочность и твердость.

Повысить износостойкость: закаленные детали меньше подвержены износу при трении.

Улучшить упругие свойства: это важно для деталей, работающих под нагрузкой.

Снять внутренние напряжения: напряжения, возникающие при обработке металла, могут привести к деформации или разрушению детали.

Основные виды термообработки стали 40Х:

Закалка. Суть процесса: Нагрев стали до температуры выше критической точки (850-880°C), выдержка при этой температуре для полного растворения карбидов (4 часа) и последующее быстрое охлаждение в воде, масле или на воздухе.

Цель: Получение структуры, обеспечивающей высокую твердость и прочность.

Особенности: Закалка делает сталь очень твердой, но хрупкой. Поэтому после закалки обычно проводят отпуск.

Отпуск. Суть процесса: Нагрев закаленной стали до температуры ниже критической точки (~500°C), выдержка при этой температуре (еще 4 часа) и последующее охлаждение.

Цель: Снятие внутренних напряжений, уменьшение хрупкости и повышение пластичности закаленной стали.

Отжиг. Суть процесса: Нагрев стали до температуры выше или ниже критической точки и медленное охлаждение вместе с печью.

Цель: Снятие внутренних напряжений, улучшение обрабатываемости, снижение твердости.

Показать полностью
Отличная работа, все прочитано!

Темы

Политика

Теги

Популярные авторы

Сообщества

18+

Теги

Популярные авторы

Сообщества

Игры

Теги

Популярные авторы

Сообщества

Юмор

Теги

Популярные авторы

Сообщества

Отношения

Теги

Популярные авторы

Сообщества

Здоровье

Теги

Популярные авторы

Сообщества

Путешествия

Теги

Популярные авторы

Сообщества

Спорт

Теги

Популярные авторы

Сообщества

Хобби

Теги

Популярные авторы

Сообщества

Сервис

Теги

Популярные авторы

Сообщества

Природа

Теги

Популярные авторы

Сообщества

Бизнес

Теги

Популярные авторы

Сообщества

Транспорт

Теги

Популярные авторы

Сообщества

Общение

Теги

Популярные авторы

Сообщества

Юриспруденция

Теги

Популярные авторы

Сообщества

Наука

Теги

Популярные авторы

Сообщества

IT

Теги

Популярные авторы

Сообщества

Животные

Теги

Популярные авторы

Сообщества

Кино и сериалы

Теги

Популярные авторы

Сообщества

Экономика

Теги

Популярные авторы

Сообщества

Кулинария

Теги

Популярные авторы

Сообщества

История

Теги

Популярные авторы

Сообщества

Недвижимость и ремонт

Теги

Популярные авторы

Сообщества