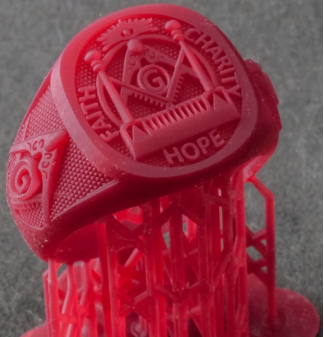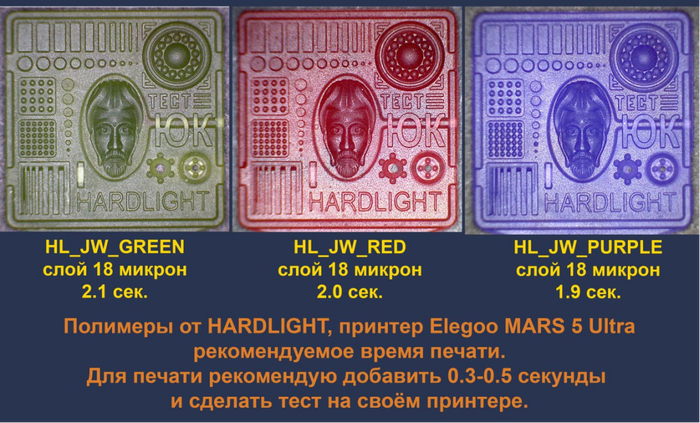
Серия «3д ювелирочка»

2

Полимер — не ювелирный воск ч.2⁠⁠

Серия 3д ювелирочка

Продолжение статьи Полимер — не ювелирный воск ч.1 https://pikabu.ru/story/polimer__ne_yuvelirnyiy_vosk_ch1_14314810?utm_source=linkshare&utm_medium=sharing


Немного подробнее о процессах при выжигании полимера
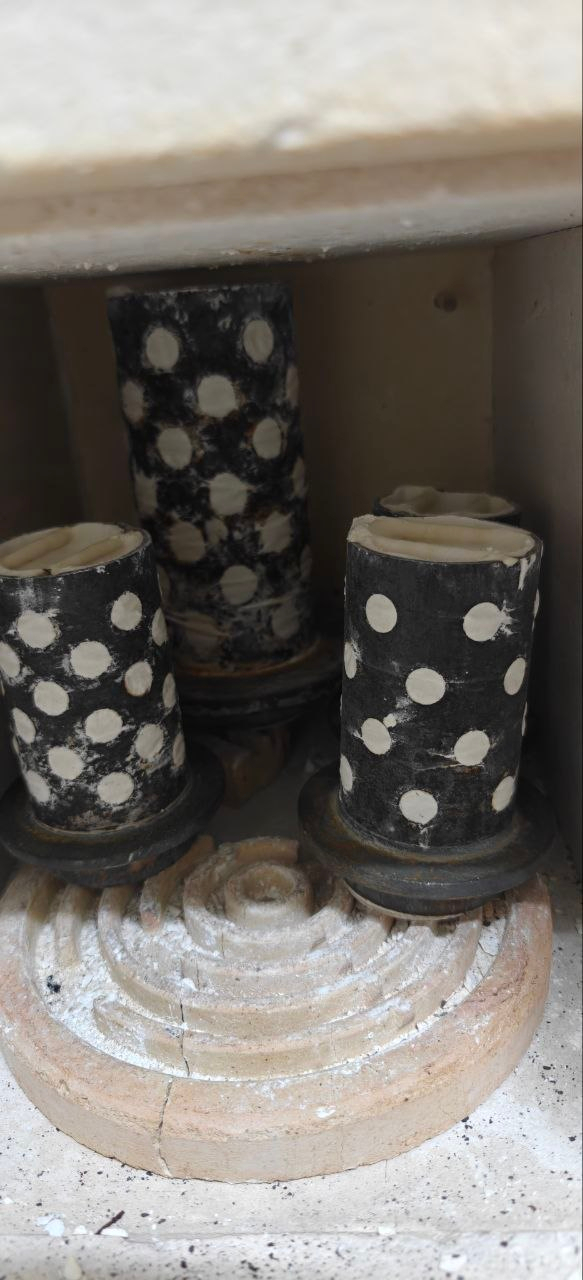
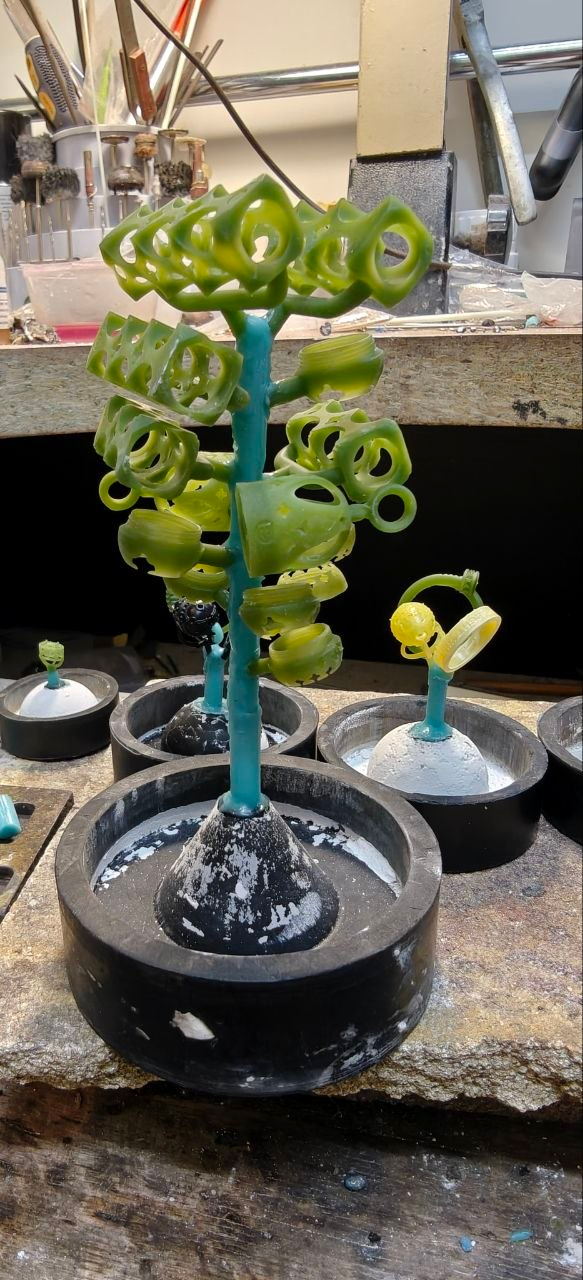
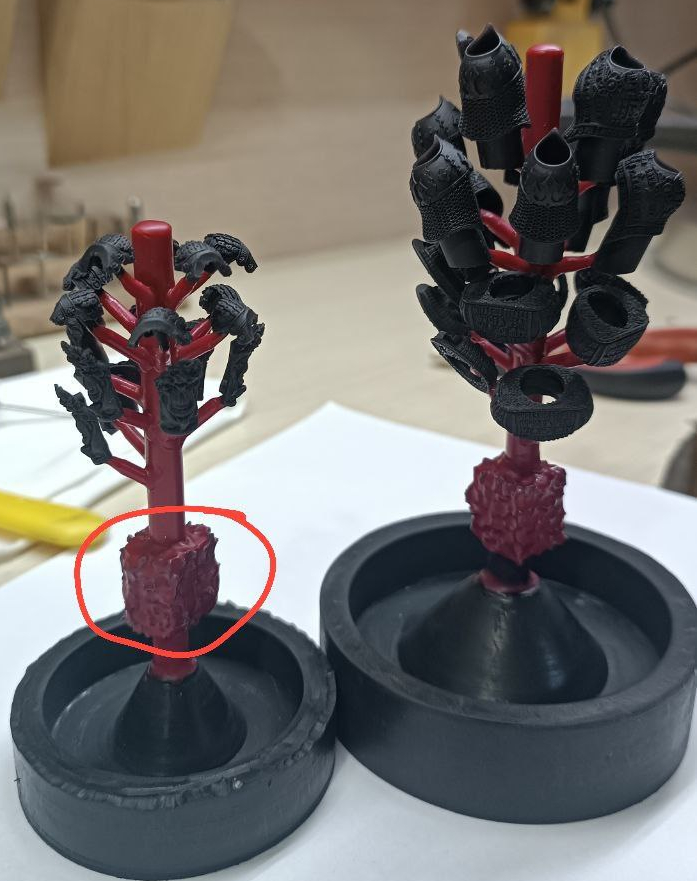
опоки с "ёлками"в печи. Нового года не будет

опоки с "ёлками"в печи. Нового года не будет

1. Нагрев и изменение размеров модели

До начала интенсивного разложения модель нагревается вместе с опокой. Отверждённый полимер ещё сохраняет прочность, но расширяется при нагреве и создаёт нагрузку на формовочную массу.

У тонкой ажурной модели эта нагрузка небольшая. В массивной печатке, толстом кольце или плотном узле ёлки полимера намного больше, поэтому нагрузка на форму выше. Здесь особенно важны прочность созревшей формовочной массы и скорость нагрева.

2. Разрушение полимерной сетки при нагреве

При дальнейшем нагреве связи в отверждённой смоле разрушаются. Модель теряет прочность и целостность. Образуются более мелкие соединения; часть из них испаряется и выходит из опоки в виде газов и паров.

С этого момента важно, насколько свободно продукты разложения выходят из опоки: через литники и открытые каналы, а также через поры формовочной массы. Не менее важен воздухообмен в печи.

3. Активное разложение и газовыделение

У разных литейных фотополимеров активное разложение приходится на разные температурные участки. Поэтому при построении цикла важнее контролировать период интенсивного газовыделения, воздухообмен и последующее выгорание углеродистого остатка, чем ориентироваться на один фиксированный диапазон температур.

В этот период модель быстро теряет массу и выделяет много газов и паров. Внутри опоки кислорода меньше, чем в камере печи, поэтому часть полимера не сгорает сразу, а разлагается при недостатке кислорода — идёт пиролиз.

Если продукты разложения выводятся плохо, а полимер долго находится в этой зоне, возрастает вероятность коксования: часть органического материала превращается в углеродистый остаток и осаждается на стенках полости и в порах формовочной массы.

нагрев и расширение → разрушение полимерной сетки → активное газовыделение и пиролиз → углеродистый остаток → его выгорание

4. Выгорание углеродистого остатка

После того как основная масса полимера разложилась, в форме может остаться углерод. Чтобы он выгорел, нужен кислород; образовавшиеся газы должны свободно выйти из опоки.

Поэтому воздухообмен в муфельной печи — часть технологии. Печь может набрать нужную температуру, но при плохом притоке воздуха углерод внутри формы всё равно останется.

Количество и геометрия фотополимера влияют на условия выжигания, но прямой зависимости «больше полимера — нужно больше кислорода и времени» нет. Важны также состав материала, толщина и форма моделей, пути выхода продуктов разложения, загрузка печи, воздухообмен и температурно-временной режим.

5. Выгорание остатков при высокой температуре

На верхнем участке цикла выгорают оставшиеся органические и углеродистые остатки. За это же время опока должна прогреться по всему объёму. После выжигания её температуру снижают до той, которая нужна для выбранного металла и способа литья.

Если в составе есть негорючие минеральные наполнители или пигменты, они не выгорят вместе с органикой и могут оставить золу. Поэтому результат зависит не только от режима печи, но и от состава самого фотополимера.

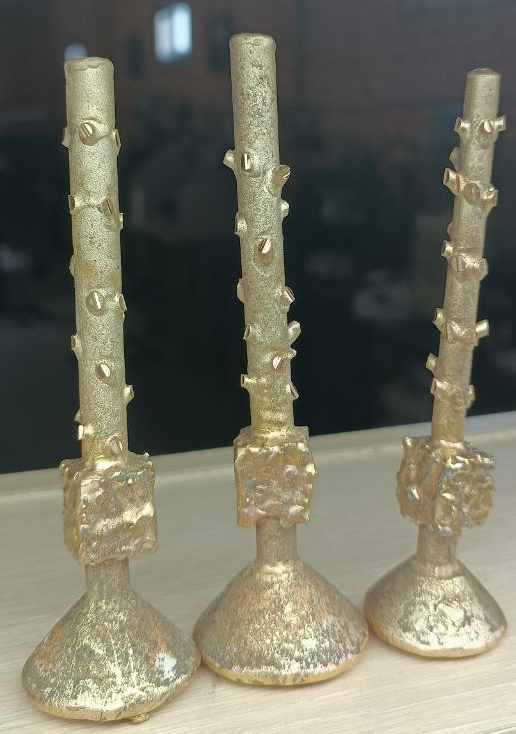
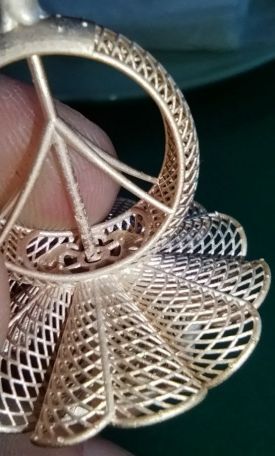
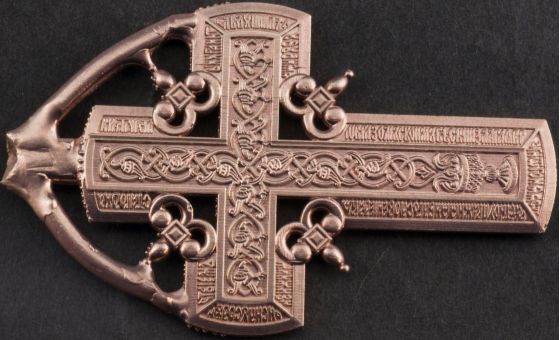
отлитые "ёлки"

отлитые "ёлки"

Что меняется, если в фотополимере есть воск

Восковые компоненты меняют поведение материала при нагреве. Они размягчаются и плавятся раньше полимерной сетки. Если часть восковой фазы выходит из модели на раннем этапе, нагрузка на форму уменьшается и последующее выжигание идёт легче.

Но восковые компоненты не отменяют отверждённую полимерную сетку. Пока она существует, модель остаётся фотополимерной: сетка разрушается при нагреве, выделяются газы, а оставшийся углерод должен выгореть.

Поэтому надпись Wax в названии или даже большая доля восковых компонентов в рецептуре не означает, что готовая модель поведёт себя в печи как обычная инжекционная восковка. Это определяется всей рецептурой и тем, в каком виде восковая фаза находится в отверждённом материале.

Практический вывод: свойства конкретного «wax resin» оценивают по его реальному поведению при печати и выжигании, а не только по слову Wax или заявленной доле воска.

Почему одна и та же смола по-разному ведёт себя на разных моделях

Количество полимера и геометрия модели напрямую меняют условия внутри опоки. Тонкое ажурное изделие прогревается быстрее и выделяет сравнительно мало продуктов разложения. В массивной печатке полимера больше, и газам сложнее выйти из её объёма.

Поэтому один материал, один принтер и один режим выжигания могут дать чистую отливку на тонкой модели и проблемы на массивной. Это не противоречие и не обязательно дефект смолы: изменились нагрузка на формовочную массу при нагреве, количество газов и условия их выхода.

Также на результат влияют расположение моделей на ёлке, сечение литников, размер опоки и общая загрузка. Поэтому режим подбирают под всю совокупность условий, а не только под название фотополимера.

Что даёт фотополимерная 3D-печать

При прямой фотополимерной печати утверждённую 3D-модель сразу печатают как будущую литейную модель. Для единичных изделий и малых серий можно обойтись без отдельной мастер-модели, резиновой формы и получения восковок через впрыск воска.

  • Сложная геометрия. В отличие от фрезеровки, 3D-печати не нужен доступ режущего инструмента к каждой поверхности. Поэтому можно печатать внутренние элементы, сложные формы и мелкий рельеф.

  • Высокая детализация. Настроенный принтер и подходящий материал передают мелкий рельеф, гравировку, крапаны и тонкие элементы.

  • Быстрые изменения. Размер, посадку камня, толщину элемента и конструкцию меняют в 3D-модели на компьютере и сразу печатают новую версию.

  • Повторяемость. После настройки процесса одну и ту же сохранённую 3D-модель печатают повторно без ручного изготовления каждой восковки.

  • Единичные изделия и малые серии. Для нового дизайна не нужно сначала изготавливать отдельную оснастку.

Сравнительно низкий порог входа

Финансовый порог входа в фотополимерную технологию заметно ниже, чем во фрезеровку или специализированную 3D-печать воском.

Ювелирный фрезер стоит дороже и требует отдельной подготовки программы для фрезеровки: выбора инструмента, траектории его движения и режимов обработки. Специализированные восковые 3D-принтеры тоже дороги, а фирменные расходные материалы для них заметно повышают стоимость каждой модели.
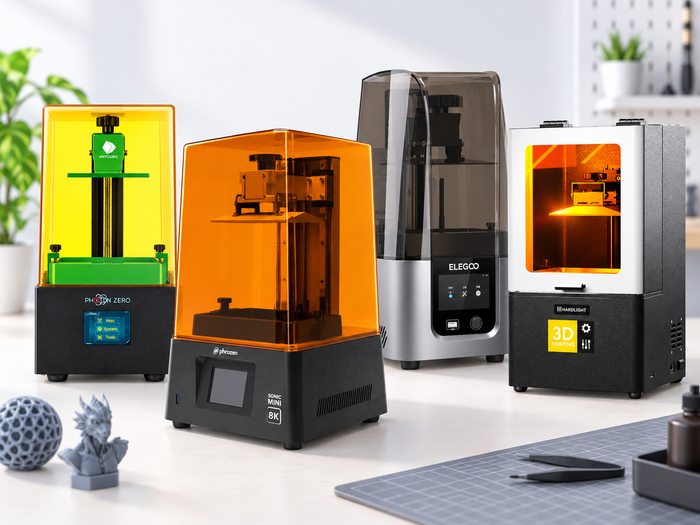
Фотополимерный принтер с LCD-экраном или DLP-проектором и материалы для него обходятся заметно дешевле. Небольшая мастерская может начать работать без крупных вложений в специализированное оборудование и осваивать процесс поэтапно.

Низкий финансовый порог не означает, что сама технология проста. Она доступнее по оборудованию, но всё равно требует освоить печать, промывку и обработку модели, формовку и выжигание.

С чем придётся считаться

  • Печать приходится калибровать под конкретный принтер, материал, плёнку ванны и задачу.

  • Напечатанную модель нужно правильно промыть, высушить и, если материал этого требует, выполнить постзасветку.

  • Формовочная масса должна полностью пройти этап схватывания и набрать достаточную прочность перед печью.

  • При выжигании важны не только температура и время, но и скорость прогрева опоки, количество полимера, свободный выход газов и воздухообмен в печи.

  • Для массивной печатки и тонкой ажурной модели один и тот же цикл не обязательно будет одинаково удачным.

Поэтому график производителя или проверенный режим для конкретной связки — только отправная точка. Рабочий режим уточняют под печь, формовочную массу, размер опоки, геометрию и общую массу полимерных моделей.

Фотополимер требует собственного режима, а не имитации воска

Фотополимерная печать не заменяет воск один к одному. Она даёт прямой и сравнительно недорогой путь от цифровой 3D-модели к литейной модели, но формовку и выжигание приходится строить с учётом свойств полимера.

3D-модель на компьютере → 3D-печать → постобработка → формовка → созревание опоки → выжигание полимера → литьё

Для чего все вышесказанное: полимер не нужно заставлять «вести себя как воск». Нужно понимать, что происходит с ним при нагреве, и строить цикл так, чтобы сохранить форму и полностью удалить продукты разложения.

Это была теоретическая часть. Следом будет - практическая, для кого то - с самыми неожиданными выводами. Продолжение следует...

PS: приходите на JUNWEX Москва 2026, 23-27 сентября, ВДНХ, пав.55, C-203 - можно будет пообщаться по теме лично
Показать полностью 3
30

Полимер — не ювелирный воск ч.1⁠⁠

Серия 3д ювелирочка

Решил немного поговорить про больную тему - фотополимерная 3Д печать для ювелиров. Самая больная - литье по выжигаемым моделям. Споры свары на чатах-форумах не затихают, собрал свой и чужой опыт, свел его в ряд мини статей. Это - первая, а поскольку тема объёмная - только первая часть статьи. Приступим.
Фотополимер — жидкий материал для 3D-печати, который отверждается светом требуемой длины волны. Даже если в его названии или составе есть слово WAX или восковые компоненты, напечатанная модель не становится обычной восковкой. После печати и предусмотренной для данного материала постобработки это твёрдая полимерная модель, и при нагреве она ведёт себя иначе. Полимеры бывают разные по цвету,назначению, области применения. Сейчас речь о выжигаемом фотополимере для ювелирного литья. Литейщикам знакомо литье с воска по выплавляемым моделям, собственно это основа технологии. Полимер - альтернатива воска со звездочкой.

фотополимерная 3Д печать

фотополимерная 3Д печать

Воск и фотополимер удаляются из опоки по-разному

Восковая и фотополимерная модели решают одну задачу: после их удаления в опоке остаётся полость для металла. Но из формы они удаляются по-разному.

Литейный воск при нагреве сначала размягчается и расширяется, затем плавится. Жидкий воск выходит из опоки через литниковую систему, а остатки выгорают при дальнейшем нагреве. Значительная часть воска покидает опоку ещё до высоких температур.

У отверждённого фотополимера другая структура. После постзасветки образуется прочная полимерная сетка. При нагреве модель не превращается целиком в жидкость, которая просто вытекает из опоки. Сначала она нагревается и меняет размеры, затем полимерная сетка разрушается. При этом выделяются газы и пары, а часть материала может остаться в виде углеродистого остатка. Чтобы форма очистилась, этот остаток должен выгореть.

Поэтому задача выжигания полимера — не «расплавить модель». Нужно провести её через несколько стадий так, чтобы не разрушить форму, вывести продукты разложения и очистить полость перед литьём.

Что происходит с фотополимером при нагреве

Полимерная модель не исчезает при одной определённой температуре. По мере прогрева опоки идут несколько процессов; часть из них начинается ещё до того, как закончился предыдущий.

Теперь будет немного заумных слов, без которых никак не обойтись.

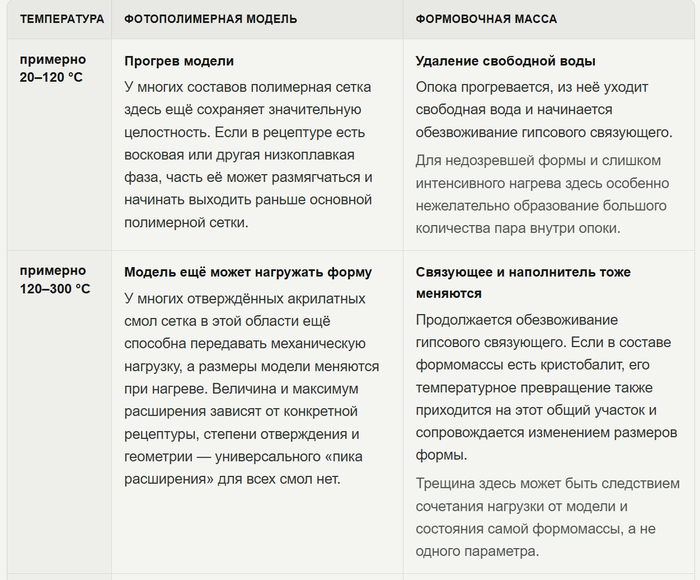
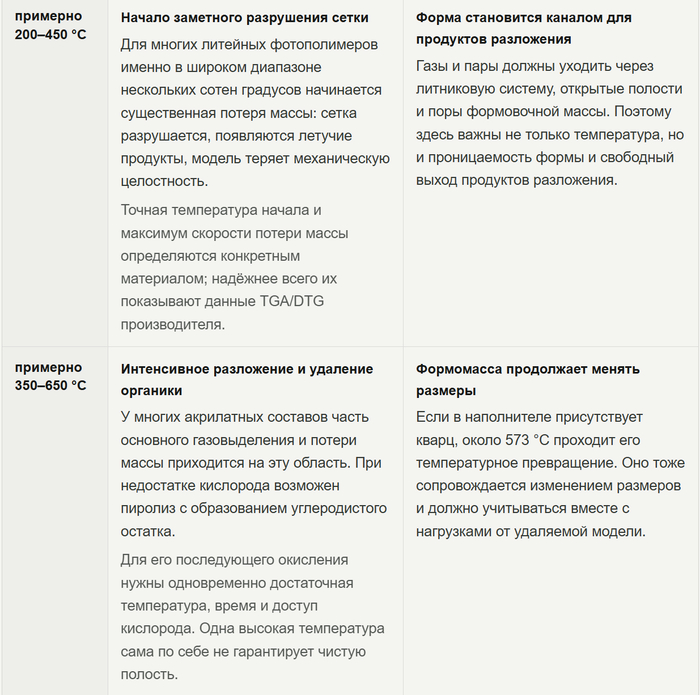
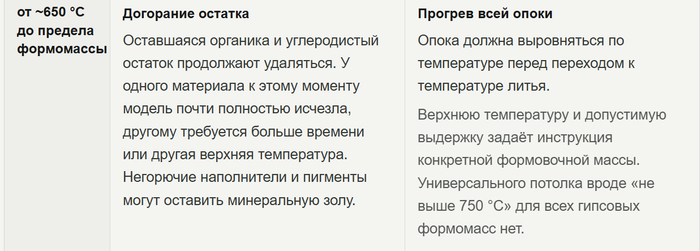
Температурная карта: что происходит с моделью и формой

Без температурных ориентиров трудно сопоставить происходящее в опоке со своим графиком печи. Но эти ориентиры нельзя превращать в универсальный режим: у разных фотополимеров отличаются начало потери массы, интенсивность разложения и количество остатка, а у разных формовочных масс — температурные превращения и допустимый верхний предел.

Зоны ниже намеренно перекрываются. Это не шесть последовательных «переключателей» и не готовый график печи. Карта нужна для другого: понять, какие процессы могут одновременно идти на данном участке температуры и что проверять, если проблема проявляется именно там.

температурная карта

температурная карта

продолжение карты

продолжение карты

Куда эту "карту" приклеить:
Берут рекомендованный производителем цикл конкретного фотополимера и формомассы и накладывают его на карту: что в этот момент происходит с моделью, что — с формой, где появляются газы, когда возможен углеродистый остаток и где сама формомасса заметно меняет свойства. Так температура превращается не в набор чисел, а в объяснение процесса.

Температура на дисплее печи — не температура всей опоки. Массивная опока и плотная загрузка прогреваются с запаздыванием, поэтому внутренние зоны формы могут пройти ту же температуру позже, чем воздух в камере. Карта относится к процессам в материале; показание контроллера печи лишь помогает понять, когда они могут начаться.

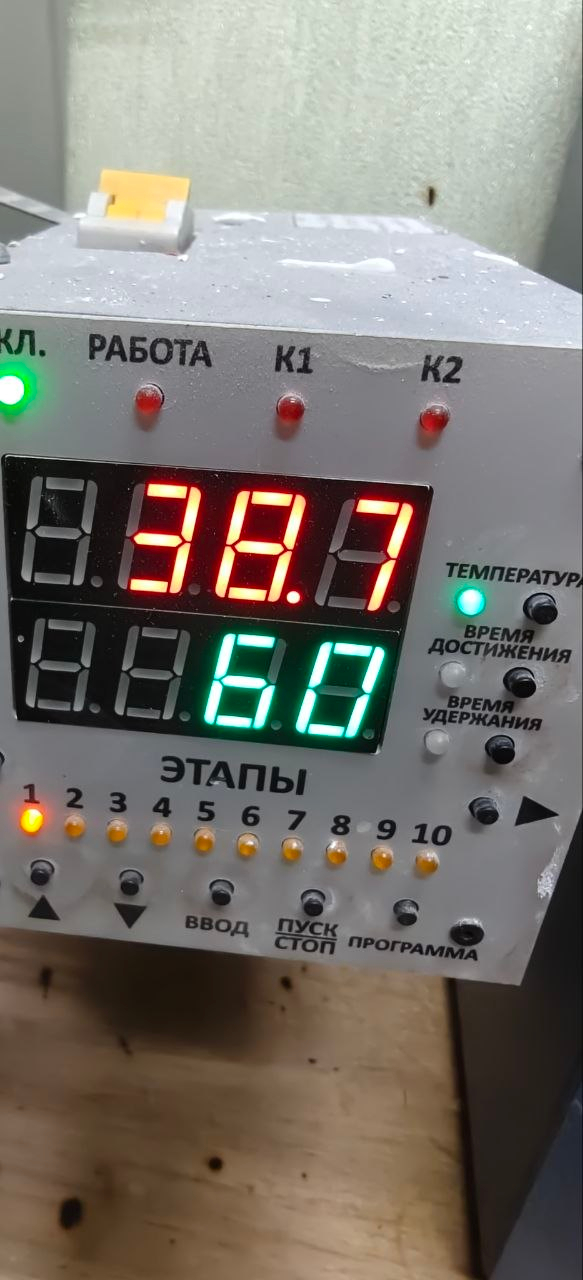
программатор ювелирной печи

программатор ювелирной печи

Быстрее или медленнее проходить область активного разложения. Универсального ответа нет. При недостатке кислорода и затруднённом выходе летучих продуктов длительное пребывание в области активного разложения у некоторых материалов может усиливать вторичные реакции и образование смолистого или углеродистого остатка, который затем удалить труднее. Поэтому для одних фотополимеров производитель предусматривает сравнительно быстрый проход этого участка, а для других — наоборот, выдержку. Это не противоречие: разные рецептуры разлагаются по-разному.

Слишком быстрый нагрев тоже не является универсальным решением. Он увеличивает мгновенную скорость газовыделения и температурный градиент между камерой печи, наружными слоями и центром опоки; на массивных моделях одновременно может возрастать нагрузка на ещё сохраняющую прочность форму. Поэтому скорость оценивают не для «выжигания вообще», а для конкретного участка цикла и конкретной связки материала, формы и геометрии.

Время на соседних участках может решать разные задачи. Если материал склонен к образованию трудноудаляемого остатка при кислород-дефицитном разложении, сокращение пребывания в этой области может быть полезно. После того как углеродистый остаток уже образовался, ситуация обратная: для его окисления нужны достаточная температура, доступ кислорода и время. Поэтому нагар — повод проверить и область разложения, и последующее выгорание остатка, а не автоматически «ускорять» весь цикл.

По внешнему виду материала температуру разложения не угадывают. Жёсткость модели, температура размягчения и слово Wax в названии не позволяют надёжно определить, когда начнётся основная потеря массы.

Верхний предел задаёт формовочная масса. Фотополимер определяет, что нужно удалить и при каких условиях это происходит; формомасса определяет, до какой температуры и как долго конкретную опоку допустимо нагревать. Поэтому график сверяют сразу с двумя документами — по смоле и по формомассе.

Дефект помогает выбрать участок для проверки, но не доказывает одну причину. Трещины и заливы на массивных моделях заставляют проверить ранние участки нагрева наряду с созреванием и прочностью формы, геометрией модели и поведением конкретного фотополимера. Сажа или углеродистый остаток направляют внимание и к области разложения, и к последующему окислению: нужно проверить время пребывания, температуру, воздухообмен и пути выхода газов. Сам вид дефекта не говорит 100%, какой из этих параметров нужно менять. Разбор дефектов - отдельная большая тема.

продолжение следует...

Показать полностью 6
39

Фотополимер выжигаемый для ювелиров: консолидированный опыт⁠⁠

Серия 3д ювелирочка

Делимся практическим опытом работы с ювелирным выжигаемым материалом "JEWELRY WAX". Если Вам чужда ювелирная тема (от 3Д печати до литья) - заметка не для Вас.
Итак.
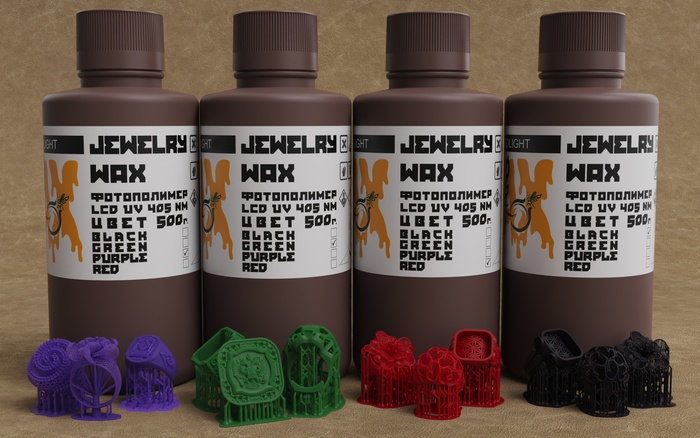
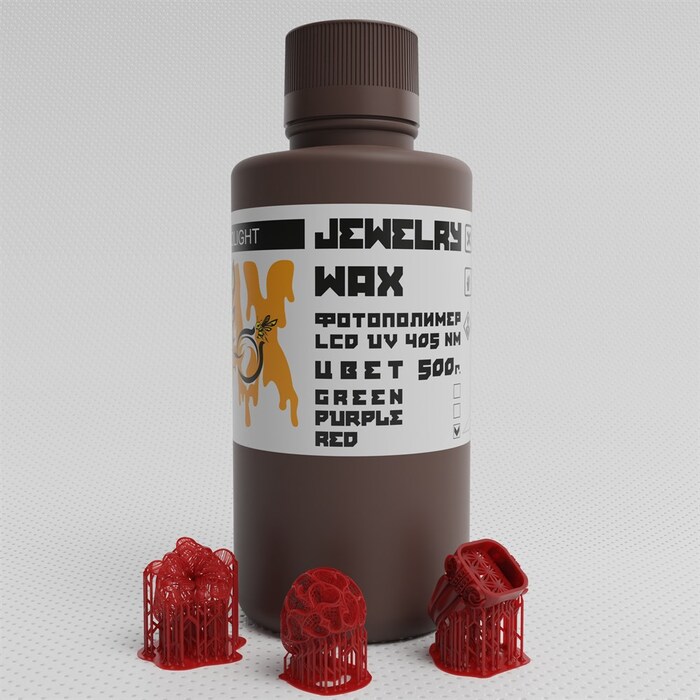
Мы предлагаем линейку из 4 вариантов выжигаемого ювелирного фотополимера HARDLIGHT JEWELRY WAX, отличающихся цветом: сиреневый, зелёный, красный, чёрный.

фотополимер HARDLIGHT JEWELRY WAX

фотополимер HARDLIGHT JEWELRY WAX

Фотополимер разработан и выпускается совместно с китайской компанией JAMGHE, производителя профессиональных полимеров для ювелиров, в частности - EWIC 3000 или HIGH WAX.

Все варианты JEWELRY WAX отличаются только особенностями при печати (росте) моделей, и одинаковы в постобработке и литье.

Все они показывают качественный стабильный рост, отличные результаты литья при соблюдении техпроцесса и рекомендаций.

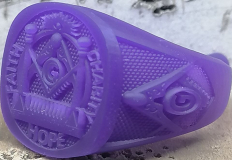
Сиреневый JEWELRY WAX

Сиреневый JEWELRY WAX

Сиреневый - для гладких моделей, это самый «сглаживаемый» полимер. Он немного мылит детализацию, но позволяет получать гладкие поверхности с минимальными следами пиксельного муара от послойного роста.

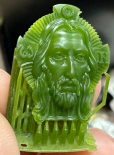
Зеленый JEWELRY WAX

Зеленый JEWELRY WAX

Зелёный  - это оригинальный EWIC 3000 или HIGH WAX, реализуемый под брендом HARDLIGHT. Для тех, кто привык к оригиналу, знает все его тонкости и нюансы, не хочет ничего менять, но нужна стабильность поставок и более лояльная цена. Полимер с высокой детализацией, хорошим сглаживанием моделей.

Красный JEWELRY WAX

Красный JEWELRY WAX

Красный - альтернатива зелёному. С нашей точки зрения - обладает улучшенной детализацией, но требует настроек, отличных от привычного некоторым зелёного. По отзывам одного из ювелиров : «Красный полимер, как красное  французское в бокале, обладает изысканным и привлекательным внешним видом. Его насыщенный красный оттенок напоминает о роскошных винных сортах, которые так ценятся во французской культуре. Этот полимер выглядит стильно и элегантно, как будто он создан для того, чтобы привлечь внимание и вызвать восхищение. Его глубокий цвет и блеск могут напомнить о роскоши и изыске, характерных для изысканных вин». Полимер с высокой детализацией, хорошим сглаживанием моделей.

Чёрный JEWELRY WAX

Чёрный JEWELRY WAX

Чёрный JEWELRY WAX

Чёрный JEWELRY WAX

Чёрный - для контрастных (высокая детализация, шрифты, мелкие элементы, жёсткие требования к геометрии углов). Он стоит особняком от других полимеров в линейке. Экспозиция печати слоя примерно вдвое выше чем остальных (сиреневого зелёного красного). Он создан для роста слоями от 10 до 50 микрон, печатать слоем 100 микрон им невозможно. Чёрный - это исключительные требования к точности калибровки принтера, качеству и состоянию плёнки ванны и поверхности стола. Чёрный не прилипнет к столу, и все останется на плёнке если что то не так с предыдущими пунктами. Нам иногда говорят «чёрный никуда не годится, мы ставили экспозицию низа 200 секунд и ничего не прилипло. А другие полимеры (зелёный синий прозрачный розовый и тд) все печатают». Это - проблема не полимера, а принтера. И эти особенности компенсируются высочайшей детализацией моделей, невысоким влиянием ошибок экспозиции на результат.

Частично решить эту проблему позволяет микс сиреневый - чёрный в соотношении 20(..50)/80(..50) сиреневый / чёрный. при этом детализация повысится, а требования к экспозиции и принтеру понизятся. Это опыт практикующих ювелиров, но правильную пропорцию каждый сам подбирает под свои потребности, если таковые имеются.
Параметры печати

Настроек "взять и печатать" для конкретного принтера мы не предоставляем. У нас их просто нет.

Наша политика в данном вопросе - дать клиентам хороший материал и методику, как определять режимы работы с ним.

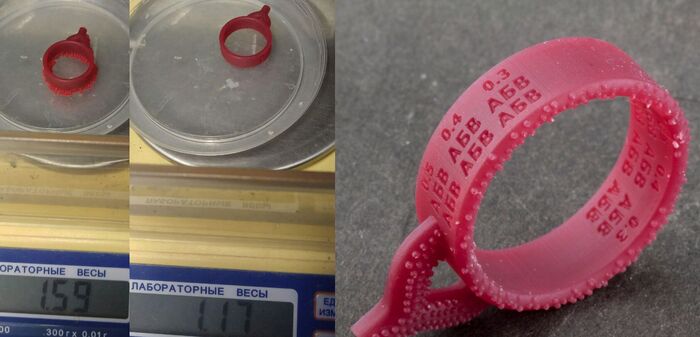
Есть разработанный специально для ювелиров тест - он печатается 10-15 минут, весит 1-2 грамма, то есть затрат по времени и материалу минимум. Тест содержит специализированные элементы ювелирных моделей (барельефы, мосты, крапана и тд), отражает все возможности принтера, полимера и настроек печати.

Эти  базовые настройки, можно взять за стартовый ориентир:

Базовые настройки для полимера

Базовые настройки для полимера

Экспозиция слоёв основания - 15-20 сек.

Для чёрного - слои основания 60-120 сек, экспозиция 4 сек.

Печатается тест, оценивается результат, вносятся коррективы в режимы печати, на выходе - идеальные настройки

- под именно этот полимер, никого не спрашивая (иногда в пабликах дают такие таблички с настройками, что больше на вредительство похоже)

- настройки именно для Вашего принтера, принтеры даже в серии - все немного разные

- Вы можете корректировать настройки в зависимости от печатаемых моделей (ажурные и массивные модели обычно печатаются по разному на разных режимах)
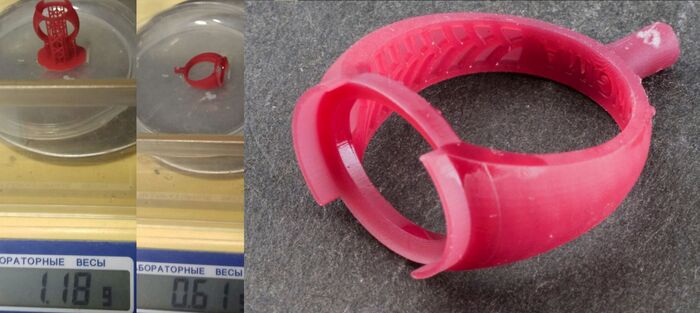
Описание теста - тут :

storage.hardlight.info//scripts/manual/exp_test_tiny.pdf


Новая усовершенствованная версия теста - тут:

storage.hardlight.info//3D_test_model/TEST_HL_JK_2025.stl.zip

Рекомендации по постобработке

Постобработка - мойка в грязном, затем чистом спирте, сушка.
Классический способ постобработки - засветка в ультрафиолете 385-405нм в глицерине или пропиленгликоле (это исключает доступ кислорода к поверхности модели при засветке, отвод тепла и отсутствие деформаций от локальных нагревов) в течение часа, снова мойка и сушка.

Примерно половина клиентов не использует этот метод засветки, и считают что он ничего не даёт, другие - видят разницу. Альтернатива - засветка в ультрафиолете 385-405нм на воздухе 5-15 мин.
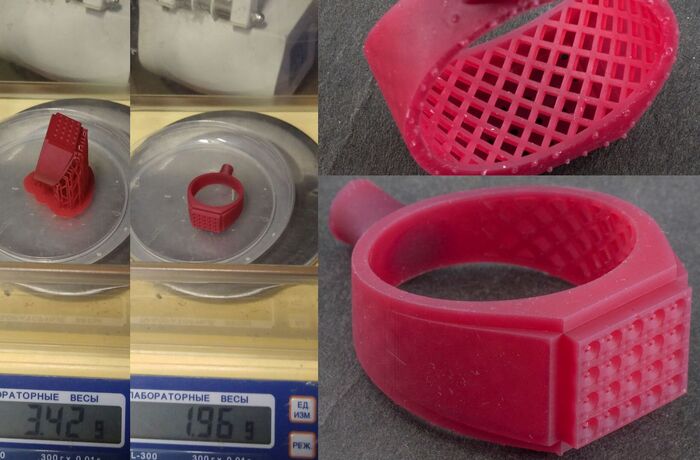
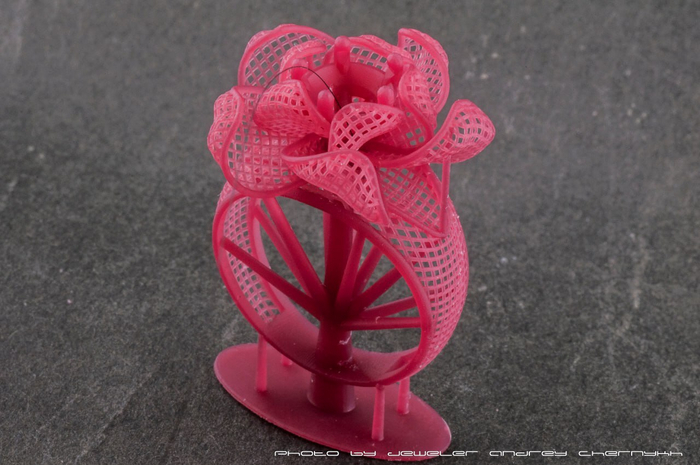
Рекомендуется дать отлежаться модели перед установкой на ёлку 6-12 часов, но и это по мнению специалистов не 100% оправдано.

Массивные модели лучше печатать полыми, заполнять перед установкой на ёлку обычным воском чтобы не было деформаций при вакуумировании.

Некоторые литейщики рекомендуют использование пенокерамических фильтров на ёлке, это повышает качество литья.

пенокерамический фильтр на ёлке

пенокерамический фильтр на ёлке

пенокерамический фильтр после литья

пенокерамический фильтр после литья

Выжигание полимерных моделей.

Нужно принять, что полимер - не воск. Воск и полимер выжигаются на разных режимах, используются разные материалы, в противном случае качественный результат не получится с высокой вероятностью. Иногда получаем отзывы «напечаталось отлично, мы отдали лучшим литейщикам, на крупное предприятие, с большим опытом - и результат отвратительный, ваш материал не годится». 99% таких случаев - литейка использует отлаженный под воск техпроцесс, и менять ничего не собирается. Это обьективная реальность, и или литейщик изменит подход под полимер, или этот вариант не годится для работы с полимерными моделями.

Формовка - марка форммассы «Престиж Оптима»

Замес 36 (38) :100. Чем гуще, тем стабильнее результат и выше стойкость к обрушениям, если вязкость не мешает формированию опоки.

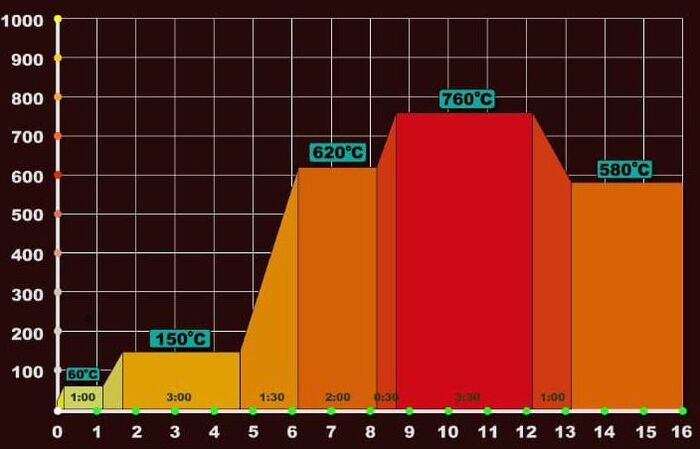
цикл прокалки

цикл прокалки

Цикл прокалки - (базовый рекомендуемый для стабильного результата, который в дальнейшем литейщики оптимизируют под себя)

- опока ставится в холодную печь

- 1 полка, 60°: 10 мин достижение, 60 мин удержание

- 2 полка, 150°: 30 мин достижение, 180 мин удержание

- 3 полка, 620°: 90 мин достижение, 120 мин удержание

- 4 полка, 760°: 30 мин достижение, 210 мин удержание

- 5 полка (литьё), температура литья лигатуры: Спуск на литьевую не менее 60 мин. Если в результате есть трещины в опоке - спуск увеличить до 120 мин

Это долгий цикл, однако он рассчитан на большинство случаев для достижения стабильного результата даже в случае некоторых ошибок.

Напоследок консолидированные рекомендации от литейщиков:

Для достижения результата в отдельно взятой литейке, придерживайтесь рекомендаций в комплексе и тестируйте свои варианты.

1.Ф.М. Престиж Оптима.

2. Печатать модель пустотелую и заполнять пустоты воском.

3. Поэкспериментировать с диаметром литника. Из-за толстого литника может утягивать метал в столб а тонкий литник приведёт к голоданию,литник застынет быстрее модели  и как следствие неравномерная усадка.

4.Смесь ФМ мешать как можно гуще.

5.Можно особо не светить модель, но увеличить полку на 60 градусов до 5ч.

6. Внимательно отнестись к литьевой температуре. Например, некоторые льют бронзу на 650 градусов опоки, это очень много.

Хороший результат в бронзе Бр10 но 350 градусах.

7. Опоку после отливки размывать при полном остывании.

8. Не боятся сделать что-то не так

9.Много лить и анализировать результат, общаться о проблемах с производителем и в профильных сообществах с предоставлением подробной пошаговой информации что делали и что не так.

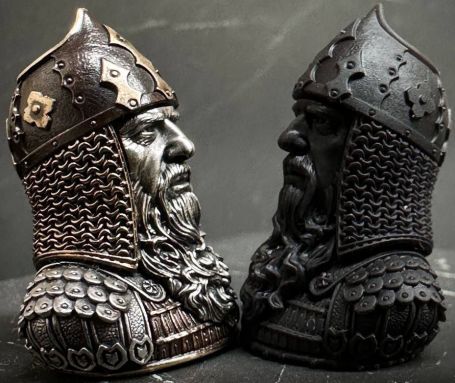
примеры работ от пользователей полимера

Этими материалами успешно пользуются тысячи профессионалов. Получается у них - получится и у Вас.

Показать полностью 17
13

Литье латуни с выжигаемого фотополимера⁠⁠

Серия 3д ювелирочка

Без комментариев, просто делимся фото - от модели, до металла

 латунь после литья и снятия опоки

латунь после литья и снятия опоки

Латунной щеткой на полировальной машине пробежался по литью

Латунной щеткой на полировальной машине пробежался по литью

Удачного всем творчества!

Показать полностью 6
18

Литье серебром с выжигаемого полимера⁠⁠

Серия 3д ювелирочка

просто делимся результатом ювелиров работающих с нашим материалом

60

Фотополимерка: усушка, утруска⁠⁠

Серия 3д ювелирочка

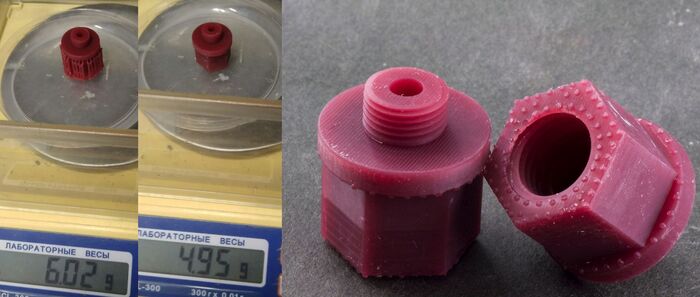
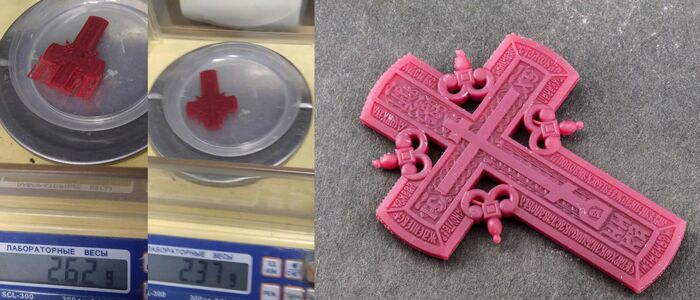
К вопросу о расходе полимера в мусорную корзину на примере ювелирных моделей: сколько идет на поддержки, или безвозвратные сопутствующие потери материала.

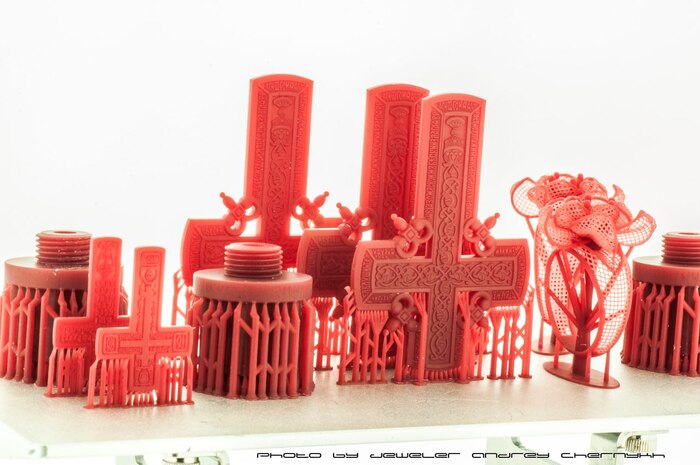
Выращенные модели с поддержками

Выращенные модели с поддержками

Вопрос сопутствующего расхода полимера актуален при расчете стоимости печати, особенно на дорогих полимерах (10-20 тыс руб за кг). Рост фотополимерной модели в 90% случаев не возможен без плота, поддержек, которые удаляются и выкидываются, и при правильном учете это как то лучше оценивать заранее. Для кого то мелочь, ну жизнь в основном и состоит из мелочей, а уж бизнес и подавно. "гладко было на бумаге, да забыли про...".

Оценка расхода - "КПД" материала - достаточно проста. Для удобства учета - фотополимерные материалы продаются вразвес. Взяли 1 кг смолы за 10 000 руб - получили 300гр конечного продукта. Что то осталось в бутылке, что то в ванне, что то пролили, что то смыли при промывке, что то ушло в брак, что то в настройки (тестовые модели), что то в поддержки.

модель с поддержками и без

модель с поддержками и без

В результате - цена моделей (чисто по сырью) - 33 руб за 1 гр. Что вышло то вышло, но вот перед печатью надеялись что получится больше, грамм на 800, а тут и полимера не хватило на план, да и как то дороже вышло (33 вместо 12.5).
Печатник с опытом, на основе анализа того что ставит на печать, прикидывает некие коэффициенты потерь, даже попадающие в реальность, неплохо бы помнить об этом и новичку.

Покажем "КПД" на примере конкретных изделий.

потери 18%

потери 18%

потери 25%

потери 25%

потери 10%

потери 10%

потери 26%

потери 26%

потери 48%

потери 48%

потери 43%

потери 43%

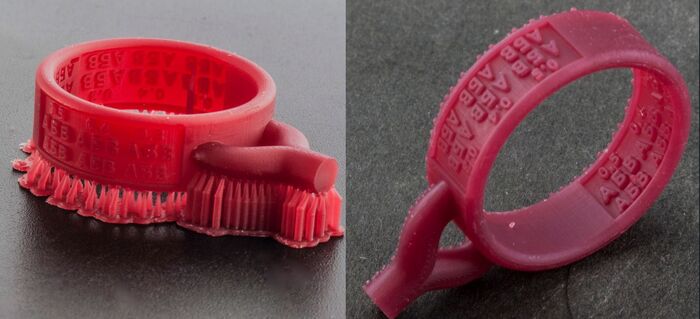
Потери на поддержки - на приведенных выше фото. Еще надо учитывать шлифовку следов от поддержек (до 1%), литники (которые являются полезной частью ювелирной модели под литьё, но по сути тоже сопутствующие потери).

модель с большим процентом литников

модель с большим процентом литников

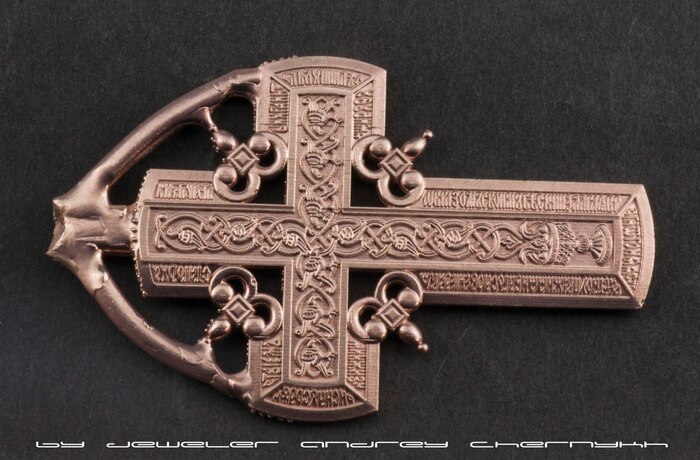
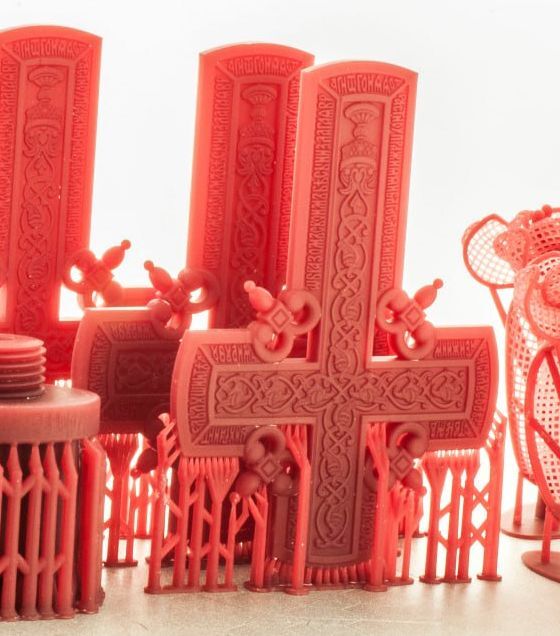
Про модель крест, на которой получилось 10% поддержек всего - не говорит о том, что она выгоднее других в печати. Если посмотреть на то, как она печаталась

крест - самая высокая модель на столе

крест - самая высокая модель на столе

то можно понять, что это самая высокая модель на столе, и печатается дольше всех, а это ресурс принтера (многие забывают учитывать амортизацию оборудования, вроде как - ну поставил принтер, он там печатает, время личное не отнимает) и расход электричества.

Какие выводы? - для любителя, печатающего периодически и "для себя" - тут скорее важен учет полимера, чтобы хватило на то что задумано напечатать. Для профессионалов - еще и поддержки учитывать (в том числе) при расчете себестоимости, а сколько - показано наглядно.

Всем - удачных печатей...

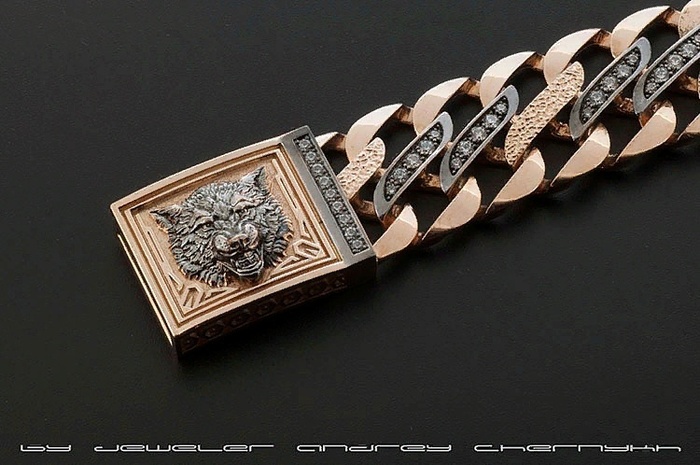
Фото предоставлены ювелиром Андрей Черных https://vk.com/id72990767

Показать полностью 11
58

Ювелирная 3Д фотополимерка - сложный случай⁠⁠

Серия 3д ювелирочка

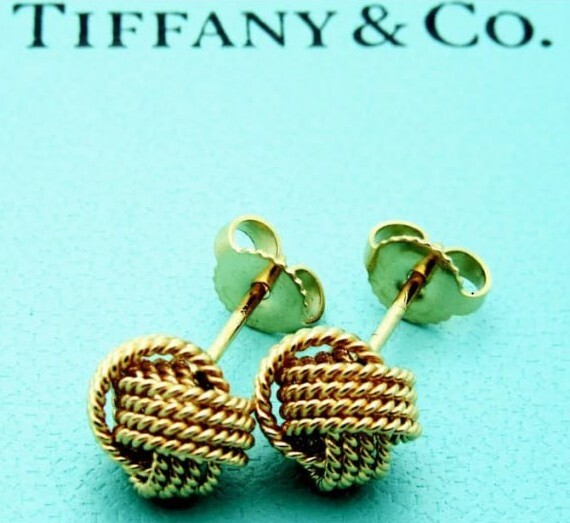
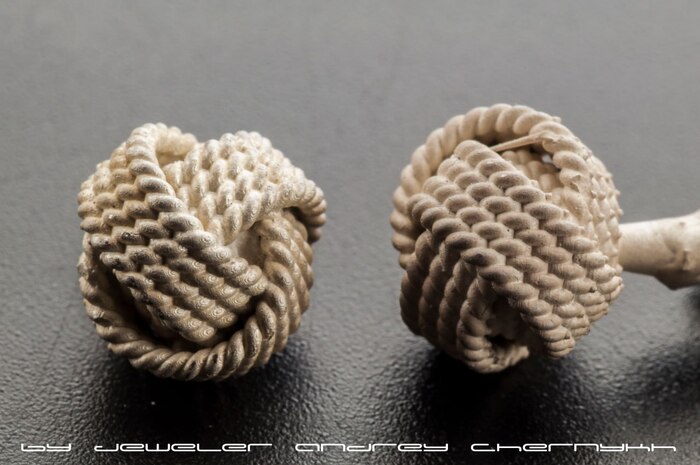
Есть некое ювелирное изделие от тиффани, шарик из вьющихся шнуров, вот такой

витой шарик от тиффани

витой шарик от тиффани

Наш знакомый ювелир (Андрей Черных) вдохновился задачей повторить данное произведение искусства, и поделился с нами этапами и моментами процесса.
"
Сначала - разработка модели.
"По бренду спираль не спаяна и постоянно деформируется. принято решение переделать брендовую вещь ибо полная хрень!"
Мало сделать модель, нужно понимать - что она будет литься металлом, ибо это цельное изделие.

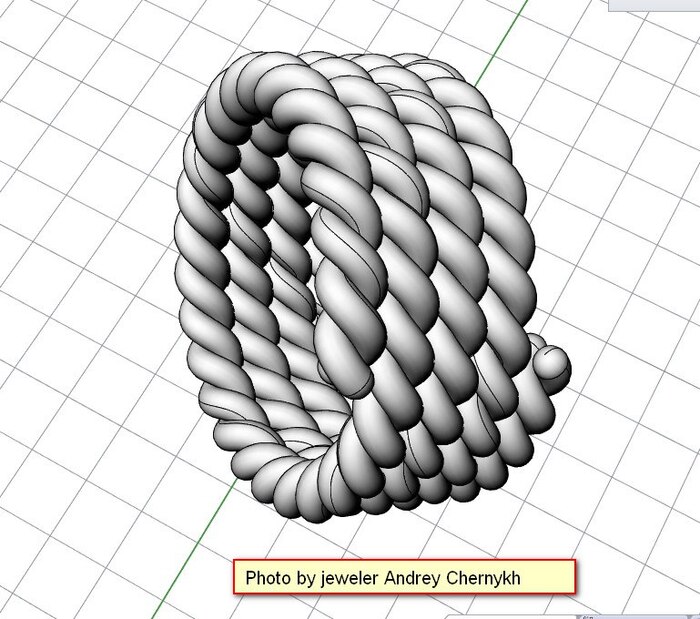
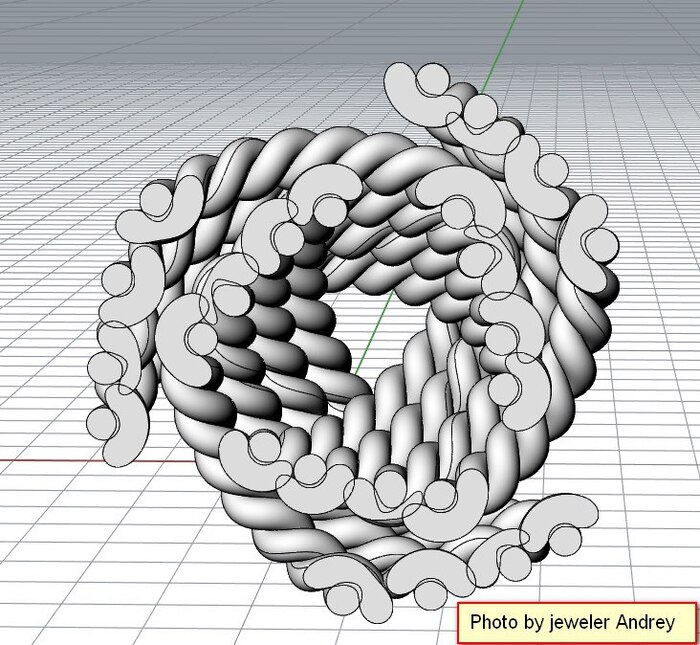
Спираь одного элемента. Метал течет в разные стороны спирали по разным сечениям.

Спираь одного элемента. Метал течет в разные стороны спирали по разным сечениям.

модель в разрезе

модель в разрезе

Или вот видео с разреза. Лить такое - достаточно сложно

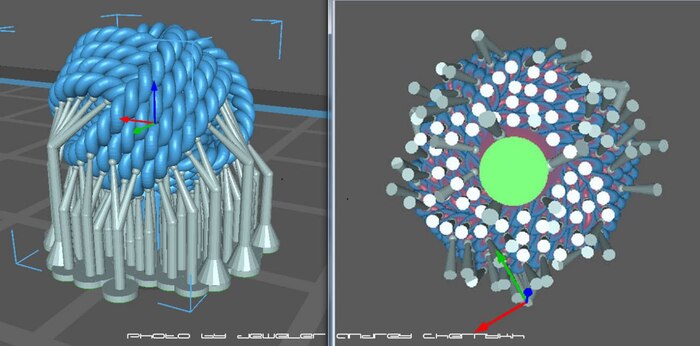
Второй немаловажный аспект - вырастить. Растановка поддержек - занятие муторное, требующее опыта

Лес поддержек

Лес поддержек

Выбор фотополимера - так же сложная задача. До сих пор нет идеального литьевого фотополимера, но есть "ну почти". Эта задача лилась не первый раз, но без дефектов не получалось. Теперь выбран недавно появившийся Hardlight Jewelry Wax Red

Выжигаемая смола Hardlight Jewelry Wax Red

Выжигаемая смола Hardlight Jewelry Wax Red

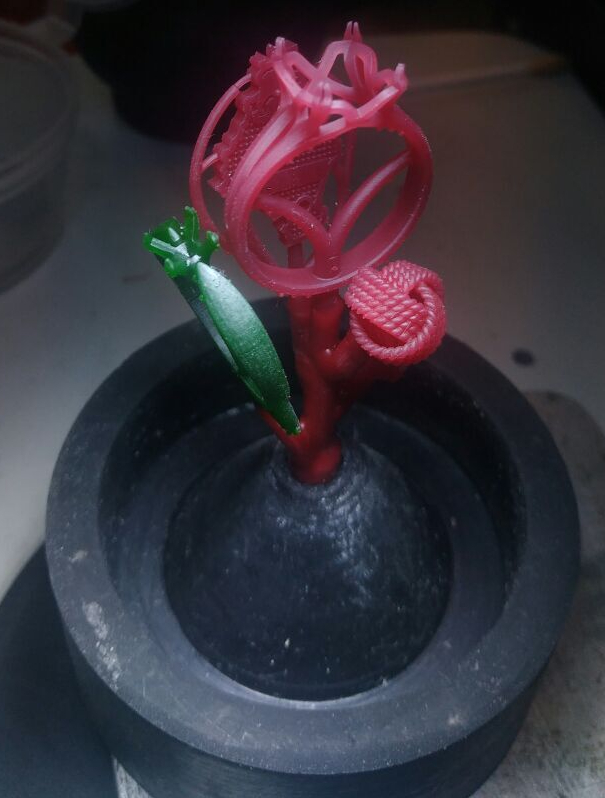
выросло хорошо, поверхность гладкая. Пора на елку

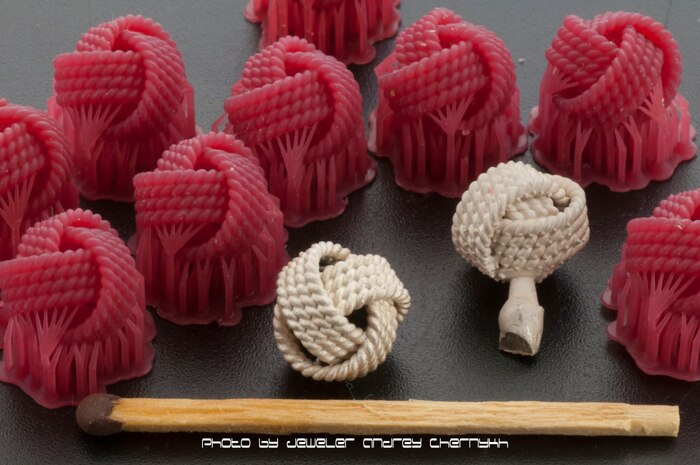
Елка. но не новогодняя.

Елка. но не новогодняя.

Результат - на фото. Отлилось на твердую "5"

литье

литье

Возражения, которые уже звучали
"А такую модель разве не надо было разрезать на части чтобы потом собрать в единое? Тут же не подлезть нигде не обработать. Не говоря уже о тонких местах где очень вероятно обрушение форм-массы. Слоистость везде"

- да, я могу это сделать или в ручную или на фрезере пять осей располовинив модель .

- Обработка только зачистка низа от шариков.

- Если печатать на слое 0.15 или 0.01 то слоев то вообще не будет.

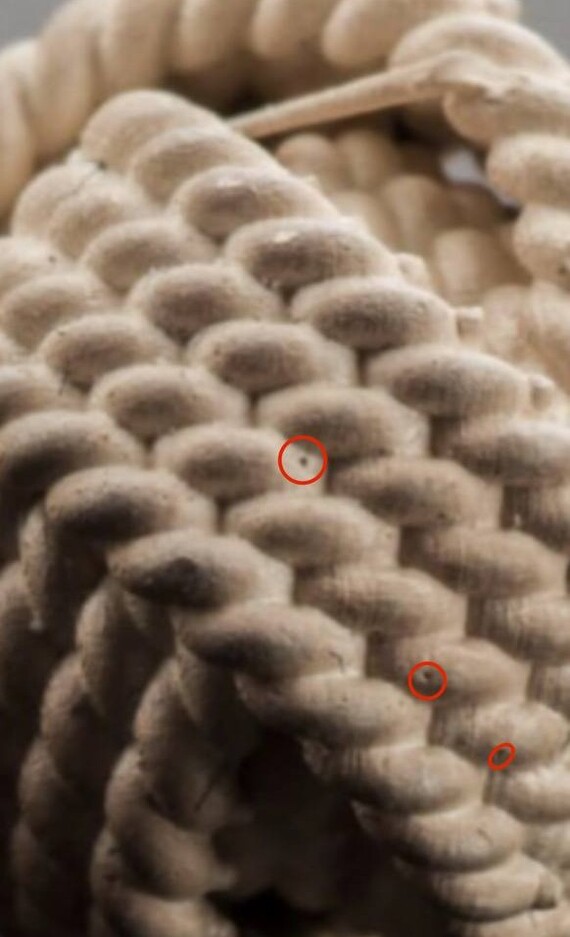
"а почему брак, пузыри? Запаивать придется или забьётся?"

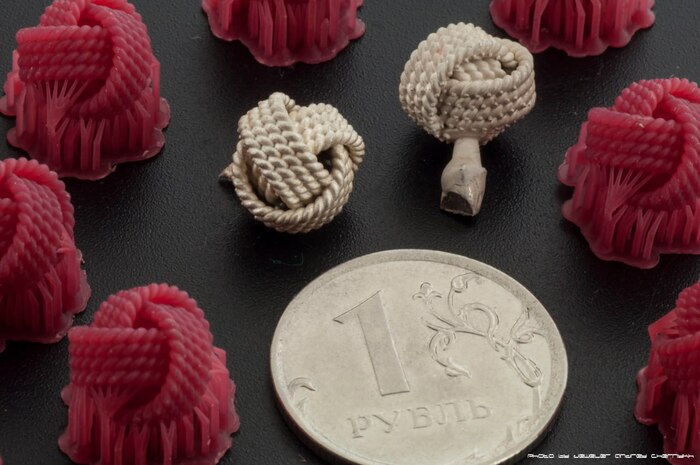
- вы не учитываете размеры. На фото оно с кулак. А на самом деле - максимальный габарит 9.7 мм. Стенки и каналы очень тонкие.

габариты в металле - 9.7мм

габариты в металле - 9.7мм

размеры в сравнении

размеры в сравнении

- в микроскоп 20-кратный не видно никаких пузырей. После магнитной галтовки вообще ничего не увидеть. Надо не забывать, что литье само по себе и своей структуре пористое (крупнозернистая кристаллическая решётка). Прокат , мелкозернистая уплотненная кристаллическая решётка.

В качестве выводов.
Главная цель данного литья - отработка технологии работы с 3Д принтером и выжигаемыми полимерами. Уже на 8к принтерах можно получить сравнимые с фрезером модели, новые принтеры 7" 9К уже могут потеснить их. Потому - поиск подходящего фотополимера, отработка стабильного литья на нем - задача с высоким приоритетом. Если не следовать ювелирам за новыми техническими тенденциями - может статься, останешься не то что за бортом, но на краю"

"

Работа и комментарии - Андрей Черных https://t.me/fabricio72

Всем - удачных печатей.

Показать полностью 12 1
Отличная работа, все прочитано!

Темы

Политика

Теги

Популярные авторы

Сообщества

18+

Теги

Популярные авторы

Сообщества

Игры

Теги

Популярные авторы

Сообщества

Юмор

Теги

Популярные авторы

Сообщества

Отношения

Теги

Популярные авторы

Сообщества

Здоровье

Теги

Популярные авторы

Сообщества

Путешествия

Теги

Популярные авторы

Сообщества

Спорт

Теги

Популярные авторы

Сообщества

Хобби

Теги

Популярные авторы

Сообщества

Сервис

Теги

Популярные авторы

Сообщества

Природа

Теги

Популярные авторы

Сообщества

Бизнес

Теги

Популярные авторы

Сообщества

Транспорт

Теги

Популярные авторы

Сообщества

Общение

Теги

Популярные авторы

Сообщества

Юриспруденция

Теги

Популярные авторы

Сообщества

Наука

Теги

Популярные авторы

Сообщества

IT

Теги

Популярные авторы

Сообщества

Животные

Теги

Популярные авторы

Сообщества

Кино и сериалы

Теги

Популярные авторы

Сообщества

Экономика

Теги

Популярные авторы

Сообщества

Кулинария

Теги

Популярные авторы

Сообщества

История

Теги

Популярные авторы

Сообщества

Недвижимость и ремонт

Теги

Популярные авторы

Сообщества