Нужна помощь с циклом G71
Изучаю программирование на симуляторе фанука, столкнулся с циклом G71 и сразу же по нему возникли вопросы, ответы на которые я не смог нагуглить.
Суть такова: имеется контур с занутрением, в фирменном руководстве по программированию сказано, что данный цикл имеет два типа (I и II), тип I не умеет работать с занутрениями, ему требуется чтобы размер детали имел монотонное возрастание/убывание по оси Х. Но тип II на это якобы способен, ему лишь требуется монотонное возрастание/убывание по оси Z.
Цикл у меня выглядит следующим образом:
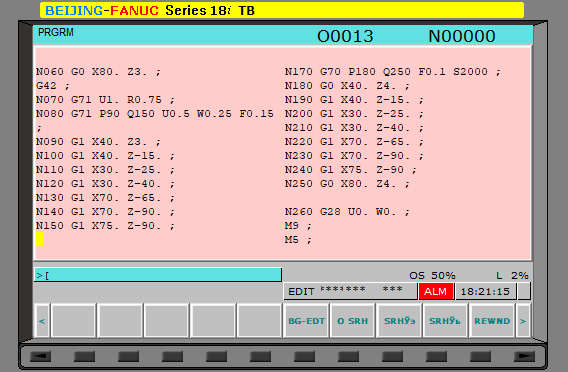
В каждом кадре цикла прописаны обе координаты, следовательно это должен быть тип II.
Вроде бы всё должно работать, но на практике имеются 2 проблемы:
1) В этом вот занутрении после каждого прохода идёт отскок на 1мм, далее отвод на холостом ходу по оси Z, всё ок, а вот дальше инструмент опускается по оси Х для следующего прохода не на рабочей подаче, а тоже на холостом ходу, чего быть вообще-то не должно по идее. Получается, что резец входит в необработанную поверхность на холостом ходу.
2) Но мало того, на последнем проходе после отскока инструмент хреначит на холостом ходу прям сквозь деталь, полностью игнорируя контур.
Выглядит всё это дело следующим образом:

Здесь видно (хоть и плохо, цвет линий неудачный), что на новый заход инструмент по оси Х идёт на холостом ходу и виден последний отскок с движением сквозь контур.
Собственно вопрос: это я делаю что-то не так, это цикл на подобное всё же не рассчитан, или это тупо косяк симулятора?
1 чтобы был цикл второго типа нужно только в первой строке использовать х и z одновременно.
2 в первой строке цикла нужно поставить g01 тогда отходы будут на рабочей подаче.
Как то я поставил g0 и колбасло не по детски и деталь поцарапало.
Это не на симуляторе. На станке