

Как я разработал собственную программу для обработки трубопрокатных валков на ЧПУ
Всем привет! Работаю токарем в ремонтном цехе. Одна из моих задач — снимать выработку с трубопрокатных валков, которые работают на стане. Хочу поделиться опытом, как я решил упростить этот процесс с помощью собственной параметрической программы.
С чего всё начиналось
Изначально я работал с готовой параметрической программой которая позволяла задавать основные размеры, радиусы, подачу, припуск и другие параметры, а затем автоматически рассчитывала траекторию обработки.
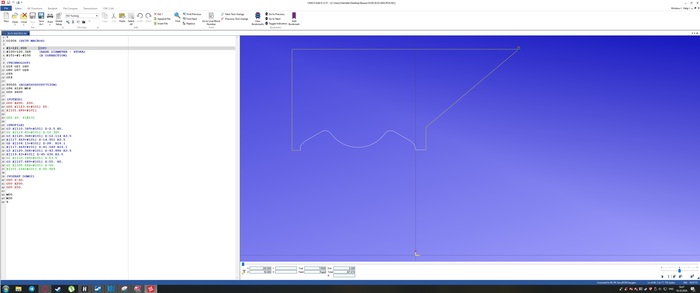
Вот фрагмент исходной программы, с которой я работал: %
%
O0009(VOSTONOVLENIE)
#21=0707(T)
#20=160(S/M)
#22=0.10(F)
#13=24(NI)
#10=0.1(AP)
#12=7(N)
#1=150(DK)
#6=50(B)
#18=1(RC)
#2=178(DPS1)
#4=25.10(RKS1)
#16=6(RR1)
#7=65(A1)
#19=49(Q)
#3=150(DPS2)
#5=20.50(RSK5)
#17=2(RR2)
#15=45(A2)
#8=3.35(TI)
#9=1(PP)
#11=5(CONST)
Дальше программа рассчитывала геометрию профиля и выполняла обработку с помощью стандартных команд Fanuc. То есть это был полноценный параметрический макрос, а не просто набор координат, написанных вручную.
В чём заключалась проблема
При обработке валков мне периодически требовалось снимать больше металла. Но при использовании коррекции инструмента съём получался не совсем равномерным.
Чтобы проточить немного больше, приходилось заходить непосредственно в программу и вручную изменять параметры DP и DK. После этого нужно было снова проверять программу и продолжать работу.
В результате часть времени уходила не на саму обработку, а на постоянные корректировки управляющей программы.
Мне хотелось найти более удобное решение, при котором не пришлось бы каждый раз вручную изменять эти параметры.
Что я решил изменить
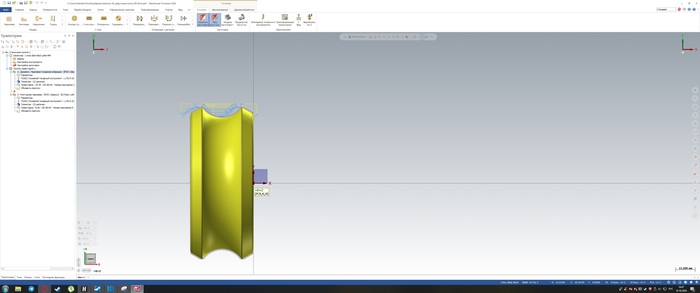
Я начал разрабатывать собственный подход, используя связку Mastercam и Fanuc.
Геометрию валка и траекторию обработки я подготавливаю в Mastercam, а затем использую полученную траекторию в параметрической программе Fanuc.
Основная идея заключается в том, чтобы программа могла адаптироваться под фактический диаметр заготовки без необходимости каждый раз вручную переписывать параметры внутри исходного кода.
Что получилось в итоге
После внедрения моей программы работать стало проще.
Теперь достаточно ввести фактический диаметр валка, после чего макрос адаптирует траекторию обработки. Коррекция инструмента работает так, как и должна, а необходимость после каждого прохода вручную менять DP и DK отпала.
Это позволяет сократить время на подготовку и корректировку программы, а также сделать сам процесс обработки удобнее.
Первую программу по новому подходу удалось внедрить непосредственно на станке. Сейчас постепенно привожу обработку других моделей валков к единому принципу
Коллеги, интересно узнать ваше мнение: кто-нибудь использует связку Mastercam и параметрических макросов Fanuc для обработки сложных профилей? Как вы решаете подобные задачи на своих производствах?