
Как способность флюса к смачиванию влияет на надёжность пайки
Хорошее смачивание = припой равномерно растекается по металлу, образуя тонкий, непрерывный межметаллический слой. Это база надёжного соединения.
Плохое смачивание = припой собирается в шарики, контакт частичный, возрастает риск ранних отказов.
Флюс улучшает смачивание: удаляет оксиды, защищает металл от кислорода и понижает эффективное поверхностное натяжение расплава.
Что такое смачивание — простыми словами
Смачивание — это способность расплавленного припоя растекаться по площадке. Представьте каплю воды:
на чистом стекле она расползается — так ведёт себя припой при хорошем смачивании;
на вощёной поверхности капля остаётся круглой — так выглядит плохое смачивание.
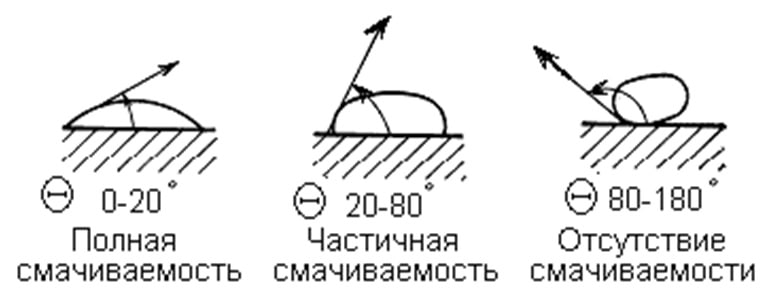
Инженерный маркер смачиваемости — контактный угол θ между припоем и площадкой. Чем он меньше, тем лучше покрытие и прочнее контакт. На практике:
θ < ~30° — хорошее смачивание;
~30–60° — пограничное;
>60° — плохое.
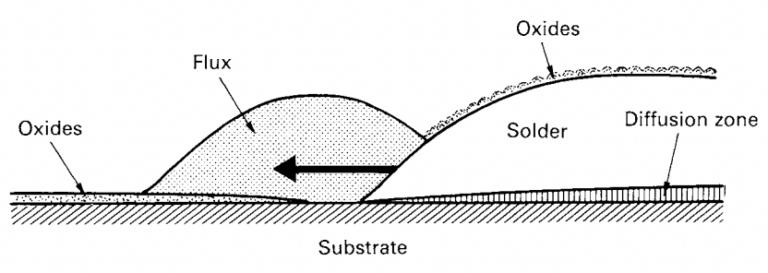
Точнее говоря, флюс не «имеет поверхностного натяжения, которое растёт или падает», а меняет поверхностные энергии в системе «припой–площадка–атмосфера»: удаляет оксиды и добавляет поверхностно‑активные компоненты, поэтому расплавленный припой легче растекается.
Как флюс помогает припою растекаться?
Флюс улучшает смачивание за счёт трёх вещей:
Удаление оксидов с металла и припоя → снижается энергия на границе «металл–расплав», облегчая контакт.
ПАВы и активаторы → понижают поверхностное натяжение расплава.
Правильная реология (вязкость/липкость) до плавления → флюс удерживает материал в зоне пайки, уменьшает разбрызгивание и “мосты” на соседние площадки.
Когда смачивание плохое (высокий контактный угол)
Припой скатывается в «шарики»
Площадка покрыта припоем частично → неполноценный электрический/механический контакт.
Возрастает риск несмачивания (non‑wetting) и рассмачивания (de‑wetting) — когда припой сначала «прилип», но затем отступил, оставив «голые» зоны.
Когда смачивание хорошее (низкий контактный угол)
Припой равномерно растекается, заполняет микронеровности металла.
Формируется тонкий, непрерывный межметаллический слой — основа прочной и долговечной пайки.
Снижается вероятность микропустот и холодной пайки, стабилизируется геометрия паяльной капли.
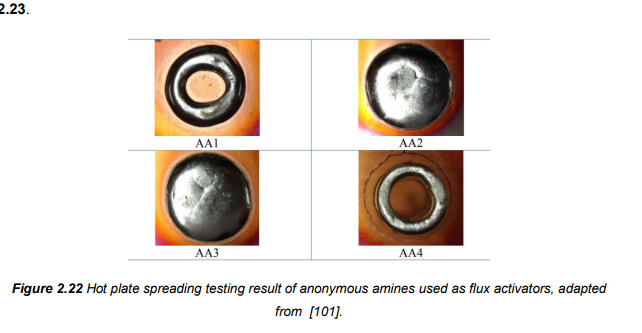
Стандартный тест на смачивание
Почему смачивание напрямую связано с надёжностью
Площадь фактического контакта больше → шов лучше выдержит термоциклирование и вибрацию.
Повторяемость процесса выше: стабильное растекание даёт предсказуемую пайку без дефектов.
Меньше дефектов типа перемычек, «гробиков» (tombstoning) и шариков припоя — при условии правильной дозировки и профиля.
Важно: «чем больше растеклось, тем лучше» — не универсальное правило. На тонком шаге избыточная растекаемость может повысить риск перемычек. Здесь критичны дизайн апертур и объём флюса/пасты.
Как проверить, что смачивание в порядке
Визуально: низкий контактный угол, ровная поверхность расплава припоя, отсутствие «островков» и шариков.
Тест на растекаемость: сравнивают площадь растекания припоя на медном купоне.
Вывод
Смачиваемость — ключ к надёжной пайке. Флюс, который эффективно удаляет оксиды и стабилизирует каплю расплава, повышает площадь реального контакта, а значит — и ресурс соединения. Оптимум достигается комплексом: правильный флюс под задачу, чистая площадка, выверенный термо-профиль и дозировка.
Позвольте небольшую ремарочку: "надгробные камни" в большинстве случаев возникают при неправильном термопрофиле в конвекционных печах оплавления, когда паяльная паста расплавляется не одновременно с обоих краёв компонента и его "поднимает". При пайке оплавлением в парофазовых печах данные дефекты пайки почти не возникают и почти не зависят от флюса в паяльной пасте.
P.S. Личное мнение, основанное на личном опыте)))