
Почему деталь из 3D-принтера ломается, хотя пластик прочный
У детали из 3D-принтера есть свойство, которого не видно в файле модели: направление, в котором её печатали. Один и тот же кронштейн, из одной катушки пластика, может по-разному вести себя под нагрузкой после поворота на столе принтера. Поэтому вопрос «какой пластик прочнее?» часто оказывается только началом разговора.
Разберём это на условном примере небольшого крепления для лёгкого оборудования. Мы не проводили испытания конкретного кронштейна и не будем приписывать ему выдуманную грузоподъёмность. Пример нужен, чтобы понять, какие решения стоит проверить до печати рабочей детали.
Катушка пластика и готовая деталь — разные уровни задачи
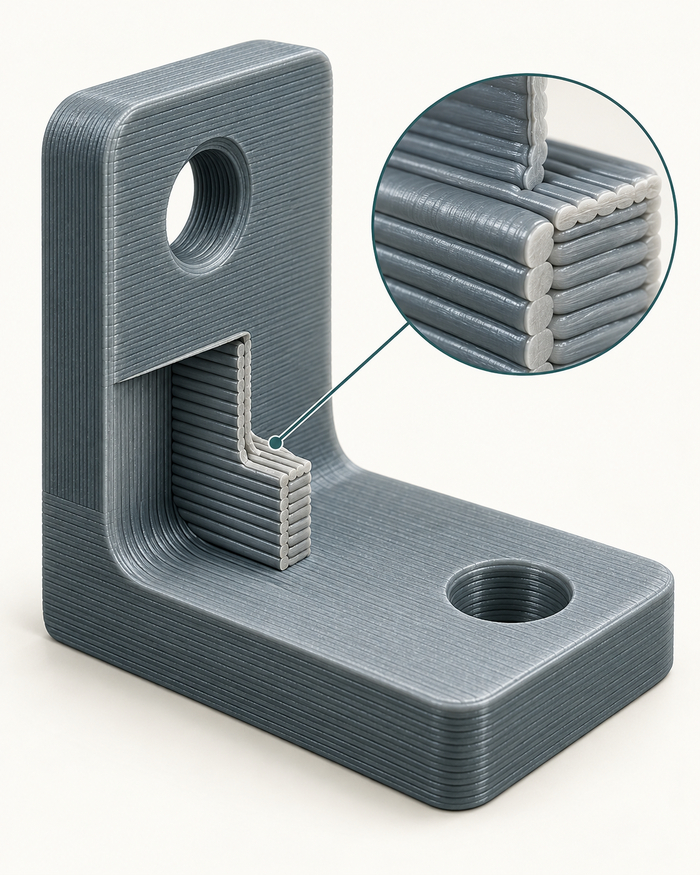
При FDM/FFF-печати термопластик проходит через нагретое сопло и укладывается дорожками. Из дорожек складывается слой, из слоёв — объёмная деталь. Это не означает, что материал остаётся набором отдельных нитей: соседние участки соединяются. Но качество соединения и геометрия контакта зависят от процесса.
В работе Claire McIlroy и Peter Olmsted о сваривании расплава при FFF рассматриваются диффузия полимерных цепей через границу и восстановление их перепутывания после выхода из сопла. По мере охлаждения подвижность цепей уменьшается. Поэтому наличие контакта между слоями ещё не гарантирует, что соединение равноценно однородному материалу.
Есть и геометрическая сторона: дорожки имеют конечную ширину и форму, между ними могут оставаться пустоты. Исследование образцов поликарбоната с участием NIST связывает условия печати, геометрию зоны соединения и её прочность. Это результат для определённых образцов и условий, а не готовый рецепт для любой катушки и любого принтера.
Практический вывод: характеристика исходного полимера не описывает целиком готовую вещь. Значение имеют также структура, режим печати и форма изделия.
Почему направление нагрузки имеет значение
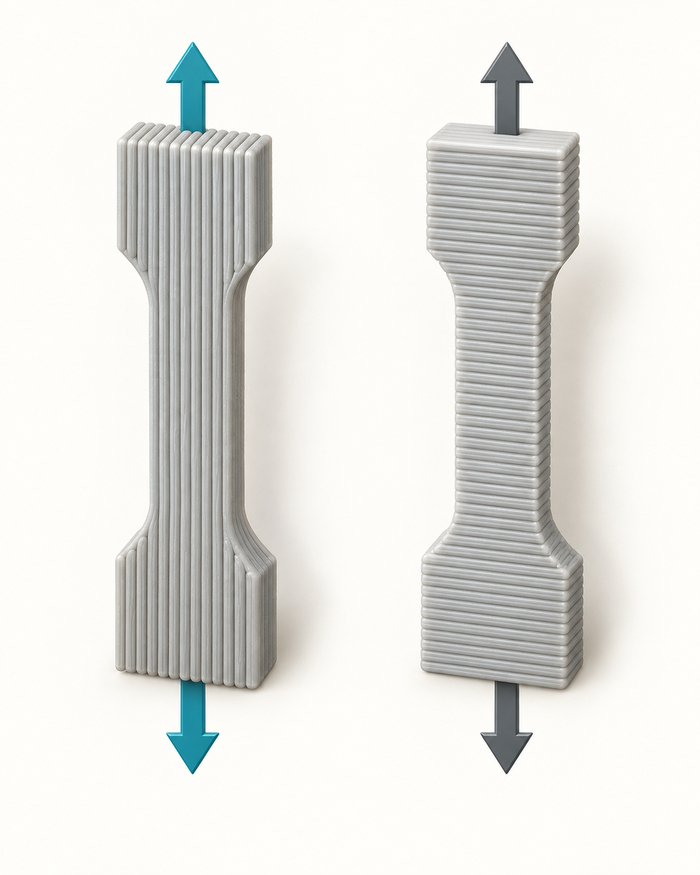
Если свойства зависят от направления, материал или конструкцию называют анизотропными. У напечатанного изделия это может проявляться при растяжении вдоль дорожек и поперёк границ между слоями. Во втором случае соединения между слоями становятся существенной частью пути, по которому передаётся усилие.
Но формула «вдоль всегда хорошо, поперёк всегда плохо» слишком груба. Внутри слоя дорожки тоже соединяются между собой; их направления меняются. У реального крепления одновременно возникают растяжение, сжатие, сдвиг и изгиб. Кроме того, на результат влияют стенки, отверстия, переходы толщины и дефекты.
Повернуть модель перед печатью — значит изменить расположение её структуры относительно рабочей нагрузки. Это полезный инструмент, но выбор ориентации должен опираться на то, как вещь будет закреплена и использована.
Кронштейн: сначала представляем работу, потом запускаем слайсер
Представим уголок, закреплённый одной стороной на вертикальной поверхности. На выступающую часть действует сила вниз. Важно не только её значение, но и расстояние от точки приложения до крепления: чем длиннее плечо, тем больше изгибающий момент при той же силе.
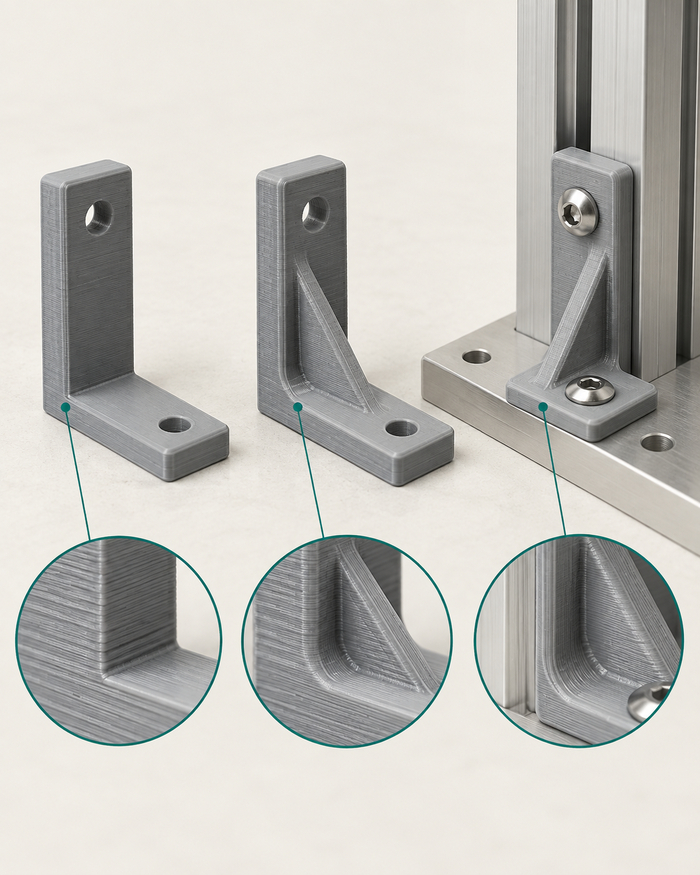
У внутреннего угла, возле отверстий и в местах резкого изменения толщины могут возникать участки повышенных напряжений. Если тонкий переход совпадает с неблагоприятным расположением слоёв, увеличение количества пластика в других частях модели не обязательно устранит слабое место.
Поэтому полезно сначала нарисовать простую схему: где винты, где нагрузка, куда деталь пытается повернуться. Затем посмотреть, как выбранная ориентация расположит слои именно в нагруженной области. Проверять стоит не только красивый вид сверху, но и сечение возле основания.
Это уже работа с конструкцией: иногда нужно повернуть модель, иногда — изменить её. Для уголка можно рассмотреть плавный переход во внутреннем углу, увеличение нужного сечения или ребро. Такие изменения тоже требуют проверки: ребро не превращает произвольную модель в рассчитанное крепление.
Почему 100% заполнения не решает всё
Заполнение, или infill, — внутренняя структура детали. Его увеличение обычно добавляет материал и время печати. Однако у детали есть ещё наружные стенки, верхние и нижние слои. Их расположение относительно нагрузки может оказаться очень существенным.
В справке Prusa отдельно отмечено значение периметров для прочности и заполнения для сопротивления сжатию. Из этого не следует, что заполнение бесполезно: оно поддерживает оболочку, участвует в передаче нагрузки и влияет на поведение изделия. Выбор зависит от задачи.
Главная ошибка — использовать процент заполнения как единственную меру надёжности. Сплошная деталь всё равно напечатана слоями. Если проблема в их соединении, в тонкой шейке или в неудачной форме, цифра «100%» сама по себе не исправляет причину.
Для небольшого проекта разумнее сравнивать несколько вариантов: изменить ориентацию, число стенок или геометрию, сохраняя остальные параметры понятными. Тогда будет видно, какое изменение действительно помогло, а какое лишь увеличило расход.
Как проверить идею без выдуманной «прочности»
Начните с условий использования. Нагрузка постоянная или кратковременная? Будут ли удары, нагрев, влага? Нужна ли жёсткость, чтобы вещь не прогибалась, или способность немного деформироваться без разрушения? Эти вопросы задают критерии проверки.
Сравнивая два прототипа, фиксируйте материал, ориентацию, настройки, способ крепления и место приложения нагрузки. Меняйте по одному существенному параметру, если хотите понять его влияние. Иначе улучшение окажется заметным, но его причина останется неизвестной.
Осматривайте не только момент поломки. Важны прогиб, трещины, расслоение, повреждение возле винта и изменение формы после снятия усилия. Один удачный образец — ещё не статистика. Результат испытания относится к проверенной конфигурации, а не автоматически ко всем деталям похожего вида.
Иллюстрации здесь показывают принципы и варианты конструкции. Они не являются фотографиями испытаний или доказательством грузоподъёмности. Для ответственного крепления нужны расчёт и испытания под его реальные условия работы.
Что это меняет в проектировании
3D-печать позволяет быстро менять форму, но не освобождает от инженерных вопросов. У хорошей рабочей детали согласованы материал, геометрия, способ изготовления и нагрузка. Неудачу стоит разбирать по этим четырём пунктам, а не сразу обвинять катушку.
Перед следующей печатью задайте три вопроса: куда направлено усилие, через какую часть детали оно передаётся и как в этом месте проходят слои. Ответы могут оказаться полезнее, чем очередное увеличение заполнения.
Источники и дальнейшее чтение:
Prusa — проектирование с учётом 3D-печати: https://help.prusa3d.com/article/modeling-with-3d-printing-i...
Prusa — заполнение и периметры: https://help.prusa3d.com/article/infill_42
McIlroy, Olmsted — модель сваривания полимерных слоёв при FFF: https://arxiv.org/abs/1703.09295
Fang и соавторы, NIST — связь процесса, зоны соединения и свойств образцов поликарбоната: https://www.nist.gov/publications/processing-structure-prope...